


Service d'usinage CNC aluminium | Pièces de cadre ±0,005 mm
| Ce que nous détenons | Pourquoi un constructeur d'équipements s'en soucie | |
|---|---|---|
| 1 | Tolérance de positionnement de ±0,005 mm | Les pièces du châssis constituent la référence ; quelques centièmes de millimètre à ce niveau se traduisent par une perte de répétabilité dans la machine finie. |
| 2 | Ra 0,4 sur les faces fonctionnelles | Les glissières, les surfaces d'étanchéité et les faces visibles sont directement intégrées à l'assemblage sans polissage secondaire. |
| 3 | Configuration de trous multifaces en une seule configuration | Les trous des supports et des plaques des deux côtés restent alignés sans avoir besoin d'être recalibrés. |
| 4 | 6061-T6 et 7075-T6 | Les éléments de structure restent économiques en 6061 ; les sections minces et fortement sollicitées passent à l'aluminium 7075. |
| 5 | Anodisation dure et conversion au chromate | Résistance à l'usure et à la corrosion de l'aluminium, avec alésages critiques masqués |
| 6 | De 1 à 10 000 pièces | Le prototype et la production fonctionnent avec les mêmes paramètres de processus ; aucune requalification n’est nécessaire lors du passage à l’échelle. |
Les pièces du châssis ne sont pas décoratives ; elles servent de référence pour toutes les autres mesures. Un support percé avec un écart de 0,05 mm ne se détériore pas de lui-même ; il reporte l’erreur sur le rail linéaire, et la machine perd en répétabilité après trois assemblages. C’est pourquoi cette page s’articule autour de deux valeurs plutôt que d’une liste de pièces : ±0,005 mm de précision et Ra 0,4 sur les faces critiques. Tout le reste — le choix des matériaux, la séquence de réglage, le traitement thermique de détente de la plaque avant la passe de finition — vise à garantir ces deux valeurs pour une production en série.
Ce que nous machine
| Famille apparentée | Caractéristiques visibles | Utilisation typique | Ce que nous contrôlons | |
|---|---|---|---|---|
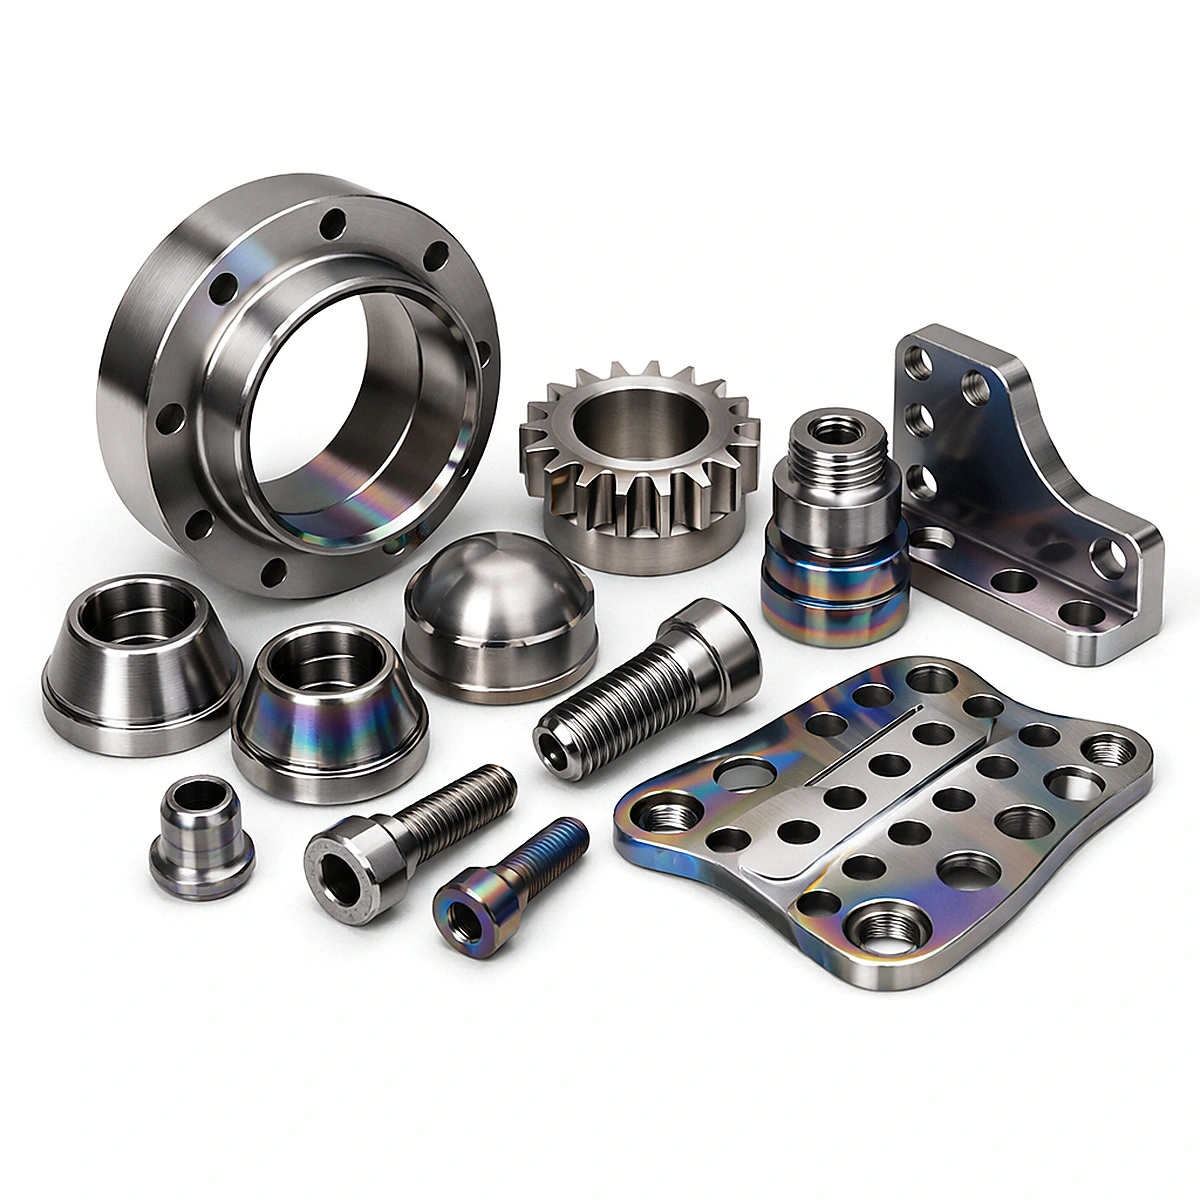
| 1 | bagues de bride et sièges de palier | Grand alésage, diamètre extérieur étagé, cercle de boulonnage à 8 trous | paliers, supports rotatifs, joints à brides | Position du cercle de boulonnage, perpendicularité de la face par rapport à l'alésage |
| 2 | Poulies de distribution et roues dentées | Dents externes régulièrement espacées, alésage central, face étagée | transmission de puissance, indexage, tension de courroie | Profil de la dent, erreur de pas cumulée |
| 3 | Adaptateurs filetés et connecteurs étagés | Filetage extérieur et intérieur, corps étagé | Montage du capteur, conversion pneumatique, réduction de taille | Concentricité du filetage par rapport à l'alésage, longueur utile du filetage |
| 4 | Supports de montage à angle droit | Profil en L, nervures de renfort, multiples trous de fixation et lamage | Joints de châssis, montage de modules, supports de capteurs | Équerrage des deux faces de référence, position du trou par rapport à la référence |
| 5 | bagues coniques et sièges coniques | Cône extérieur, alésage, rainure frontale | Centrage et serrage, ajustements coniques, sièges de soudure | Régularité de l'angle de conicité, concentricité entre la conicité et l'alésage |
| 6 | Couvercles en forme de dôme et calottes sphériques | Forme hémisphérique, bande de base, étape de scellement | Couvercles d'extrémité, couvercles de garniture, capuchons de protection | Profil sphérique, planéité de la base |
| 7 | vis et goujons à tête creuse | Douille hexagonale, filetage complet ou partiel, extrémité chanfreinée | Verrouillage structurel, fixation de module | Précision du filetage, perpendicularité de la face d'appui de la tête |
| 8 | plaques de fixation perforées | Réseau dense de trous, fente, contour profilé, lamages | socles de fixation, plaques de montage de modules, plateformes d'inspection | Position de la matrice de trous, planéité de la plaque, largeur de la fente |
| 9 | Douilles étagées et petites entretoises | Diamètre extérieur en deux étapes, alésage traversant, extrémités chanfreinées | Positionnement, guidage, espacement axial | Concentricité des marches, tolérance de longueur |
La série de photos illustre l'ensemble des pièces qu'un constructeur de machines commande : une bride à cercle de boulonnage, une poulie dentée, un adaptateur fileté, une équerre avec nervures de renfort, des sièges coniques, un couvercle bombé, des vis à tête creuse et une plaque de fixation perforée – neuf familles de pièces, un seul fournisseur. L'importance est capitale. Lorsque les équerres, les plaques et les poulies proviennent du même atelier, les perçages sont réalisés selon la même convention de référence, ce qui permet d'assembler un sous-ensemble nécessitant beaucoup moins de cales. Ce sont ces pièces en aluminium usinées CNC qui assurent la cohésion d'une cellule d'automatisation.
Capacités et spécifications
| Article | Gamme typique | Serré (après examen) | Note |
|---|---|---|---|
| Taille maximale des pièces | 800 × 600 × 250 mm | 1 200 × 800 × 300 mm | Cela dépend du déplacement de la machine et du bridage de la pièce. |
| Tolérance linéaire | ±0,01 mm | ±0,005 mm | Finition du fraisage avec plusieurs retournements |
| Platitude | 0,02 mm / 100 mm | 0,01 mm / 100 mm | finition par fraisage ou rodage |
| Position du trou | Ø0,05 mm | Ø0,02 mm | Perçage multifaces en une seule configuration |
| Rugosité de surface Ra | 1,6 μm | 0,4 μm (0,2 μm rodé) | Fraisage de finition, surfaçage, rodage |
| Mur minimum | 1,0 mm | 0,8 mm | Les parois minces nécessitent un outillage spécifique et des passes étagées |
| Fils | M2 – M30, métrique ou impérial | Filetages fraisés, inserts filetés | Contrôle de jauge 100% OK/NOT |
| Trous | Ø1 – Ø60 mm, rapport profondeur/diamètre ≤ 5 | Trous profonds, étagés et fraisés | Alésage pour ajustements |
| Finition | Anodisation (transparente, noire, dure), microbillage, chromatation, passivation | Masquage local, anodisation bicolore | Les alésages critiques peuvent être protégés |
| Taille du lot | 1 à 10 000 pièces | — | Commandes de prototypes à partir d'une seule pièce |
| Délai de mise en œuvre | Échantillon : 7 à 10 jours / Production : 15 à 25 jours | Livraison express sur demande | Confirmé par rapport au calendrier |
Considérez l'écart entre les deux colonnes comme un coût. Passer de ±0,01 mm à ±0,005 mm sur une pièce de châssis implique généralement une passe de finition supplémentaire, un retournement supplémentaire et un contrôle CMM qui n'existait pas auparavant. C'est là que réside le véritable coût d'usinage CNC des pièces sur mesure, et non dans l'aluminium lui-même. Nous conseillons à la plupart des acheteurs de ne marquer que les faces de référence et les alésages correspondants à ±0,005 mm, et de laisser les trous de dégagement à ±0,05 mm. Un dessin où chaque dimension présente la même tolérance serrée est un dessin qui paie pour une précision inutilisée.
Matériaux et finitions
| Matériel | Grade | Comportement | Costumes | Finition |
|---|---|---|---|---|
| Aluminium structurel | 6061-T6 | Machines performantes, dimensionnellement stables, bon rapport qualité-prix | Supports, plaques, anneaux de bride, poulies | Anodisation incolore ou noire, anodisation dure, microbillage, chromatation |
| Aluminium haute résistance | 7075-T6 | Résistance proche de celle de l'acier, rigidité élevée, vitesse de coupe plus lente | Supports chargés, structures à parois minces | Anodisation dure, chromate |
| Aluminium à usinage facile | 2011 / 2024 | Excellente usinabilité, résistance à la corrosion modérée | Petites pièces de précision, bagues, adaptateurs | Chromate, nickelage |
| Acier inoxydable (en option) | 304 / 316L | Résistant à la corrosion, robuste, usinage plus lent | Pièces de cadre lavables ou à l'eau | Passivation, électropolissage |
| Acier (facultatif) | 45# / S45C | Rigidité élevée à faible coût | socles robustes, plaques de fixation | Oxyde noir, zingage, nickelage |
Le choix du matériau pour une pièce de châssis est une question de rigidité, et non de coût. L'acier 6061-T6 convient à la plupart des supports et plaques ; le 7075-T6 n'est recommandé que pour les sections fines et les charges importantes, car son usinage est plus lent et le surcoût est conséquent. L'anodisation est l'autre aspect crucial, souvent négligé par les acheteurs : l'anodisation dure se développe en profondeur et en surface, si bien qu'un alésage précis à ±0,005 mm avant le bain ne le sera plus après. Nous masquons les alésages et filetages critiques et indiquons le plan de masquage sur le dessin avant la production, afin d'éviter toute déception lors de l'assemblage.
Comment les valeurs de ±0,005 mm et Ra 0,4 sont-elles maintenues ?
| Étape | But | Contrôle des clés |
|---|---|---|
| 1 Sciage | Laissez suffisamment de stock | Tolérance de 1,5 à 2 mm dans le sens de la distorsion |
| 2. Ébauche | Enlever la majeure partie du matériau | Laisser 0,5 mm pour la finition, couper symétriquement |
| 3. Soulager le stress | Décharge et contrainte d'usinage | Traitement de vieillissement naturel ou de stabilisation ; obligatoire sur les plaques |
| 4. Fraisage de finition | Taille de portée et Ra | Vitesse de broche élevée, faible profondeur de passe, fraisage de surface |
| 5 Trous | Maintenir la position | Perçage, alésage et taraudage multifaces en une seule opération |
| 6. Rodage / polissage (au besoin) | Descendez en dessous de Ra 0,4 | Uniquement sur certaines faces, pas sur la pièce entière |
| 7 Finition | résistance à l'usure et à la corrosion | Masquer les alésages critiques |
| 8 Inspection | Vérifier | CMM plus profilomètre plus premier rapport d'article |
N'importe qui peut atteindre une précision de ±0,005 mm sur une pièce. La difficulté réside dans le maintien de cette précision au cinq centième de millimètre, une fois les outils usés et après le changement d'équipe de l'opérateur. C'est pourquoi nos services d'usinage CNC de précision sont conçus comme une séquence fixe plutôt que comme un ensemble de compétences : l'étape de détente des contraintes se situe entre l'ébauche et la finition et n'est jamais omise sur une plaque ; la passe de finition utilise la même trajectoire d'outil et les mêmes paramètres à chaque exécution ; et le programme de la machine à mesurer tridimensionnelle (MMT) est écrit à partir du système de référence du dessin, et non à partir de ce que l'opérateur juge approprié. La répétabilité est une propriété du processus, et non de l'opérateur.
Contrôle de la distorsion sur les plaques et les parois minces
| Source de distorsion | Comment cela se manifeste | Contre-mesure |
|---|---|---|
| Stress résiduel dans les stocks | L'assiette s'incline après l'ouverture de la première face. | Réduction des contraintes entre l'ébauche et la finition |
| enlèvement de matière unilatéral important | La plaque se courbe vers le côté coupé. | Retrait symétrique, retournements alternés |
| Déflexion de l'outil sur les parois minces | Épaisseur de paroi irrégulière, dimensions hors tolérance | Passes étagées, support supplémentaire, profondeur radiale réduite |
| contrainte de serrage | Retour élastique après desserrage | Mandrin à vide ou pinces à faible contrainte, serrage léger |
| Chaleur de coupe | Expansion locale, dimensions fluctuantes | Arrosage par immersion, ébauche et finition séparées, atelier à température contrôlée |
Une plaque de 500 × 400 mm avec une forte densité de trous est un exemple classique de déformation : si l’on enlève 40 % de matière d’une face, la plaque se courbe et chaque trou percé ensuite l’est dans une surface déformée. Nous procédons à un ébauchage alterné des deux faces, à un traitement de relaxation des contraintes, puis à une finition. La planéité est vérifiée sur la plaque de contrôle avant le perçage, et non après. Si une conception associe une paroi mince à une cavité profonde, attendez-vous à une note de conception pour la fabrication (DFM) demandant si l’épaisseur de cette paroi peut être de 1,5 mm au lieu de 1,0 mm ; la réponse détermine généralement la rentabilité de la pièce.
Inspection et traçabilité
| Scène | Méthode | Sortir |
|---|---|---|
| Matériaux entrants | Certificat d'usine, contrôle spectral ponctuel, épaisseur et planéité de la plaque | Certificat de matériel |
| Premier article | Rapport dimensionnel complet de la machine à mesurer tridimensionnelle, profilomètre, calibres de filetage conformes/non conformes | Rapport FAI |
| En cours de traitement | Patrouille des dimensions critiques, enregistrements de la durée de vie des outils | dossier de patrouille |
| Final | Contrôle à 100 % des dimensions critiques, des bavures et de l'aspect. | Rapport d'inspection |
| Expédition | Échantillonnage, archivage photographique, emballage selon votre marque d'expédition | Rapport avant expédition |
Nos services d'usinage CNC de précision s'arrêtent à un rapport CMM, et non à un simple contrôle visuel. La tolérance de position d'un perçage est vérifiée par rapport au système de référence indiqué sur le plan, la planéité est mesurée sur une plaque de granit et la rugosité Ra est mesurée à l'aide d'un profilomètre plutôt que d'être évaluée visuellement sous une lampe. Si votre assemblage comporte une interface importante, veuillez nous indiquer laquelle ; nous l'ajouterons au rapport initial afin que la valeur sur laquelle vous pourriez discuter ultérieurement soit déjà consignée par écrit.
Applications
| Industrie | Pièces typiques | Ce qui compte |
|---|---|---|
| Automatisation industrielle | plaques de montage de modules, supports de capteurs, bases de fixation | Position du trou, planéité |
| Machines-outils et châssis | anneaux de bride, plaques de fixation, sièges de réglage | Rigidité, cohérence des données |
| Équipements électroniques et semi-conducteurs | Plaques de base de précision, poulies d'entraînement, adaptateurs | Propreté, finition uniforme |
| Équipements d'emballage et de logistique | sièges de guidage, galets tendeurs, supports de structure | Résistance à l'usure, homogénéité des lots |
| Inspection et métrologie | Aménagements de plateformes optiques, sièges de repérage | Stabilité dimensionnelle et thermique |
| Équipements pour les nouvelles énergies | Outillage pour modules de batterie, plaques de fixation de soudage | Planéité, précision du réseau de trous |
Comment se déroule une commande personnalisée
| Étape | Vous fournissez | Nous livrons | Temps |
|---|---|---|---|
| 1 Demande de renseignements | Dessin 2D ou 3D (STEP/IGES), matériau, quantité | vérification de la faisabilité du processus et de l'adéquation de la machine | 1 jour ouvrable |
| 2 avis DFM | Confirmation de la donnée, tolérance, finition | Remarques sur la réduction des coûts : assouplir les tolérances non critiques, fusionner les opérations | 1 à 2 jours ouvrables |
| 3 Citation | Taille du lot et délai de livraison confirmés | Devis formel incluant les coûts d'outillage et de masquage | 1 jour ouvrable |
| 4 Échantillonnage | Commande d'échantillons | Échantillon, rapport FAI et certificat de matériau | 7 à 10 jours |
| 5 Production | Approbation de l'échantillon | Lot plus rapport d'inspection finale, emballé selon la marque d'expédition | 15 à 25 jours |
Pour l'usinage CNC sur mesure, le devis est établi plus rapidement lorsque le dessin précise les données de référence, l'interface critique et la finition sur des faces spécifiques plutôt que globalement. En tant qu'usine d'usinage CNC sur mesure réalisant des prototypes et des productions en série, nous utilisons le même programme et le même outillage pour l'échantillon et la production en série. Ainsi, l'approbation de l'échantillon garantit la qualité de la production en série, évitant toute discussion ultérieure.
Emballage, délai de livraison et expédition
| Article | Détail |
|---|---|
| MOQ | Commandes d'échantillons à partir de 1 pièce ; 100 pièces et plus, c'est plus économique |
| Échantillonnage | 7 à 10 jours ouvrables, rapport FAI inclus |
| Production | 15 à 25 jours ouvrables, selon la finition et la quantité |
| Emballage | Emballés individuellement, séparés par couches et intercalés ; sérigraphie à votre marque d'expédition |
| Protection | Film protecteur sur les faces finies ; pièces anodisées tenues à l'écart des contacts violents |
| Expédition | Livraison par coursier, fret aérien ou maritime, choisie en fonction du poids et de l'urgence |
FAQ
Une tolérance de ±0,005 mm est-elle réaliste pour une pièce de cette taille, ou s'agit-il simplement d'une valeur indicative ? Elle est réaliste pour les repères et les alésages correspondants, sur des pièces jusqu'à environ 400 mm, dans un atelier à température contrôlée. Elle n'est pas réaliste sur une plaque de 1 200 mm, quelle que soit sa dimension : la dilatation thermique de l'aluminium est d'environ 0,023 mm par mètre et par degré Celsius. Un bon dessin technique indique les zones où une tolérance stricte est nécessaire et prévoit une certaine marge de tolérance ailleurs.
Est-il possible d'obtenir une rugosité Ra de 0,4 sur une grande surface fraisée ? Oui, avec une passe de surfaçage ou une étape de rodage ultérieure. Cependant, une rugosité Ra de 0,4 sur toute une surface de 500 × 400 mm est une question de coût, et non de capacité. La plupart des pièces de châssis ne nécessitent une rugosité Ra de 0,4 que sur une zone d'étanchéité ou un couloir de glissement, généralement sur 10 à 20 % de la surface. Spécifiez-la à cet endroit et économisez sur le reste.
L'anodisation modifie-t-elle les dimensions ? Oui. L'anodisation dure crée une couche en profondeur et en creux, ce qui peut entraîner un rétrécissement de quelques centièmes de millimètre au niveau d'un alésage. Nous masquons les alésages et les filetages critiques et, en cas d'ajustement serré, nous vous demanderons s'il est nécessaire d'usiner la pièce avec un léger sous-dimensionnement avant le bain. Cette décision est prise lors de l'établissement du devis, et non après le traitement.
Fabriquez-vous des pièces de châssis à l'unité ou seulement par lots ? Une seule pièce suffit, et la plupart des projets de pièces de châssis commencent ainsi : un prototype de support, puis une plaque de fixation, puis une petite série. Le hic, c'est que pour une pièce unique, le prix unitaire est principalement dû à la programmation et à la mise en place ; un seul support peut donc coûter plus cher que dix supports identiques. Si vous connaissez la quantité finale, indiquez-le-nous lors de l'établissement du devis ; cela influence la conception du montage.
Quels sont les facteurs qui influencent réellement le prix de ma pièce sur mesure ? Par ordre d'importance : la classe de tolérance, l'état de surface, le volume de matière enlevée, puis le coût de la matière. Une pièce avec trois tolérances serrées et une rugosité Ra de 0,4 sur deux faces est généralement moins chère que la même pièce avec toutes les dimensions à ±0,005 mm, même si elle paraît plus complexe sur le papier. Envoyez-nous le dessin et nous vous indiquerons les spécifications qui vous coûtent le plus cher.
De quels fichiers avez-vous besoin ? Un fichier STEP ou IGES pour la géométrie, ainsi qu’un PDF 2D contenant les tolérances, les références, les indications de filetage et l’état de surface. Un modèle 3D seul ne permet pas de définir les tolérances, et un dessin 2D seul nous oblige à déduire la géométrie. Nous avons besoin des deux, et le devis vous sera remis sous 24 heures.
Demander un devis
Veuillez nous envoyer le schéma de la pièce qui vous pose problème : le support qui ne s’ajuste jamais correctement, la plaque dont les trous ne sont pas alignés, l’adaptateur qui fuit. Nous déterminerons si le problème provient de la conception, des tolérances spécifiées ou du fournisseur précédent, et nous vous établirons un devis en conséquence. Nos services d’usinage CNC de l’aluminium sont conçus pour les constructeurs d’équipements qui mesurent la réussite de leurs machines assemblées, et non de leurs emballages livrés.