


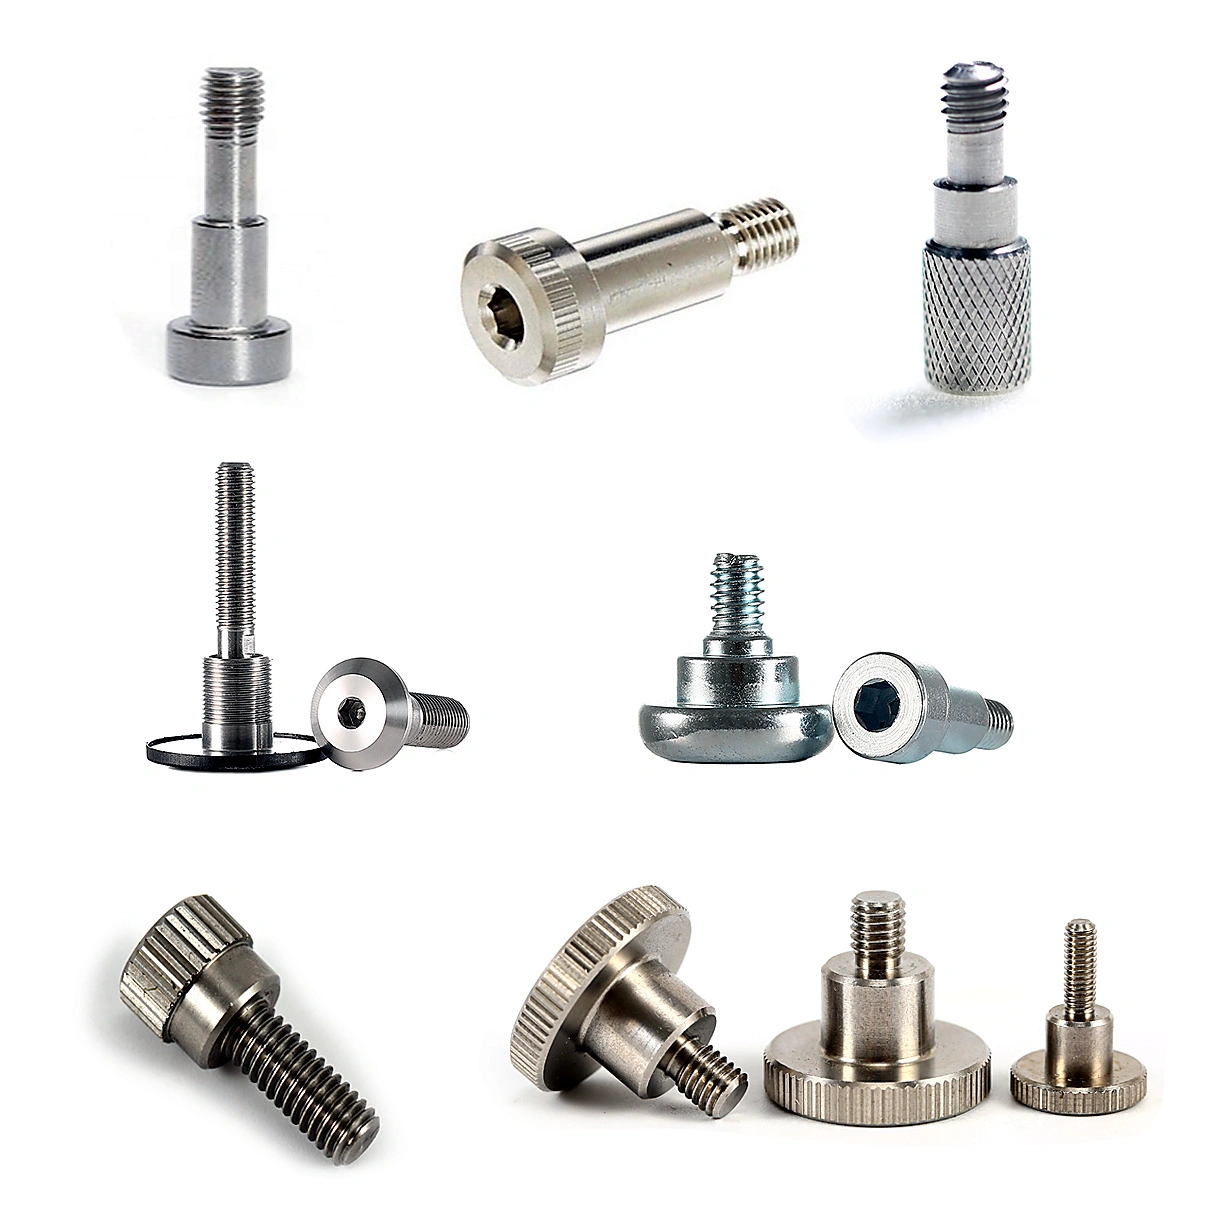
Vis CNC sur mesure, usinage de précision et fixations autotaraudeuses
Facteurs de structure et de performance des vis
| Facteur de conception | Qu'est-ce qui peut être personnalisé ? | Pourquoi c'est important |
|---|---|---|
| Type de tête | Vis à tête plate, fendue, Phillips, fraisée, bombée ou personnalisée | Contrôle l'accès aux outils, le positionnement et le dégagement |
| Retraite de voiture | Clé hexagonale interne, à fente, Phillips ou autre clé spécifiée | Détermine l'outil d'installation et le transfert de couple |
| Forme de fil | Filetage machine, filetage autotaraudeur ou profil défini par dessin | Détermine le matériel d'accouplement et le comportement d'engagement |
| Longueur du fil | Section entièrement ou partiellement filetée | Commandes d'engagement et de position de serrage |
| Style de point | Extrémité pointue, émoussée, plate ou spécifique au dessin | Affecte le comportement au démarrage et le contact avec l'assemblage |
| Jarret | Section lisse, section réduite, épaulement ou relief | Permet de contrôler l'espacement, le mouvement ou l'alignement d'assemblage. |
| diamètre de la tête | Surface de roulement standard ou personnalisée | Influence la répartition de la charge et l'empreinte visible |
| Surface | Usiné, poli, plaqué, revêtu, coloré ou traité selon un traitement spécifique | Influence l'apparence et les exigences de surface |
| Traitement pré-appliqué | Zone filetée revêtue ou colorée si nécessaire | Doit être défini par type de traitement et objectif de performance |
| Identification | Logo, numéro de pièce, marquage de lot ou de révision | Assure la traçabilité et le contrôle des stocks |
![Vis CNC sur mesure, usinage de précision et fixations autotaraudeuses 6]() Domaine de fabrication des vis de précision
| Processus | Caractéristiques de vis appropriées | Résultats du projet |
|---|---|---|
| Tournage CNC | Têtes cylindriques, tiges, épaulements, goupilles et corps de vis tournés | Géométrie de rotation précise |
| Fraisage CNC | Surfaces planes, fentes, profils spéciaux et détails non ronds | Caractéristiques secondaires de la tête ou du corps |
| Enfilage | Filetages extérieurs et sections de filetage définies par dessin | Interface d'accouplement et de fixation |
| Tapotement | Filetages internes dans les pièces ou assemblages associés | Interface vis-composant adaptée |
| Forage | Trous axiaux, trous transversaux ou ouvertures spéciales | Caractéristiques fonctionnelles et d'assemblage |
| Machines à sous | fentes droites et évidements personnalisés | Interfaces de disques durs à fente |
| Chanfreinage | Bords de tête, amorces de filetage et entrées d'assemblage | Installation et contrôle des bords simplifiés |
| ébavurage | Élimination des bavures et des arêtes d'usinage | Manipulation et assemblage du nettoyant |
| Traitement de surface | Polissage, placage, revêtement, coloration ou autre finition spécifiée | Orientation visuelle ou fonctionnelle requise |
| Inspection | Filetage, dimensions, entraînement, tête, aspect et emballage | Acceptation contrôlée du projet |
Matériaux et options de finition
Les images montrent différents aspects métalliques et colorés, mais une image seule ne permet pas de confirmer l'alliage ou le procédé de finition.
| Direction matérielle | Raison potentielle de sélectionner | Confirmation typique |
|---|---|---|
| Acier inoxydable | Résistance à la corrosion et utilisation de pièces métalliques exposées | Grade exact, état et certificat requis |
| acier au carbone | Fixation mécanique générale et usinabilité | Qualité, traitement thermique et protection de surface |
| Acier allié | Applications à résistance plus élevée ou liées à l'usure | Exigences en matière de nuance, de dureté et de traitement |
| Aluminium | Poids réduit pour les assemblages appropriés | Alliage, résistance du filetage et finition |
| Laiton | usinabilité, conductivité ou aspect décoratif | Qualité, couleur et environnement d'application |
| Plastique technique | Isolation, faible poids ou contact non métallique | Exigences en matière de résine, de température et de charge |
| Direction finale | finalité visuelle ou fonctionnelle | Informations nécessaires |
|---|---|---|
| Usiné | Aspect métal usiné naturel | Rugosité et marques admissibles |
| Brillant | Aspect de surface plus lisse ou plus brillant | Finition cible ou échantillon approuvé |
| Plaqué ou revêtu | Protection contre la corrosion, couleur ou sens d'usure | Type de procédé, épaisseur et performance |
| finition noire | Codage visuel ou apparence sombre | Norme de couleur et durabilité |
| apparence dorée, violette, bleue ou verte | Exigences de différenciation ou de conception des produits | Traitement réel, référence de couleur et support |
| Traitement des fils pré-appliqué | Exigence relative au blocage des filetages ou à l'assemblage | Type de traitement, couverture, durée de la cure et conservation |
Sens de la vis autotaraudeuse personnalisée
Les images présentent plusieurs formes de vis pointues, à gros filetage et à extrémité acérée, correspondant visuellement aux orientations des produits autotaraudeurs ou autoperceurs. La classification exacte doit être confirmée à partir de la géométrie de la pointe, du profil du filetage et du matériau de raccordement prévu.
| Exigence | Détails à fournir |
|---|---|
| Matériau de base | Bois, tôle, plastique ou autre matériau d'assemblage |
| Indiquer | Pointe acérée, pointe en forme de foret ou pointe définie par un dessin |
| Fil | Référence de diamètre, de pas ou de forme de filetage |
| Tête | tête cylindrique, fraisée, arrondie, hexagonale, à six pans creux ou autre |
| Conduire | Embout Phillips, plat, hexagonal interne, Torx ou embout spécifique |
| Longueur | Longueur totale et longueur de filetage effective |
| Finition | Argenté, noir, coloré, plaqué, revêtu ou autre orientation |
| Quantité | Prototype, lot d'échantillons, lot de production et prévision |
| Conditionnement | En vrac, en sachets, en barquettes, sous emballage étiqueté ou sous marque privée |
Services de personnalisation OEM
| Article personnalisé | Direction disponible | Commentaires des clients |
|---|---|---|
| Géométrie de vis | Tête, tige, pointe, filetage, épaulement et profil spécial | Dessin 2D, CAO 3D ou échantillon |
| Famille Screw | Vis à métaux, vis pointues, tarauds autotaraudeurs et fixations spéciales | Informations sur l'application et l'assemblage |
| Conduire | fente, Phillips, hexagone interne ou autre cavité définie par le dessin | Référence standard ou d'outil |
| Matériel | Acier inoxydable, acier au carbone, acier allié, aluminium, laiton ou matériau spécifié | Niveau et environnement |
| Finition | Aspect poli, plaqué, revêtu, noir ou coloré | Norme, code couleur ou échantillon |
| Traitement par fil | Traitement pré-appliqué si nécessaire | Type de traitement et exigences de performance |
| Marquage | Numéro de pièce, logo, numéro de lot et révision | Œuvre et position |
| Inspection | Dimensions, filetage, entraînement, tête, revêtement et aspect | Plan d'inspection et critères d'acceptation |
| Conditionnement | En vrac, à l'unité, en barquette, en sachet, avec étiquette et en carton | Instructions d'emballage et contenu de l'étiquette |
| Plan d'approvisionnement | Prototype, petite série, production et commande répétée | Quantité et prévisions |
Applications
| Application | Sens de vis approprié | Considération principale |
|---|---|---|
| Machinerie | vis de précision, épaulements et vis CNC sur mesure | Ajustement du filetage, jeu de la tête et répétabilité |
| équipement d'automatisation | Petites vis usinées et fixations spéciales | Accès et positionnement pour l'assemblage |
| Dispositifs et outillage | Vis à tête creuse, fendues et sur mesure | Système de serrage, accès pour la maintenance et compatibilité des outils |
| Électronique et instruments | vis à petite tête, colorées ou à profil bas | Dégagement, apparence et couple contrôlé |
| quincaillerie pour meubles | Styles arrondis, plats, décoratifs et autotaraudeurs | Finition visible et facilité d'installation |
| Assemblages de tôlerie | Sens des vis pointues ou autotaraudeuses | Géométrie du point et épaisseur de la feuille |
| Maintenance des équipements | vis de rechange et quincaillerie conforme au plan | Appariement des échantillons et contrôle des révisions |
| Produits OEM | Gammes de vis coordonnées avec étiquettes et emballage | Exactitude de la nomenclature, traçabilité et approvisionnement répétable |
Liste de contrôle de la qualité et de l'inspection
| élément d'inspection | point de contrôle | valeur client |
|---|---|---|
| Matériel | Note, état et certificat si nécessaire | Confirme l'identité matérielle |
| Tête | Diamètre, hauteur, profil et face d'appui | Supporte les sièges et le dégagement |
| Conduire | Fente, croix, hexagone interne ou interface spécifiée | Assure la compatibilité des outils |
| Fil | diamètre, pas, longueur et condition d'engagement | Favorise les performances d'accouplement |
| Indiquer | Netteté, angle et géométrie initiale | Prend en charge l'installation spécifique à l'application |
| Surface | Couleur, revêtement, polissage et défauts visibles | Maintient une apparence uniforme |
| Traitement | Couverture, position et performance définie par le projet | Contrôle le comportement d'assemblage |
| Dimensions | Longueur totale, tête, tige et caractéristiques spéciales | Soutient la conformité des dessins |
| Conditionnement | Référence, quantité, lot et révision | Améliore la gestion des stocks |
Flux de travail d'approvisionnement OEM
| Étape | Activité | Sortir |
|---|---|---|
| 1 | Consulter le dessin, l'échantillon ou la nomenclature | Référence produit et historique des révisions |
| 2 | Vérifier le type de vis et le matériau d'assemblage | Sens du filetage machine ou autotaraudeur |
| 3 | Vérifiez la tête, l'entraînement, le pointeau et le filetage. | Spécifications techniques contrôlées |
| 4 | Choisissez le matériau et la finition | Proposition de matériaux et de surfaces |
| 5 | Examiner le prototype ou l'échantillon | Vérification de l'ajustement, de l'apparence et des outils |
| 6 | Confirmer les exigences d'inspection | Dimensions clés et critères d'acceptation |
| 7 | Approuver la version de production | Dessin ou exemple de référence publié |
| 8 | Emballer et étiqueter | Contrôle des numéros de pièces, des lots et des quantités |
| 9 | Approvisionnement répété | Révision et emballage cohérents |
FAQ
Q1. Que sont les vis CNC sur mesure ?
Les vis CNC sur mesure sont des vis fabriquées ou finies à partir d'un dessin, selon des spécifications précises concernant la tête, l'empreinte, le filetage, la longueur, la pointe, le matériau et l'état de surface. Elles sont particulièrement adaptées lorsqu'une vis standard ne convient pas à l'assemblage.
Q2. À quoi servent les vis de précision ?
Les vis de précision sont généralement utilisées dans les assemblages comportant un filetage spécifique, tels que les machines, les dispositifs de fixation, les équipements, les instruments et les produits OEM. Leur adéquation finale dépend du plan et des conditions d'assemblage.
Q3. Pouvez-vous fabriquer des vis autotaraudeuses sur mesure ?
Oui. Les vis autotaraudeuses sur mesure peuvent être sélectionnées selon la forme de leur pointe, le profil de leur filetage, leur tête, leur empreinte, leur longueur, leur matériau et leur finition. Le client doit préciser le matériau à fixer, par exemple de la tôle, du bois ou du plastique.
Q4. Est-il possible de changer la tête de vis et le type d'entraînement ?
Le type de vis et d'entraînement peut être spécifié dans le dessin ou l'échantillon. Les exemples visibles incluent les vis à six pans creux, fendues, Phillips, fraisées et à tête ronde ou bombée.
Q5. Pouvez-vous fabriquer des vis de différentes couleurs ?
Les images présentent des rendus noir, argent, or, violet, bleu et vert. La couleur finale dépendra du support, du traitement, de la norme de couleur et des exigences de durabilité.
Q6. Une zone bleue sur le fil confirme-t-elle la présence de colle frein-filet ?
Non. La présence de bleu sur une image ne suffit pas à identifier un traitement de filetage spécifique. Le type de traitement, la couverture, la polymérisation et les performances doivent être précisés dans les spécifications techniques.
Q7. Est-il possible de fabriquer des vis à partir d'un échantillon client ?
Un échantillon peut servir à une analyse préliminaire ou à une discussion sur le remplacement d'une pièce. Un dessin coté ou un fichier CAO est préférable pour les ajustements précis et la production en série.
Q8. Quelles informations sont nécessaires pour un devis ?
Fournir un dessin, un échantillon ou une nomenclature, ainsi que les exigences relatives au matériau, au filetage, à la tête, à l'entraînement, à la pointe, à la longueur, à la finition, à la quantité, à l'inspection et à l'emballage.
Q9. Une seule page produit peut-elle couvrir à la fois les vis à métaux et les vis autotaraudeuses ?
Cette page présente les vis comme des spécifications personnalisées apparentées, mais chaque commande de production doit préciser la famille de vis exacte. Les exigences relatives aux vis à filetage machine et aux vis autotaraudeuses ne sont pas interchangeables.
Q10. Pouvez-vous fournir des prototypes en petite série ?
La production de prototypes et de petites séries peut être examinée en fonction de la géométrie, des matériaux, de l'outillage, du contrôle et des exigences de quantité.
Q11. Peut-on fournir la même vis à plusieurs reprises ?
La réapprovisionnement peut être organisé une fois que le dessin, l'échantillon, le matériau, la finition, le plan d'inspection, l'emballage et la révision ont été approuvés.
Q12. Est-il possible d'ajouter des marques privées ou des numéros de pièces ?
Les numéros de pièces, les étiquettes de lot, les marques de révision et autres exigences d'identification peuvent être abordés une fois la méthode et l'emplacement du marquage définis.
Envoyez votre dessin, fichier CAO, échantillon ou nomenclature pour discuter des vis CNC sur mesure , des vis de précision pour machines et des vis autotaraudeuses sur mesure avec des exigences spécifiques au projet en matière de tête, d'entraînement, de filetage, de pointe, de matériau, de finition, d'inspection et d'emballage.