


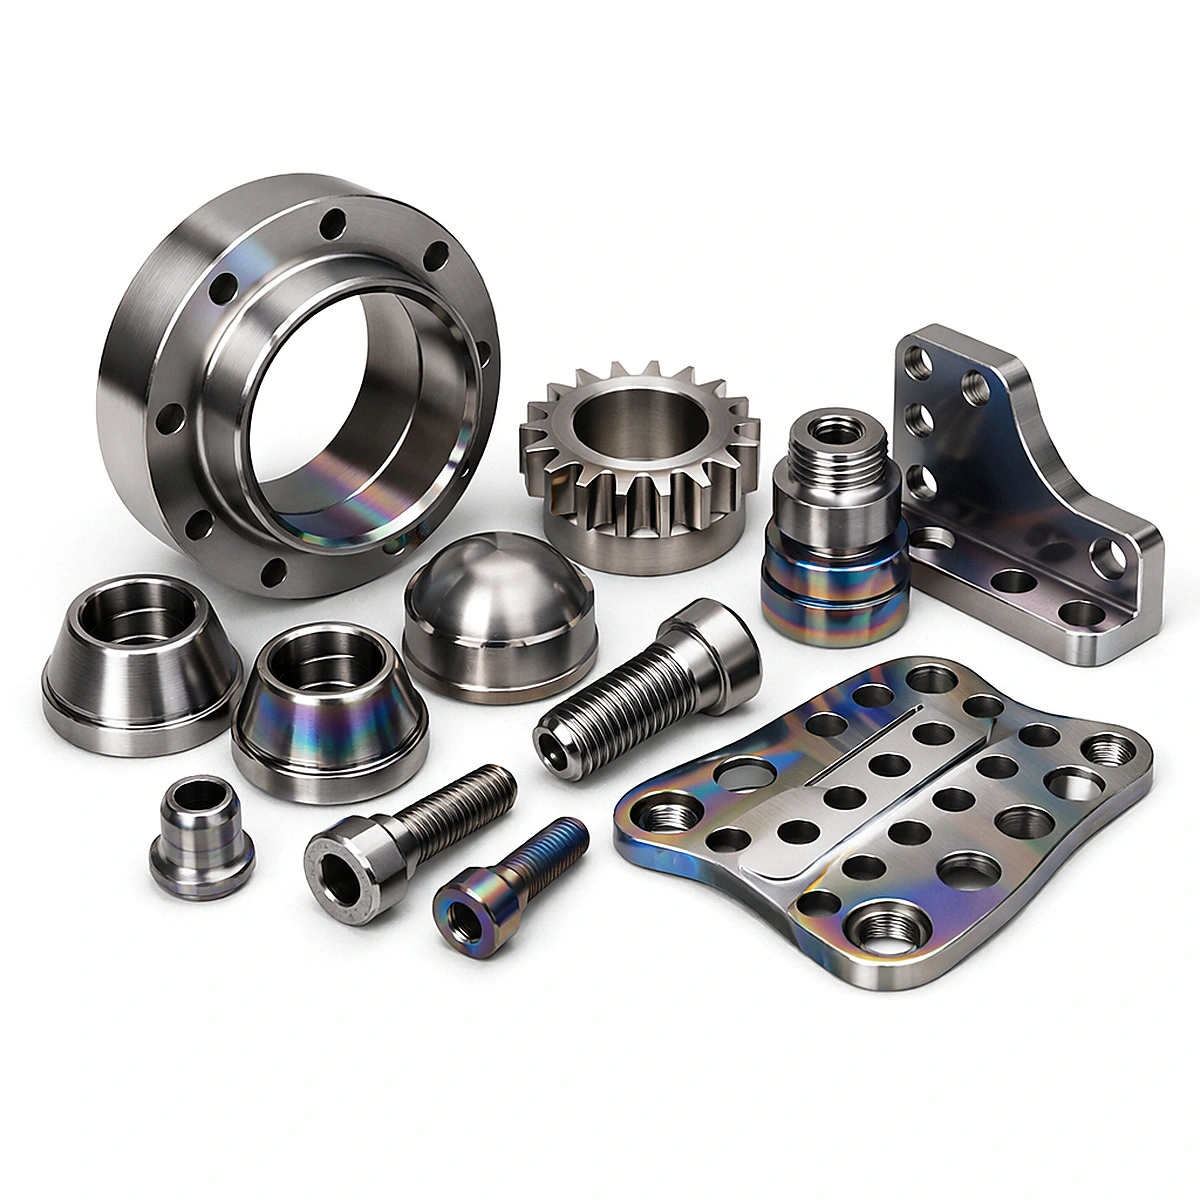
CNC-Bearbeitung von Aluminium | Rahmenteile mit einer Genauigkeit von ±0,005 mm
| Was wir halten | Warum das einen Gerätehersteller interessiert | |
|---|---|---|
| 1 | ±0,005 mm Lagetoleranz | Die Rahmenteile bilden den Bezugspunkt; schon wenige Hundertstel Abweichung führen zu einem Verlust der Wiederholgenauigkeit in der fertigen Maschine. |
| 2 | Ra 0,4 auf funktionalen Oberflächen | Gleitbahnen, Dichtflächen und Sichtflächen werden ohne Nachpolieren direkt in die Montage gegeben. |
| 3 | Mehrseitige Lochmuster in einem Setup | Die Bohrungen für Halterung und Platte auf beiden Seiten bleiben ohne erneutes Bezugssystem passgenau. |
| 4 | 6061-T6 und 7075-T6 | Strukturbauteile bleiben in 6061 kostengünstig; dünne, hochbelastete Profile wechseln zu 7075. |
| 5 | Hartanodisierung und Chromatierung | Verschleiß- und Korrosionsbeständigkeit für Aluminium, mit abgedeckten kritischen Bohrungen |
| 6 | 1 Stück bis 10.000 Stück | Prototyp und Serienproduktion laufen mit denselben Prozessparametern, keine erneute Qualifizierung bei Skalierung erforderlich. |
Rahmenteile sind nicht dekorativ – sie bilden die Bezugsgröße für alle weiteren Messungen. Eine um 0,05 mm versetzte Halterung versagt nicht von selbst; der Fehler wird auf die Linearführung übertragen, und die Maschine verliert nach drei Montageeinheiten ihre Wiederholgenauigkeit. Deshalb basiert diese Seite auf zwei Kennzahlen anstelle einer Teileliste: ±0,005 mm an der Position und Ra 0,4 an den relevanten Flächen. Alles andere – die Materialwahl, die Einrichtungsreihenfolge, die Spannungsarmglühung einer Platte vor dem Schlichten – dient dazu, diese beiden Kennzahlen auch bei großen Stückzahlen zu gewährleisten.
Was wir maschinell
| Teilfamilie | Sichtbare Merkmale | Typische Verwendung | Was wir kontrollieren | |
|---|---|---|---|---|
| 1 | Flanschringe und Lagersitze | Große Bohrung, gestufter Außendurchmesser, 8-Loch-Lochkreis | Lagergehäuse, Drehlager, Flanschverbindungen | Position des Lochkreises, Rechtwinkligkeit der Stirnfläche zur Bohrung |
| 2 | Zahnriemenscheiben und Zahnräder | Gleichmäßig verteilte Außenzähne, Zentrierbohrung, Stirnstufen | Kraftübertragung, Indexierung, Riemenspannung | Zahnprofil, kumulativer Teilungsfehler |
| 3 | Gewindeadapter und Stufenverbinder | Außen- und Innengewinde, Stufenkörper | Sensormontage, pneumatische Umrüstung, Größenreduzierung | Rundlaufgenauigkeit des Gewindes zur Bohrung, nutzbare Gewindelänge |
| 4 | rechtwinklige Montagehalterungen | L-Form, Verstärkungsrippen, mehrfache Befestigungs- und Senkbohrungen | Rahmenverbindungen, Modulmontage, Sensorhalterungen | Rechtwinkligkeit der beiden Bezugsflächen, Lochposition zum Bezugspunkt |
| 5 | Kegelbuchsen und Kegelsitzringe | Außenkegel, Bohrung, Stirnnut | Zentrieren und Klemmen, Kegelpassungen, Schweißsitze | Konstanz des Kegelwinkels, Konzentrizität zwischen Kegel und Bohrung |
| 6 | Kuppelabdeckungen und Kugelkappen | Halbkugelförmige Form, Basisband, Dichtungsschritt | Endabdeckungen, Zierleistenabdeckungen, Schutzkappen | Kugelförmiges Profil, Planarität der Basis |
| 7 | Innensechskantschrauben und -bolzen | Innensechskant, Voll- oder Teilgewinde, abgeschrägtes Ende | Strukturelle Verriegelung, Modulbefestigung | Gewindegenauigkeit, Rechtwinkligkeit der Kopflagerfläche |
| 8 | Perforierte Befestigungsplatten | Dichte Lochanordnung, Schlitz, profilierte Kontur, Senkbohrungen | Befestigungsfüße, Modulmontageplatten, Inspektionsplattformen | Lochreihenposition, Plattenebenheit, Schlitzbreite |
| 9 | Stufenbuchsen und kleine Distanzstücke | Zweistufiges Außengewinde, durchgehende Bohrung, angefaste Enden | Position, Führung, axialer Abstand | Stufenkonzentrizität, Längentoleranz |
Die Fotoserie zeigt das gesamte Sortiment, das ein Maschinenbauer tatsächlich bestellt: einen Flanschring mit Lochkreis, eine Zahnriemenscheibe, einen Gewindeadapter, einen L-Winkel mit Verstärkungsrippen, Kegelsitzen, eine Domabdeckung, Innensechskantschrauben und eine Lochplatte – neun Teilefamilien, ein Lieferant. Das ist wichtiger, als es klingt. Wenn Winkel, Platten und Riemenscheiben alle vom selben Hersteller stammen, basieren die Lochmuster auf derselben Bezugsnorm. Dadurch benötigt eine daraus gefertigte Baugruppe deutlich weniger Ausgleichsscheiben. Es handelt sich um CNC-gefräste Aluminiumteile, die eine Automatisierungszelle zusammenhalten.
Leistungsfähigkeit und Spezifikationen
| Artikel | Typischer Bereich | Eng (nach Prüfung) | Notiz |
|---|---|---|---|
| Maximale Teilegröße | 800 × 600 × 250 mm | 1200 × 800 × 300 mm | Abhängig von Maschinenverfahrweg und Werkstückspannung |
| Lineare Toleranz | ±0,01 mm | ±0,005 mm | Fertigfräsen mit mehreren Wendevorgängen |
| Ebenheit | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Feinfräsen oder Läppen |
| Lochposition | Ø0,05 mm | Ø0,02 mm | Mehrseitiges Bohren in einer Aufspannung |
| Oberflächenrauheit Ra | 1,6 μm | 0,4 μm (0,2 μm geläppt) | Feinfräsen, Planfräsen, Läppen |
| Mindestwand | 1,0 mm | 0,8 mm | Dünne Wände erfordern spezielle Vorrichtungen und gestaffelte Arbeitsgänge. |
| Threads | M2 – M30, metrisch oder imperial | Gefräste Gewinde, Gewindeeinsätze | 100% Gut/Schlecht-Leserprüfung |
| Löcher | Ø1 – Ø60 mm, Tiefe zu Durchmesser ≤ 5 | Tiefe, gestufte und versenkte Löcher | Aufreiben für Passungen |
| Abschluss | Anodisieren (klar, schwarz, hart), Glasperlenstrahlen, Chromatieren, Passivieren | Lokales Maskieren, zweifarbige Anodisierung | Kritische Bohrungen können geschützt werden |
| Losgröße | 1 – 10.000 Stück | — | Prototypenbestellungen ab einem Stück |
| Lieferzeit | Muster 7–10 Tage / Produktion 15–25 Tage | Expressbearbeitung auf Anfrage | Gemäß Zeitplan bestätigt. |
Betrachten Sie den Unterschied zwischen den beiden Spalten als Kostenfaktor. Die Erhöhung der Toleranz von ±0,01 mm auf ±0,005 mm bei einem Rahmenteil bedeutet in der Regel einen zusätzlichen Nachbearbeitungsgang, eine zusätzliche Drehung und eine zusätzliche Koordinatenmessprüfung – genau hier liegen die Kosten für die CNC-Bearbeitung von Sonderteilen, nicht im Aluminium selbst. Wir empfehlen den meisten Käufern, nur die Bezugsflächen und die passenden Bohrungen mit ±0,005 mm zu markieren und Durchgangsbohrungen mit ±0,05 mm zu lassen. Eine Zeichnung, in der alle Maße die gleiche enge Toleranz aufweisen, ist eine Zeichnung, die für Präzision bezahlt, die sie nie nutzt.
Material & Verarbeitung
| Material | Grad | Verhalten | Anzüge | Abschluss |
|---|---|---|---|---|
| Strukturaluminium | 6061-T6 | Maschinen in gutem Zustand, formstabil, gutes Preis-Leistungs-Verhältnis | Halterungen, Platten, Flanschringe, Riemenscheiben | Klares oder schwarzes Anodisieren, Hartanodisieren, Glasperlenstrahlen, Chromatieren |
| Hochfestes Aluminium | 7075-T6 | Nahezu stahlähnliche Festigkeit, hohe Steifigkeit, langsamer zu schneiden | Belastete Konsolen, dünnwandige Konstruktionen | Hartanodisierung, Chromatierung |
| Automatenmetall | 2011 / 2024 | Ausgezeichnete Bearbeitbarkeit, mäßige Korrosionsbeständigkeit | Kleinteile, Präzisionsbauteile, Buchsen, Adapter | Chromatierung, Vernickelung |
| Edelstahl (optional) | 304 / 316L | Korrosionsbeständig, robust, langsamer zu bearbeiten | Nasse oder abgewaschene Rahmenteile | Passivierung, Elektropolieren |
| Stahl (optional) | 45# / S45C | Hohe Steifigkeit zu niedrigen Kosten | Hochleistungs-Sockel, Verbindungsplatten | Schwarzoxidierung, Verzinkung, Vernickelung |
Die Materialwahl für ein Rahmenteil hängt von der Steifigkeit ab, nicht von den Kosten. 6061-T6 eignet sich für die meisten Halterungen und Platten; 7075-T6 sollte nur bei dünnen Querschnitten und hoher Belastung verwendet werden, da die Bearbeitung langsamer ist und der Preisunterschied erheblich. Die andere Hälfte der Medaille ist die Anodisierung, die oft übersehen wird: Hartanodisierung dringt in die Oberfläche ein und wölbt sich nach außen. So kann eine Bohrung, die vor dem Bad ±0,005 mm groß war, danach nicht mehr ±0,005 mm groß sein. Kritische Bohrungen und Gewinde werden abgeklebt, und der Abklebeplan wird vor Produktionsbeginn in der Zeichnung festgehalten, anstatt ihn erst bei der Montage zu entdecken.
Wie ±0,005 mm und Ra 0,4 gehalten werden
| Schritt | Zweck | Tastensteuerung |
|---|---|---|
| 1 Sägen | Lassen Sie genügend Vorrat da. | 1,5–2 mm Spielraum gegen die Verzerrungsrichtung |
| 2. Grobfräsen | Entfernen Sie den größten Teil des Materials. | Für die Endbearbeitung 0,5 mm stehen lassen, symmetrisch schneiden. |
| 3. Stressabbau | Entlastungsspannung und Bearbeitungsspannung | Natürliche Alterung oder Stabilisierungsbehandlung; obligatorisch auf Tellern |
| 4. Fertigfräsen | Reichweitengröße und Ra | Hohe Spindeldrehzahl, geringe Schnitttiefe, Planfräsen für Planflächen |
| 5-Loch-Herstellung | Position halten | Mehrseitiges Bohren, Reiben und Gewindeschneiden in einer Aufspannung |
| 6. Läppen / Polieren (nach Bedarf) | Gehen Sie unter Ra 0,4 | Nur auf bestimmten Flächen, nicht auf dem gesamten Teil |
| 7. Fertigstellung | Verschleiß- und Korrosionsbeständigkeit | Masken kritische Bohrungen |
| 8. Inspektion | Verifizieren | CMM plus Profilometer plus Erstmusterbericht |
Jeder kann bei einem Werkstück eine Genauigkeit von ±0,005 mm erreichen. Die Schwierigkeit besteht darin, diese Genauigkeit auch nach dem Werkzeugverschleiß und dem Schichtwechsel des Bedieners beizubehalten. Deshalb basieren unsere Präzisions-CNC-Bearbeitungsdienstleistungen auf einer festen Abfolge und nicht auf einzelnen Fertigkeiten: Der Spannungsarmglühvorgang liegt zwischen Schruppen und Schlichten und wird bei keiner Platte ausgelassen. Der Schlichtgang verwendet bei jedem Durchlauf denselben Werkzeugweg und dieselben Parameter. Das CMM-Programm wird anhand des Bezugssystems der Zeichnung erstellt, nicht anhand dessen, was dem Bediener gerade passt. Wiederholgenauigkeit ist eine Prozesseigenschaft, keine Bedienereigenschaft.
Verzugskontrolle bei Blechen und dünnen Wänden
| Verzerrungsquelle | Wie es sich zeigt | Gegenmaßnahme |
|---|---|---|
| Restspannung im Lager | Die Platte biegt sich, nachdem die erste Seite geöffnet wurde. | Spannungsabbau zwischen Schruppen und Fertigen |
| Schweres einseitiges Materialabtragen | Die Platte biegt sich zur Schnittseite hin. | Symmetrische Entfernung, abwechselnde Drehungen |
| Werkzeugdurchbiegung an dünnen Wänden | Ungleichmäßige Wandstärke, außerhalb der Toleranz liegende Abmessungen | Stufenpassagen, zusätzliche Unterstützung, reduzierte Radialtiefe |
| Klemmspannung | Rückfederung nach dem Entklemmen | Vakuumspannfutter oder spannungsarme Klemmen, leichte Klemmung |
| Schneidhitze | Lokale Expansion, driftende Dimensionen | Flutkühlung, getrennte Schrupp- und Schlichtbearbeitung, temperaturkontrollierte Werkstatt |
Eine 500 × 400 mm große Platte mit dichtem Lochmuster ist ein klassisches Beispiel für Verformungsprobleme: Werden 40 % des Materials von einer Seite abgetragen, wölbt sich die Platte, und jedes weitere Bohrloch wird in eine verzogene Oberfläche gebohrt. Wir schruppen beide Seiten abwechselnd, führen eine Spannungsarmglühung durch und fertigen anschließend – die Planheit prüfen wir an der Messplatte vor dem Bohren, nicht danach. Wenn in einer Konstruktion eine dünne Wand neben einer tiefen Tasche vorgesehen ist, ist mit einer DFM-Anmerkung zu rechnen, in der gefragt wird, ob die Wandstärke 1,5 mm statt 1,0 mm betragen kann; die Antwort entscheidet in der Regel über die Wirtschaftlichkeit des Bauteils.
Inspektion und Rückverfolgbarkeit
| Bühne | Verfahren | Ausgabe |
|---|---|---|
| Eingehendes Material | Werkszeugnis, stichprobenartige Spektralprüfung, Blechdicke und Ebenheit | Materialzertifikat |
| Erster Artikel | Vollständiger CMM-Maßbericht, Profilometer, Gut/Ausschuss-Gewindelehren | FAI-Bericht |
| In Bearbeitung | Patrouille kritischer Dimensionen, Werkzeugstandzeitaufzeichnungen | Streifenprotokoll |
| Finale | 100%ige Prüfung der kritischen Maße, Gratbildung und des Erscheinungsbildes | Inspektionsbericht |
| Versand | Mustererstellung, Fotoarchivierung, Verpackung bis zu Ihrem Versandetikett | Vorversandbericht |
Unsere CNC-Präzisionsbearbeitung endet mit einem CMM-Bericht, nicht mit einer Sichtprüfung. Die Positionstoleranz eines Lochmusters wird anhand des in der Zeichnung angegebenen Bezugssystems überprüft, die Ebenheit wird auf einer Granitplatte gemessen und die Oberflächenrauheit (Ra) mit einem Profilometer bestimmt, anstatt sie visuell unter einer Lampe zu beurteilen. Falls Ihre Baugruppe eine Schnittstelle aufweist, die für Sie von Bedeutung ist, teilen Sie uns diese bitte mit – wir tragen sie in den Erstmusterprüfbericht ein, sodass der Wert, über den Sie später diskutieren, bereits dokumentiert ist.
Anwendungen
| Industrie | Typische Teile | Worauf es ankommt |
|---|---|---|
| Industrielle Automatisierung | Modulmontageplatten, Sensorhalterungen, Befestigungssockel | Lochposition, Ebenheit |
| Werkzeugmaschinen und Gestelle | Flanschringe, Verbindungsplatten, Einstellsitze | Steifigkeit, Datenkonsistenz |
| Elektronik- und Halbleitergeräte | Präzisionsgrundplatten, Antriebsscheiben, Adapter | Sauberkeit, gleichmäßige Verarbeitung |
| Verpackungs- und Logistikausrüstung | Führungssitze, Spannrollen, Strukturhalterungen | Verschleißfestigkeit, Chargenkonsistenz |
| Inspektion und Metrologie | Optische Plattformarmaturen, Positionierungssitze | Dimensions- und thermische Stabilität |
| Neue Energieanlagen | Werkzeuge für Batteriemodule, Schweißvorrichtungsplatten | Ebenheit, Lochreihengenauigkeit |
So läuft eine Sonderbestellung ab
| Schritt | Sie stellen bereit | Wir liefern | Zeit |
|---|---|---|---|
| 1 Anfrage | 2D-Zeichnung oder 3D (STEP/IGES), Material, Menge | Prüfung der Prozessmachbarkeit und Maschinenpassung | 1 Werktag |
| 2 DFM-Rezension | Bestätigung von Bezugspunkten, Toleranzen und Oberflächenbeschaffenheit | Hinweise zur Kostenreduzierung: Lockerung nicht kritischer Toleranzen, Zusammenlegung von Betriebsabläufen | 1–2 Werktage |
| 3. Zitat | Bestätigte Losgröße und Lieferzeit | Formelles Angebot inklusive Werkzeug- und Abklebekosten | 1 Werktag |
| 4. Probenahme | Musterbestellung | Muster plus FAI-Bericht und Materialzertifikat | 7–10 Tage |
| 5 Produktion | Musterfreigabe | Chargen- und Endkontrollbericht, verpackt gemäß Versandmarkierung | 15–25 Tage |
Für kundenspezifische CNC-Bearbeitungsteile erhalten wir am schnellsten ein Angebot, wenn die Zeichnung Bezugspunkte, kritische Schnittstellen und Oberflächenbeschaffenheiten einzelner Flächen anstatt globaler Angaben enthält. Als Hersteller von kundenspezifischen CNC-Bearbeitungsteilen, der sowohl Prototypen als auch Serien fertigt, verwenden wir für Muster und Serienfertigung dasselbe Programm und dieselbe Vorrichtung. Die Freigabe des Musters dient somit als Prognose für die Serienfertigung und vermeidet eine erneute Diskussion.
Verpackung, Lieferzeit und Versand
| Artikel | Detail |
|---|---|
| MOQ | Musterbestellungen ab 1 Stück; ab 100 Stück ist es wirtschaftlicher. |
| Probenahme | 7–10 Werktage inklusive FAI-Bericht |
| Produktion | 15–25 Werktage, abhängig von der Ausführung und der Menge |
| Verpackung | Einzeln verpackt, durch Trennwände lagenweise getrennt; Siebdruck mit Ihrem Versandetikett |
| Schutz | Schutzfolie auf den Oberflächen; eloxierte Teile vor hartem Kontakt schützen |
| Versand | Kurier-, Luft- oder Seefracht, ausgewählt nach Gewicht und Dringlichkeit |
FAQ
Sind ±0,005 mm bei einem Bauteil dieser Größe realistisch oder handelt es sich um eine Katalogangabe? An den als Bezugspunkte und Passbohrungen gekennzeichneten Stellen, bei Bauteilen bis ca. 400 mm, ist die Toleranz in einer temperierten Werkstatt realistisch. Bei einer 1200 mm langen Platte ist sie in allen Dimensionen unrealistisch – allein die Wärmeausdehnung von Aluminium beträgt ca. 0,023 mm pro Meter und °C. Eine gute Zeichnung zeigt, wo enge Toleranzen erforderlich sind, und lässt den übrigen Bereichen mehr Spielraum.
Lässt sich eine Oberflächenrauheit von Ra 0,4 auf einer großen gefrästen Fläche erreichen? Ja, mit einem Planfräsgang oder einem nachfolgenden Läppschritt. Die Einhaltung einer Oberflächenrauheit von Ra 0,4 über eine gesamte Fläche von 500 × 400 mm ist jedoch eine Kostenfrage und keine Frage der Machbarkeit. Die meisten Rahmenbauteile benötigen eine Oberflächenrauheit von Ra 0,4 lediglich auf einer Dichtfläche oder einer Gleitführung, typischerweise 10–20 % der Oberfläche. Konzentrieren Sie sich auf diese Bereiche und sparen Sie beim Rest Kosten.
Verändert die Anodisierung meine Maße? Ja. Hartanodisieren wirkt sowohl in die Oberfläche hinein als auch darüber hinaus, sodass sich eine Bohrung um einige Hundertstel Millimeter verringern kann. Kritische Bohrungen und Gewinde werden abgeklebt, und bei engen Passungen wird geprüft, ob das Teil vor dem Anodisieren untermaßig bearbeitet werden soll. Dies wird bei der Angebotserstellung entschieden, nicht erst nach der Anodisierung.
Fertigen Sie Einzelanfertigungen von Rahmenteilen oder nur Serien? Einzelstücke sind kein Problem, und die meisten Projekte für Rahmenteile beginnen so – mit einer Prototyphalterung, dann einer Vorrichtungsplatte und schließlich einer Kleinserie. Der Haken dabei ist, dass bei Einzelstücken der Preis pro Teil hauptsächlich durch Programmierung und Einrichtung bestimmt wird. Daher kann eine einzelne Halterung mehr kosten als zehn identische Halterungen. Wenn Sie die endgültige Stückzahl kennen, teilen Sie uns dies bitte bereits bei der Angebotserstellung mit; dies beeinflusst die Konstruktion der Vorrichtung.
Was bestimmt den Preis meines Sonderbauteils? In dieser Reihenfolge: Toleranzklasse, Oberflächengüte, Abtragsmenge und Materialkosten. Ein Bauteil mit drei engen Toleranzen und einer Oberflächenrauheit von Ra 0,4 auf zwei Flächen ist in der Regel günstiger als dasselbe Bauteil mit einer Toleranz von ±0,005 mm in allen Maßen, obwohl es auf dem Papier komplexer erscheint. Senden Sie uns die Zeichnung, und wir zeigen Ihnen, welche Details die höchsten Kosten verursachen.
Welche Dateien benötigen Sie? Eine STEP- oder IGES-Datei für die Geometrie sowie eine 2D-PDF-Datei mit Toleranzen, Bezugspunkten, Gewindeangaben und Oberflächenbeschaffenheit. Ein 3D-Modell allein definiert keine Toleranzen, und eine 2D-Zeichnung allein lässt uns die Geometrie nur erahnen. Wenn Sie beides benötigen, erhalten Sie innerhalb eines Werktages ein Angebot.
Angebot anfordern
Senden Sie uns die Zeichnung des Bauteils, das Ihnen aktuell Probleme bereitet – beispielsweise die Halterung, die nicht plan aufliegt, die Platte, deren Bohrungen nicht übereinstimmen, oder den undichten Adapter. Wir teilen Ihnen mit, ob das Problem im Design, in den Toleranzangaben oder beim vorherigen Lieferanten liegt, und erstellen Ihnen ein entsprechendes Angebot. Unsere CNC-Bearbeitung von Aluminium ist speziell auf Maschinenbauer zugeschnitten, die ihren Erfolg an fertig montierten Maschinen messen, nicht an versendeten Kartons.