


Usinage CNC d'acier inoxydable | Pièces de précision sur mesure
| Ce que nous faisons | Ce que cela signifie pour votre part | |
|---|---|---|
| 1 | Le processus est défini par niveau, et non par prix. | Les aciers 304 et 316L s'usinent différemment ; les faire fonctionner tous les deux avec un seul jeu de paramètres garantit que l'un d'eux échouera. |
| 2 | Le durcissement par travail est maîtrisé. | La surface se durcit au passage de l'outil ; la stratégie de passes détermine donc la stabilité dimensionnelle. |
| 3 | Outillage et liquide de refroidissement spécifiques à l'acier inoxydable | Galets en acier inoxydable ; les inserts à usage général ne peuvent pas maintenir une rugosité Ra de 0,8 de manière répétable. |
| 4 | Passivation et électropolissage | Restaure la couche d'oxyde de chrome altérée par l'usinage |
| 5 | Contrôle de la contamination par le fer libre | Le fait de partager une conduite avec de l'acier au carbone incruste du fer qui rouille des mois plus tard. |
| 6 | Certificats d'usine et CMM | Les clients des secteurs médical et alimentaire ont besoin de traçabilité, pas de garanties. |
L'acier inoxydable n'est pas de l'aluminium plus dur. Il s'écrouit lors du passage de l'outil ; une seconde passe légère sur une surface déjà usinée peut donc s'avérer plus dure que la première. De plus, il s'use et s'encrasse sur l'arête de coupe. Enfin, sa faible conductivité thermique fait que la chaleur reste à la pointe de l'outil au lieu d'être évacuée avec le copeau. Ces trois facteurs déterminent la trajectoire de l'outil, le fluide de coupe et le nombre de passes. C'est pourquoi un devis pour de l'acier inoxydable équivalent à un devis pour de l'aluminium est généralement un devis mal réfléchi.
Ce que nous machine
| Famille apparentée | Caractéristiques visibles | Utilisation typique | Ce que nous contrôlons | |
|---|---|---|---|---|
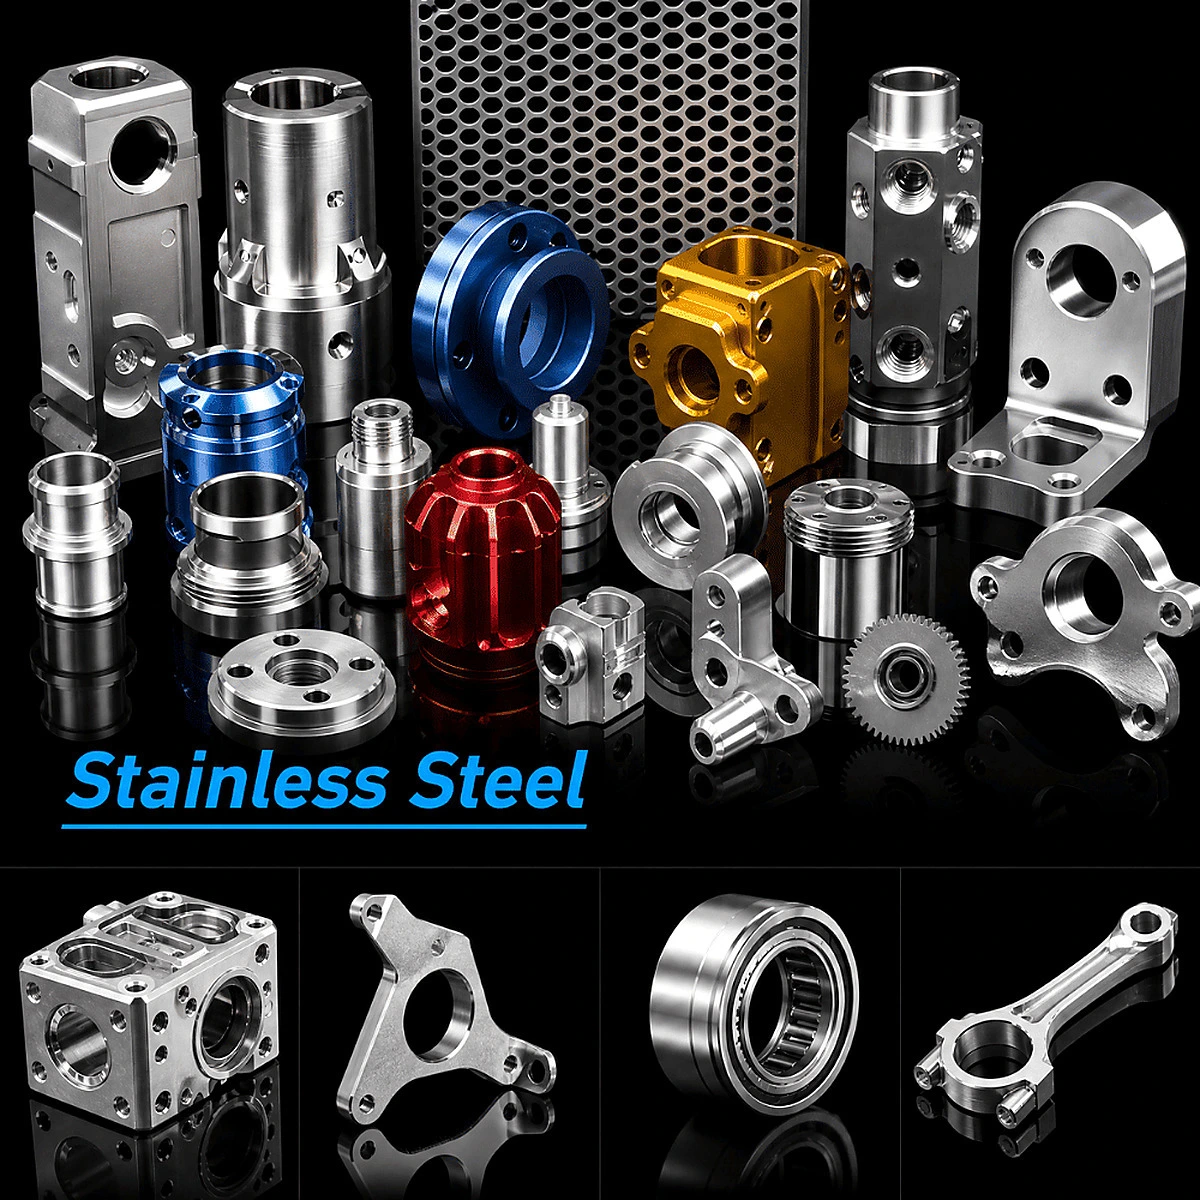
| 1 | Corps de vannes et blocs collecteurs | Forme carrée, alésages transversaux, plusieurs ports filetés, trous de fixation | Contrôle des fluides, distributeurs, blocs intégrés | Précision d'intersection, faces d'étanchéité des ports |
| 2 | Boîtiers et manchons cylindriques | Diamètre extérieur et alésage, fenêtres fraisées, épaulement de la face d'extrémité | Boîtiers de capteurs, corps de pompes, manchons de protection | Déformation des parois minces, concentricité fenêtre-alésage |
| 3 | Blocs de connexion multiport | Ports filetés sur plusieurs faces, connexions internes | Distribution de l'air et des fluides | Angle d'ouverture entre les faces, jeu de passage interne |
| 4 | équerres | Forme en L, combinaison de grands et petits trous, transition progressive | Liaison structurelle, montage d'équipement | Équerrage des deux faces de référence, position du trou |
| 5 | bagues et manchons étagés | Diamètre extérieur en deux étapes, alésage traversant, extrémités chanfreinées | bagues d'usure, manchons de positionnement | Uniformité de la paroi, concentricité alésage/diamètre extérieur |
| 6 | Disques à bride | Cercle de boulonnage à 4–6 trous, alésage central, face d'étanchéité | Raccordements de tuyauterie, joints à face étanche | Planéité de la face, position du cercle de boulonnage |
| 7 | Boutons moletés | Moletage droit ou en losange, filetage intérieur, étagé | Réglage, verrouillage | Régularité du moletage, concentricité du filetage |
| 8 | Culbuteurs et leviers | Trous aux deux extrémités, poche allégeant le poids, contour asymétrique | Transmission, charnière | Distance entre les centres, perpendicularité entre le trou et la face |
| 9 | Pignons et disques dentés | Espacement régulier des dents, alésage central, trous d'allègement | Transmission, indexation | Profil de la dent, erreur de pas cumulée |
La plupart des composants usinés en acier inoxydable présentés sur cette page présentent des défaillances au niveau d'un orifice ou d'un alésage, et non à l'extérieur. Un bloc collecteur percé transversalement fuit car deux trous ne se croisent pas correctement ; un boîtier à paroi mince se déforme car l'ouverture a été usinée avant la finition de l'alésage ; une bague se grippe car sa paroi n'est pas uniforme. C'est pourquoi le processus de fabrication est plus important que la machine : la séquence des opérations détermine si la pièce conserve sa forme après la dernière passe.
Sélection des notes
| Grade | résistance à la corrosion | usinabilité | Force | Utilisation typique | Note d'usinage |
|---|---|---|---|---|---|
| 303 | Modéré | Meilleure coupe (sans soufre ajouté) | Moyen | Arbres, axes, raccords, pièces en volume | Contient du soufre ; ne convient pas aux environnements fortement corrosifs ni aux structures soudées. |
| 304 | Bien | Modéré, sujet aux irritations | Moyen | Équipements alimentaires, produits chimiques, structure générale | Faible vitesse et grande profondeur de coupe pour rester sous la peau durcie |
| 316L | Excellent (molybdène) | De qualité moyenne à mauvaise, plus gommeuse | Moyen | Médical, maritime, pharmaceutique, alimentaire | Les arêtes vives et le liquide de refroidissement haute pression sont obligatoires. |
| 17-4PH | Bien | Pauvre | Haute, durcissable avec l'âge | Arbres de pompe, tiges de soupape, aérospatiale | Machine à l'état traité en solution, puis âge |
| 440C | Modéré | Pauvre (riche en carbone) | Très haute, durcissable | Roulements, lames, pièces d'usure | Recuit mécanique ; après trempe, rectification uniquement |
| 430F | Bien | Bon (ferritique à coupe facile) | Moyen-faible | Appareils électroménagers, pièces de finition | Ne convient pas aux pièces sous pression soudées |
Le choix de la nuance est généralement déterminé par le milieu d'utilisation, et non par le dessin. Si la pièce est en contact avec de l'eau de mer, des chlorures ou des produits de nettoyage en place (NEP), l'acier inoxydable 316L est la solution de base, tandis que l'acier inoxydable 304 pourrait engendrer des problèmes de corrosion. Pour une pièce d'usure, l'acier inoxydable 17-4PH, après traitement de mise en solution, s'usine correctement et durcit ensuite. L'usinage à l'état durci est beaucoup plus lent et doit être évité dès la conception. L'acier inoxydable 303 est le choix idéal pour les pièces produites en grande série qui ne sont jamais exposées aux chlorures : il s'usine deux fois plus vite que l'acier inoxydable 316L, et opter pour ce dernier « par sécurité » revient à payer pour une résistance à la corrosion inutile. Ce même principe s'applique aux pièces en acier inoxydable sur mesure : la nuance appropriée la moins chère est préférable à la nuance la plus chère, même si elle semble plus sûre.
Là où l'acier inoxydable riposte
| Difficulté | Mécanisme | Conséquence | Notre contre-mesure |
|---|---|---|---|
| Durcissement par écrouissage | La déformation plastique durcit la surface de coupe | Chaque passe enlève de la matière plus dure, les dimensions dérivent, les bords s'ébrèchent | Alimentation constante, sans s'attarder en surface, passes étagées qui coupent toujours |
| Bord renforcé | Le matériau se soude à froid sur l'insert | Surface déchirée, Ra se détériore | Arêtes vives, liquide de refroidissement haute pression, inserts revêtus |
| Mauvaise conduction thermique | La chaleur se concentre à l'extrémité | Durée de vie réduite des outils, déformation thermique | Arrosage abondant, vitesse de coupe réduite, avance plus élevée |
| Chips filandreuses | Le matériau résistant ne cassera pas la puce. | Rayures sur les faces finies | Géométrie du brise-copeaux, bris de copeaux programmés, liquide de refroidissement haute pression |
| Déflexion des parois minces | La force radiale repousse le mur. | Mur irrégulier, rondeur imparfaite | Découpe segmentée, support interne, finition du mur en dernier |
L'erreur la plus coûteuse lors de l'usinage de l'acier inoxydable 304 est un programmeur qui néglige les passes. Sur une surface écrouie, les passes légères ne retirent pas la couche durcie ; elles glissent dessus, et la passe suivante entaille cette couche au lieu du métal de base. La règle, contre-intuitive, est l'inverse de celle appliquée à l'aluminium : il faut maintenir une vitesse d'avance élevée, un outil toujours engagé et éviter tout frottement de la plaquette. Lorsqu'un client nous dit que son ancien atelier « cassé constamment ses outils sur l'inox », c'est presque toujours la raison.
Capacités et spécifications
| Article | Gamme typique | Serré (après examen) | Note |
|---|---|---|---|
| Taille maximale de la pièce | 500 × 400 × 300 mm | 700 × 500 × 400 mm | Cela dépend de la forme de la pièce et du dispositif de maintien. |
| Tolérance linéaire | ±0,02 mm | ±0,01 mm | Finition du fraisage ou du tournage avec plusieurs retournements |
| Arrondi / concentricité | 0,015 mm | 0,008 mm | Un emplacement de réglage ou de mandrin |
| Position du trou | Ø0,05 mm | Ø0,02 mm | Configuration de trous multifaces en une seule configuration |
| Rugosité de surface Ra | 1,6 μm | 0,8 μm (0,4 μm localement) | Fraisage de finition, tournage, rodage |
| Mur minimum | 1,0 mm | 0,6 mm | Les parois minces nécessitent un support interne ou un remplissage. |
| Fils | M2 – M30, interne et externe | Filetages de tuyauterie, filetages fraisés | Contrôle de jauge 100% (passage/non-passage) |
| Trou minimum | Ø1,0 mm | Ø0,6 mm | Un rapport profondeur/diamètre supérieur à 5 nécessite un perçage étagé |
| Couverture du processus | Fraisage, tournage, usinage multiaxes, perçage et taraudage | Tour-fraiseuse | Le fraisage CNC de l'acier inoxydable est une opération essentielle |
| Finition | Passivation, électropolissage, microbillage, nickelage | Masquage local, bicolore | Pièces médicales conformes aux normes du client |
| Taille du lot | 1 à 5 000 pièces | — | Commandes d'échantillons à partir d'une seule pièce |
| Délai de mise en œuvre | Échantillon : 7 à 10 jours / Production : 15 à 20 jours | Livraison express sur demande | Confirmé par rapport au calendrier |
Les deux paramètres les plus importants pour le fraisage CNC de l'acier inoxydable sont les plus petits : l'épaisseur minimale des parois et le diamètre minimal du trou. Les parois fines en acier inoxydable se déforment plutôt qu'elles ne plient, ce qui garantit une pièce conforme sur la machine et un retour à sa forme initiale après desserrage. Les petits trous profonds dans l'acier inoxydable 316L subissent un écrouissage à la pointe du foret ; un cycle de fraisage par à-coups efficace dans l'aluminium risque donc d'endommager le foret dans l'acier inoxydable. Ces deux paramètres sont définis lors de l'établissement du devis ; nous vous indiquerons si la conception requiert une caractéristique que nous ne pouvons obtenir qu'en ajoutant une étape de processus.
Passivation et finition
| Processus | But | niveaux applicables | Effet sur les dimensions | Note |
|---|---|---|---|---|
| Passivation | Élimine le fer libre, restaure la couche d'oxyde de chrome | 303 / 304 / 316L / 17-4PH | Essentiellement aucun | Conformément à la norme ASTM A967 ou aux normes du client |
| électropolissage | Réduit le Ra, améliore la propreté | 304 / 316L | Enlève 0,005 à 0,02 mm | Médical, pharmaceutique, UHV |
| sablage | Fini mat uniforme, élimine les marques d'outils | Tous | Minimal | Réduit légèrement la résistance à la corrosion ; repasser après |
| nickel chimique | Résistance à l'usure, couverture uniforme | Acier inoxydable (en option) | Ajoute 0,005 à 0,025 mm | Filetage et ajustement du masque |
| anodisation | Non applicable à l'acier inoxydable | Aluminium uniquement | — | Les parties colorées sur la photo sont en aluminium anodisé. |
La passivation est l'étape que les acheteurs omettent le plus souvent et qu'ils regrettent le plus souvent. L'usinage incorpore du fer libre provenant de l'outillage à la surface ; invisible, ce fer est précisément le point de départ de la corrosion par piqûres six mois plus tard, en milieu marin ou lors d'un nettoyage en place (NEP). Pour la passivation des pièces en acier inoxydable, nous travaillons selon la norme ASTM A967 et précisons la méthode d'essai sur le certificat, car un simple trempage dans l'acide ne constitue pas une spécification. Si votre pièce est destinée à une salle blanche ou à une ligne de production pharmaceutique, l'électropolissage va au-delà de la passivation : il élimine la couche altérée ainsi que le fer libre.
Contrôle de la contamination
| Risque | Source | Conséquence | Contrôle |
|---|---|---|---|
| Fer libre incorporé | Meules, brosses métalliques, établis partagés avec l'acier au carbone | Piqûres et points de rouille | Outils et zone dédiés en acier inoxydable |
| Matériaux mixtes | Les aciers 304 et 316L sont identiques en apparence. | Résistance à la corrosion inférieure aux spécifications | Tri spectroscopique à la réception des marchandises et marquage par lots |
| Traversée du liquide de refroidissement | Liquide de refroidissement partagé avec l'acier au carbone | Croissance bactérienne, coloration de surface | puisards séparés ou système de commutation complet |
| contamination de l'emballage | palettes en bois, cartons simples | Taches dues à l'humidité | Papier VCI, dessicant, emballage individuel |
Deux pièces en acier inoxydable peuvent paraître identiques et avoir un comportement totalement différent. C'est pourquoi nous contrôlons les barres à réception par spectroscopie plutôt que de nous fier à l'étiquette. L'autre aspect crucial est l'hygiène des outils : une brosse métallique ayant touché de l'acier au carbone laissera des traces de fer libre sur la surface d'un acier inoxydable 316L, et aucune passivation ne pourra les éliminer complètement. Pour les pièces en acier inoxydable de qualité alimentaire, il ne s'agit pas d'un problème esthétique ; c'est ce qui fait la différence entre la réussite et l'échec d'un audit d'hygiène.
Inspection et traçabilité
| Scène | Méthode | Sortir |
|---|---|---|
| Matériaux entrants | Certificat d'usine et tri spectroscopique (304 vs 316L) | Certificat de matériel et registre de tri |
| Premier article | Rapport complet de la machine à mesurer tridimensionnelle (MMT), contrôle de profil, calibres de filetage conformes/non conformes | Rapport FAI |
| En cours de traitement | Patrouille des dimensions critiques, enregistrements de la durée de vie des outils | dossier de patrouille |
| Surface | Profilomètre, contrôle visuel post-passivation ou test de taches bleues selon les besoins | Record final |
| Final | Contrôle à 100 % des dimensions critiques, des bavures et de l'aspect | Rapport d'inspection |
| Expédition | Échantillonnage, archives photographiques, emballage antirouille | Rapport avant expédition |
Pour l'acier inoxydable, nous effectuons deux contrôles supplémentaires dont l'aluminium n'a jamais besoin : la vérification de la nuance d'acier à réception et un contrôle après passivation lorsque les exigences du client le prévoient. Pour le reste, la même rigueur s'applique : contrôle par machine à mesurer tridimensionnelle (MMT) de la position et du profil, profilomètre pour les surfaces d'étanchéité et contrôle de conformité sur chaque filetage. L'objectif n'est pas la paperasserie, mais la possibilité, en cas de défaillance d'une pièce sur le terrain, de disposer d'un certificat indiquant le lot de matériau d'origine.
Applications
| Industrie | Pièces typiques | Ce qui compte |
|---|---|---|
| Équipements pour l'alimentation et les boissons | Corps de vannes, raccords, pièces de remplissage, plaques de filtration | Matériau de qualité alimentaire, passivation, sans crevasses |
| dispositifs médicaux | Poignées d'instruments, boîtiers, connecteurs, outils d'insertion | Électropolissage, propreté, traçabilité |
| construction navale et maritime | Accessoires de pont, corps de pompe, connecteurs | nuance 316L, résistance à la piqûre |
| Chimie et pharmacie | Blocs de vannes, raccords de tuyauterie, accessoires de réacteur | Qualité anticorrosion, compatible CIP |
| Semiconducteur et vide | Pièces de chambre, brides, raccords de gaz | Faible dégazage, électropolissage, emballage propre |
| Industrie générale | Supports, bagues, leviers | Force, délai de livraison, coût |
Comment se déroule une commande personnalisée
| Étape | Vous fournissez | Nous livrons | Temps |
|---|---|---|---|
| 1 Demande de renseignements | Dessin 2D/3D, qualité, quantité, exigences de surface | Évaluation de la faisabilité et du processus | 1 jour ouvrable |
| 2 avis DFM | Confirmation de la donnée, de la tolérance et de la norme de passivation | Notes sur la réduction des coûts : modification de la qualité, assouplissement des tolérances non critiques | 1 à 2 jours ouvrables |
| 3 Citation | Lot confirmé et délai de livraison | Devis formel incluant les finitions et l'inspection | 1 jour ouvrable |
| 4 Échantillonnage | Commande d'échantillons | Échantillon plus certificat FAI et de matériau | 7 à 10 jours |
| 5 Production | Approbation de l'échantillon | Lot, contrôle final, emballage antirouille | 15 à 20 jours |
Lorsque vous demandez un devis pour des pièces en acier inoxydable sur mesure, les deux principaux facteurs influençant le prix sont la nuance et la finition de surface. « 316L, passivé selon ASTM A967 » et « inox, finition à prévoir » ne sont pas équivalents : la seconde option soulève des questions, et ce sont ces questions qui engendrent le surcoût. Si la pièce est destinée à une ligne de production réglementée, veuillez nous indiquer la norme dès votre demande ; ajouter un document de qualification après la fabrication des pièces est la solution la plus longue.
FAQ
Pourquoi l'usinage de l'acier inoxydable est-il plus cher que celui de l'aluminium ? Trois raisons : la vitesse de coupe est environ trois à deux fois plus faible, les outils s'usent plus vite car le matériau s'écrouit et se grippe, et un traitement ultérieur comme la passivation est généralement nécessaire. Le coût du matériau ne représente qu'une petite partie de la différence. Si un devis pour l'acier inoxydable correspond exactement à un devis pour l'aluminium, demandez ce qui a été omis.
Acier inoxydable 304 ou 316L : puis-je utiliser du 304 pour faire des économies ? Si la pièce n’est jamais en contact avec des chlorures, de l’eau de mer ou des produits de nettoyage agressifs, le 304 convient généralement, et le 303 peut même être plus avantageux en termes de volume. Dans le cas contraire, le 304 se piquera et les économies réalisées se transformeront en réclamation de garantie. Veuillez fournir la description du milieu et du protocole de nettoyage, et pas seulement le dessin ; ces informations sont plus déterminantes que la géométrie pour choisir la nuance d’acier.
La passivation modifiera-t-elle mes dimensions ? Non, la passivation élimine le fer libre en surface, elle n'enlève pas de métal. L'électropolissage, en revanche, enlève de la matière, généralement de 0,005 à 0,02 mm par surface. Les alésages et filetages serrés nécessitent donc un masquage ou une surépaisseur avant polissage. Nous prenons cette décision lors de l'établissement du devis, et non après la sortie des pièces du bain.
Est-il possible d'usiner du 17-4PH après traitement thermique ? Oui, mais c'est long et coûteux. La solution la plus pratique consiste à usiner l'acier à l'état mis en solution (environ 30 HRC) puis à le laisser vieillir ; le retrait dû au vieillissement est prévisible et peut être compensé par le programme. Si votre plan spécifie la dureté finale, veuillez nous l'indiquer : l'usinage de 17-4PH trempé engendre des coûts totalement différents.
Les pièces colorées sur la photo existent-elles aussi en acier inoxydable ? Non. Les composants bleus, dorés et rouges sont en aluminium anodisé ; l’anodisation est un procédé spécifique à l’aluminium et ne s’applique pas à l’acier inoxydable. Ils sont présentés car le même atelier gère les deux matériaux. Si vous souhaitez une couleur sur une pièce en acier inoxydable, plusieurs options s’offrent à vous : peinture, revêtement PVD ou nickelage. Chaque option présente un comportement à l’usure différent.
De quoi avez-vous besoin pour établir un devis pour une pièce en acier inoxydable ? Un dessin technique précisant la nuance, la tolérance, l’état de surface et le niveau de passivation ou de propreté, ainsi que la quantité et la nature de la pièce (secteur réglementé ou non). Un modèle 3D seul ne suffit pas, car il ne tient pas compte des tolérances. Veuillez nous envoyer les deux éléments ; le devis vous sera généralement transmis sous 24 heures.
Demander un devis
Veuillez nous envoyer le dessin technique indiquant la nuance d'acier inoxydable. Si cette nuance n'est pas encore définie, veuillez nous indiquer le milieu avec lequel la pièce sera en contact et les produits chimiques de nettoyage qu'elle subira. Nous pourrons ainsi vous préciser quelle nuance d'acier inoxydable y résiste réellement et laquelle est choisie par habitude. Notre service d'usinage CNC de l'acier inoxydable repose sur une connaissance approfondie du comportement du matériau, car, pour l'acier inoxydable, le processus de fabrication influence bien plus le résultat que la machine elle-même.