


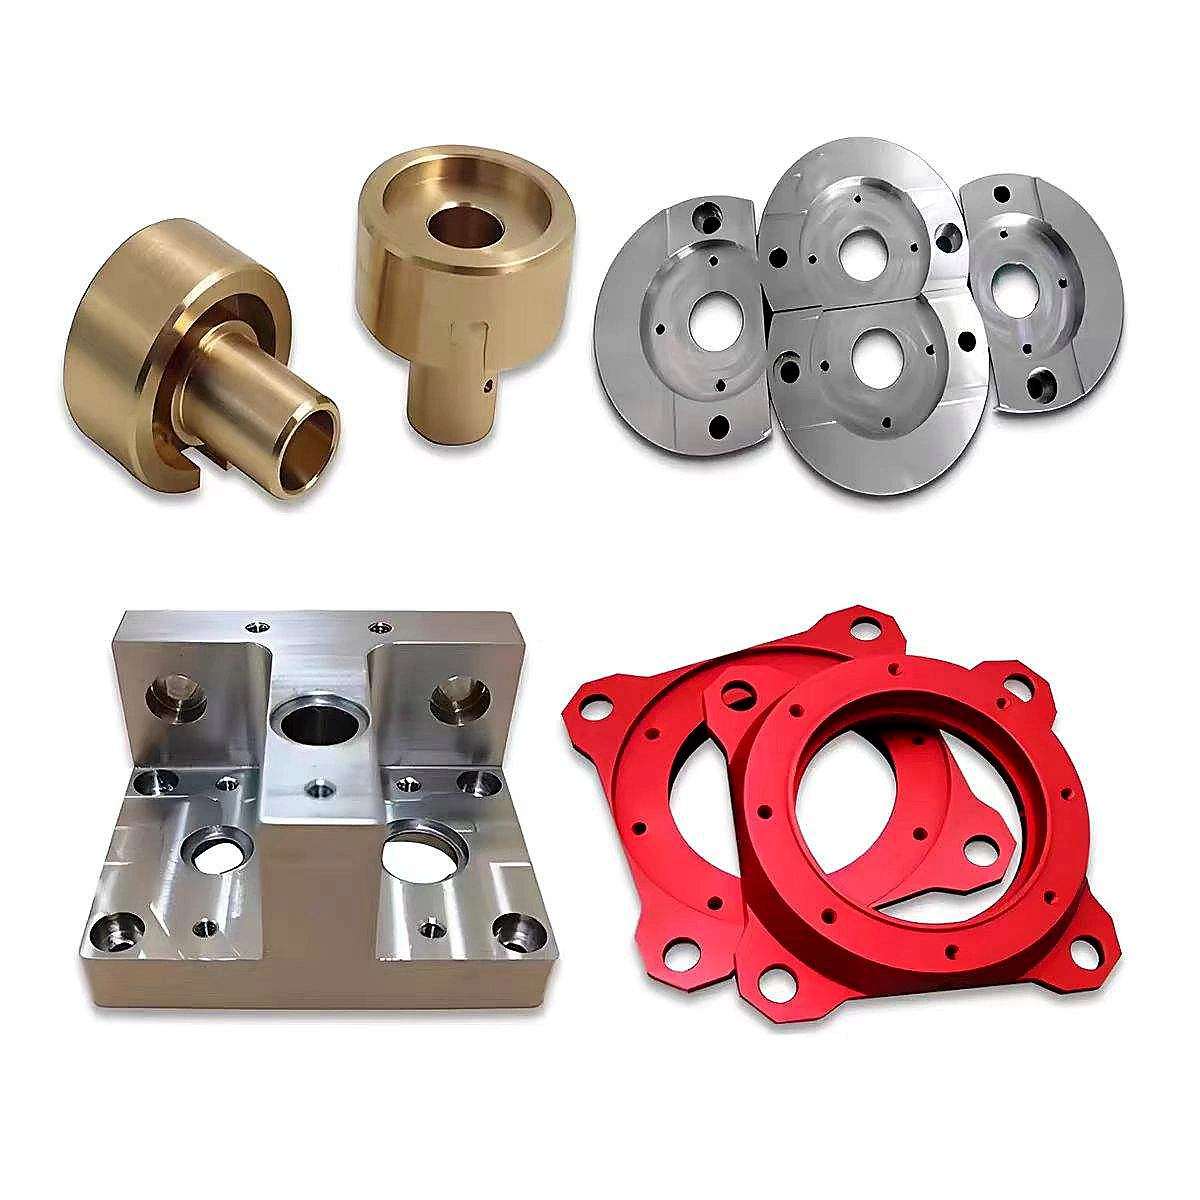
Service d'usinage CNC 5 axes | Pièces détachées pour machines en aluminium
| Ce que nous faisons | Que signifie une panne de ligne ? | |
|---|---|---|
| 1 | Usinage simultané sur cinq axes | Contre-dépouilles, angles composés et poches profilées sans cinq réajustements, pour éviter l'accumulation d'erreurs. |
| 2 | Copier à partir d'un exemple | Les pièces obsolètes, importées ou non documentées sont mesurées et refabriquées au lieu d'attendre le fabricant d'origine. |
| 3 | Voie d'urgence monobloc | Une seule pièce ou plusieurs dizaines peuvent être intégrées au planning, en fonction du coût de votre temps d'arrêt. |
| 4 | Conseils de substitution de matériaux | Lorsque le 7075 n'est pas disponible, vous obtenez une véritable comparaison, et non un simple remplacement silencieux. |
| 5 | Économie des petits lots | De 1 à 5 000 pièces sur le même programme ; les pièces de rechange ne nécessitent jamais de moule. |
| 6 | Rapports traçables | Certificat FAI plus pour les matériaux, permettant ainsi l'inscription d'une pièce de rechange dans le dossier de maintenance de la machine. |
L'achat d'une pièce de rechange se fait dans l'urgence. La machine est à l'arrêt, le constructeur annonce un délai de douze semaines et le plan technique est peut-être introuvable. Cette page est dédiée à ce type de situation : il ne s'agit pas de commander sur catalogue, mais de remplacer une bride cassée, une bobine rayée ou une turbine fissurée avant la remise en service de la ligne. L'usinage cinq axes est crucial ici pour une raison précise : la plupart de ces pièces présentent des contre-dépouilles, des orifices à angles composés ou des cavités profilées inaccessibles à une machine trois axes sans quatre ou cinq repositionnements. Or, chaque repositionnement augmente le risque de dérégler l'alignement entre un alésage et la surface d'étanchéité.
Ce que nous fabriquons
| Famille apparentée | Caractéristiques visibles | Utilisation typique | Ce que nous contrôlons | |
|---|---|---|---|---|
| 1 | Disques à bride et plaques de montage | 4 à 8 trous de fixation, alésage central, bossage étagé, lamages | Accouplements, sièges de montage, joints à face étanche | Position du cercle de boulonnage, perpendicularité de la face par rapport à l'alésage |
| 2 | Bobines filetées et tiges de soupape | Filetage extérieur aux deux extrémités, épaulement central, plusieurs étapes | Distributeurs, tiges de réglage, arbres de tension | Concentricité du filetage par rapport au tourillon, faux-rond de l'épaulement |
| 3 | Blocs de vannes et de collecteurs | Alésages transversaux, trous sécants, ports filetés, fente de montage | Collecteurs hydrauliques et pneumatiques, distributeurs | Précision de l'intersection, position de l'orifice et surface d'étanchéité |
| 4 | Anneaux de retenue à filetage interne | Filetage intérieur large, rainure frontale, lisse ou moleté, diamètre extérieur | Système de retenue des roulements, bagues de retenue des lentilles, presse-étoupes | diamètre primitif du filetage, perpendicularité face-filetage |
| 5 | Boutons de réglage moletés | Moletage droit ou en losange, trou fileté central, trou de verrouillage latéral | Mécanismes de réglage manuel et de mise au point fine | Moletage OD, concentricité filetage à moletage |
| 6 | leviers à came | Tête bombée ou en disque, rainure fraisée, tourillon excentrique | Mécanismes de serrage, poignées à changement rapide | Largeur de la rainure et planéité du fond de la rainure, angle tourillon-rainure |
| 7 | Turbines et rotors | Lames radiales, passages profilés, alésage central | Pompes, souffleurs, mélangeurs | Profil et indexage de la lame, symétrie avant équilibrage |
| 8 | Cages à broches et anneaux de positionnement | Rayons, trous d'épingle, alésage étagé | entretoises de maintien des roulements, entretoises de positionnement | Position du trou d'épingle, symétrie des rayons |
| 9 | Embouts et bouchons filetés | Filetage extérieur, gorge pour joint torique, tête hexagonale ou carrée | Étanchéité des ports, étanchéité de la face d'extrémité | Largeur et diamètre de la rainure, concentricité du filetage |
Les neuf familles de pièces présentées sur cette page sont les causes fréquentes de pannes : bride à cercle de boulonnage, bobine filetée, bloc de vannes percé transversalement, bague de retenue filetée intérieurement, vis de réglage moletée, levier à came, turbine, cage à goupille et bouchon fileté. Ce sont toutes des pièces usinées en aluminium comportant une surface d'étanchéité, un alésage de positionnement ou un filetage ; c'est précisément la raison de leurs défaillances et la nécessité de mesurer la pièce de rechange plutôt que de l'estimer. Si vous pouvez photographier la pièce cassée à côté d'un pied à coulisse, nous pouvons généralement vous fournir un devis le jour même.
Cinq axes contre trois axes
| Fonctionnalité | Approche à trois axes | Approche à cinq axes | Différence |
|---|---|---|---|
| poche sous-poignée ou latérale | Retourner la pièce ou modifier le design | Inclinez l'outil dans une seule configuration | Structure conservée, opérations non ajoutées |
| Port à angle composé | Redatumage multiple, angle maintenu par fixation | L'axe de l'outil suit le programme | L'erreur d'angle se déplace du dispositif de fixation à la machine. |
| cavité profonde et profilée | L'outil long dévie, marques de témoin visibles | Outil court inclinable, coupe latérale | Ra plus stable, moins de polissage manuel |
| Caractéristiques à cinq côtés | 4 à 5 configurations | 1 à 2 configurations | L'erreur de position ne s'accumule plus par configuration. |
| Lames fines | Bavardages et distorsions | Coupe latérale avec une force de coupe réduite | Épaisseur de lame plus uniforme |
L'usinage 5 axes n'est pas systématiquement supérieur ; il l'est uniquement lorsque la pièce présente des caractéristiques inaccessibles à une machine 3 axes sans repositionnement. Pour une simple bride à encoches boulonnées, une machine 3 axes est plus rapide et moins coûteuse, et nous le précisons. Le surcoût lié au fraisage CNC 5 axes n'est justifié que pour les pièces comportant des contre-dépouilles, des ports à angles composés, des poches profilées ou des formes à cinq faces, car c'est dans ces cas que les erreurs de repositionnement sont négligeables. Si votre pièce est plane et percée, l'usinage 5 axes n'est pas nécessaire.
Capacités et spécifications
| Article | Gamme typique | Serré (après examen) | Note |
|---|---|---|---|
| Taille maximale de la pièce | 600 × 500 × 400 mm | 800 × 600 × 500 mm | Les limites du tourillon dépendent de la forme de la pièce |
| Tolérance de position | ±0,02 mm | ±0,01 mm | Usinage multifaces en une seule configuration |
| Tolérance de profil | 0,05 mm | 0,02 mm | Les pièces profilées ont été vérifiées par rapport au modèle. |
| Rugosité de surface Ra | 1,6 μm | 0,8 μm (0,4 μm localement) | Finition ou polissage du nez rond |
| Le plus petit outil | Ø0,5 mm | Ø0,3 mm | Les cavités profondes nécessitent une vérification du rapport longueur/diamètre |
| Mur minimum | 0,8 mm | 0,5 mm | Les parois minces nécessitent un support dédié |
| Fils | M2 – M24, interne et externe | Filetages fraisés, filetages de tuyauterie | Contrôle de jauge 100% (passage/non-passage) |
| Mode cinq axes | Positionnement 3+2 / simultané | Simultanément sur les pièces de type turbine | Évalué par partie |
| Finition | Anodisation, microbillage, passivation, nickelage | Masquage local, bicolore | alésages critiques protégés |
| Taille du lot | 1 à 5 000 pièces | — | Pièces détachées d'une seule pièce |
| Délai de mise en œuvre | Urgence : 3 à 5 jours / Standard : 10 à 15 jours | Insertion possible dans le planning | Confirmé par rapport au calendrier |
Deux chiffres de ce tableau sont souvent sources de litiges entre acheteurs. Le premier est ±0,01 mm : sur une pièce de rechange, cette tolérance n’est pertinente qu’au niveau de la surface d’étanchéité et de l’alésage de positionnement. Il convient donc de les marquer et de laisser le reste à ±0,05 mm. Le second est le délai de livraison : une véritable urgence se mesure en jours, et non en semaines. Nous préférons vous informer honnêtement qu’une roue à cinq axes ne peut être fabriquée en trois jours plutôt que d’accepter la commande et de rater le redémarrage.
Matériaux et finitions
| Matériel | Grade | Pourquoi choisir cette option ? | Pièces typiques | Finition |
|---|---|---|---|---|
| Aluminium | 6061-T6 | Usage général, facile à usiner, délai de livraison court | Brides, blocs de vannes, bouchons d'extrémité | Anodisation incolore ou noire, microbillage |
| Aluminium | 7075-T6 | Haute résistance, remplace l'acier pour un poids inférieur | Leviers chargés, supports sous contrainte | anodisation dure |
| Aluminium | 2024-T4 | Bonne résistance à la fatigue | Rotors, pièces rotatives | Chromate, anodisation |
| Inoxydable | 304 / 316L | Résistance à la corrosion en présence d'eau ou lors du lavage | Pièces détachées pour matériel alimentaire et médical | Passivation, électropolissage |
| Inoxydable | 17-4PH | Haute résistance et résistance à la corrosion, traitable thermiquement | Tiges de soupape, arbres d'usure | Passivation, vieillissement |
| Laiton / bronze | H62 / bronze à l'étain | Résistance à l'usure, conduction thermique, coupe franche | bagues, roues à vis sans fin | Placage nickelé, passivation |
Lorsque l'acier d'origine est du 7075 et que l'usine ne dispose que de 6061, la réponse honnête n'est pas « nous utiliserons du 6061 et tout ira bien ». Il s'agit d'une comparaison simple : le 6061 perd environ un tiers de sa limite d'élasticité, ce qui peut nécessiter un agrandissement de la section. Or, si la pièce est un levier sous charge ou un bloc pressurisé, cet agrandissement peut s'avérer impossible. Nous vous indiquerons quelle substitution est sûre et laquelle risque de transformer une pièce de rechange en nouvelle source de défaillance. Remplacer un matériau sans cette concertation préalable, c'est transformer un problème résolu en deux semaines en un problème qui dure deux mois.
Rétro-ingénierie d'une pièce sans dessin
| Étape | Ce que nous faisons | Ce que vous fournissez | Sortir |
|---|---|---|---|
| 1 prise | Recevez la pièce ou des photos haute résolution avec les dimensions clés indiquées. | Exemple, photos, description de son emplacement | Jugement de faisabilité |
| 2 Mesure | Pied à coulisse, micromètre, projecteur de profil, numérisation CMM si nécessaire | Relations entre les pièces et l'assemblage | Croquis dimensionnel avec indications d'ajustement |
| 3 Modélisation | Reconstruire le modèle 3D à partir des données mesurées | Confirmation des bandes de tolérance d'ajustement | Modèle STEP soumis à votre approbation |
| 4 Prototype | Machine une seule pièce | Essai sur la machine | Premier article plus rapport d'inspection |
| 5 Production | Geler les paramètres | Approbation du premier article | Rapport d'inspection finale et par lot |
La rétro-ingénierie des pièces CNC consiste principalement à déterminer ce qu'il ne faut pas copier. Une pièce usée a perdu de la matière précisément là où c'était nécessaire ; mesurer et reproduire cette usure revient donc à reproduire la défaillance. On distingue trois types de dimensions : les ajustements nominaux à rétablir, les surfaces usées à reconstruire à partir de la pièce correspondante, et les défauts esthétiques que personne ne vérifiera jamais. C'est grâce à ce tri qu'une pièce copiée dure souvent plus longtemps que l'originale : non pas parce que nous sommes plus ingénieux, mais parce que nous avons évité de reproduire les défauts.
Les réalités de l'achat de pièces détachées pour machines CNC
| Contrainte | Réalité | Comment nous gérons cela |
|---|---|---|
| quantité minimale | Une seule pièce est possible, mais la programmation et la configuration représentent la majeure partie du prix. | Trois paliers de prix sont proposés : 1 pièce, 10 pièces, 50 pièces |
| Ordres d'urgence | L'insertion décale le programme régulier | Nous indiquons clairement ce qui peut et ne peut pas être inséré, et nous ne promettons jamais une date que nous ne pouvons pas respecter. |
| Cohérence du lot | Les pièces détachées sont souvent commandées à nouveau six mois plus tard. | Les dossiers relatifs aux programmes, aux dispositifs et aux inspections sont conservés, ce qui permet de les réutiliser lors de la commande ultérieure. |
| Pièces OEM abandonnées | Les plans et l'outillage restaient souvent chez le constructeur. | Exemple de rétro-ingénierie et matériau équivalent |
| Dégagement d'assemblage | Sur une machine usée, la taille nominale d'origine peut ne plus convenir. | Nous pouvons couper à la taille d'accouplement mesurée à la place |
En tant que fournisseur de pièces détachées pour machines, notre atout le plus précieux n'est pas un prix plus bas, mais une surprise agréable. Indiquez-nous le modèle de votre machine, la fonction de la pièce et la durée d'arrêt de ligne admissible, et notre devis s'adapte : une pièce unique en trois jours pour une urgence, un lot de dix pièces en deux semaines pour le stock. Et si votre machine fonctionne depuis huit ans, les dimensions nominales d'origine peuvent ne plus convenir ; dans ce cas, nous vous demanderons le diamètre réel de l'alésage correspondant et adapterons la pièce en conséquence.
Inspection et traçabilité
| Scène | Méthode | Sortir |
|---|---|---|
| Matériaux entrants | Certificat d'usine plus vérification spectrale ponctuelle | Certificat de matériel |
| Premier article | Rapport dimensionnel complet de la machine à mesurer tridimensionnelle, comparaison de profils, calibres de filetage conformes/non conformes | Rapport FAI |
| En cours de traitement | Patrouille des dimensions critiques, enregistrements de la durée de vie des outils | dossier de patrouille |
| Final | Contrôle à 100 % des dimensions critiques, des bavures et de l'aspect | Rapport d'inspection |
| Expédition | Échantillonnage, archivage photographique, emballage selon les normes d'expédition | Rapport avant expédition |
Les pièces de rechange présentent deux types de défaillances : soit leurs dimensions sont incorrectes, soit elles sont correctes mais l’état de surface est défectueux. Le rapport couvre donc les deux cas : contrôle par machine à mesurer tridimensionnelle (MMT) de la position et du profil, contrôle par profilomètre des faces d’étanchéité et contrôle de conformité de chaque filetage. Nous conservons le programme et le compte rendu d’inspection, ce qui permet de vérifier la seconde commande de pièces de rechange identiques pour usinage CNC en utilisant les mêmes références que la première.
Emballage et expédition
| Article | Détail |
|---|---|
| Emballage unitaire | Emballage à bulles et étiquette individuelle avec référence, matériau et lot |
| Visages de précision | Film protecteur pour prévenir les dommages liés au transport |
| Plusieurs parties | Séparateurs de couches, regroupés par position d'assemblage |
| Documents | Liste de colisage, rapport d'inspection et certificat de matériau dans la boîte |
| Expédition | Livraison express internationale pour les urgences, transport aérien ou maritime pour les commandes standard |
FAQ
Pouvez-vous reproduire une pièce si je ne possède que l'original cassé ? Généralement, oui. Veuillez nous envoyer la pièce cassée ou des photos nettes avec un pied à coulisse placé contre les zones importantes, ainsi que le modèle de la machine et la fonction de la pièce. Nous reconstituons les ajustements nominaux à partir des surfaces de contact, et non à partir de l'usure. Si la pièce est fissurée au niveau d'un alésage critique, nous pourrions vous demander une seconde photo de la pièce d'accouplement afin de reconstituer la dimension depuis l'autre côté.
Quel est le délai de livraison d'une pièce de rechange d'urgence ? Pièces usinées ou fraisées 3 axes : trois à cinq jours, contrôle inclus. Pièces profilées 5 axes, comme les turbines : sept à dix jours, car le parcours d'outil et le contrôle du premier article ne peuvent être optimisés. Nous vous indiquerons la catégorie de votre pièce avant la validation de votre commande.
Que se passe-t-il si le matériau d'origine est indisponible ? Nous proposons un équivalent et détaillons par écrit les avantages et les inconvénients : résistance, résistance à la corrosion, usinabilité et nécessité éventuelle de modifier la section. Pour les couvercles et supports non structuraux, l'acier 6061 remplace généralement l'acier 7075 sans problème. En revanche, pour les leviers sous charge, les blocs pressurisés ou tout élément critique en matière de fatigue, nous déconseillons fortement une substitution sans modification.
Pourquoi une pièce détachée est-elle si chère par rapport au prix par lot ? Parce qu’à l’unité, vous payez la programmation, l’outillage et le contrôle qualité, et non l’aluminium. Une pièce qui coûte 80 $ à l’unité peut coûter 22 $ par lot de cinquante. Si vous connaissez le parc de machines, commandez la quantité en stock : la deuxième panne concerne généralement la même pièce.
Pouvez-vous reproduire la finition d'origine ? Oui, dans une certaine mesure. Les pièces anodisées peuvent être assorties en couleur et en brillance, mais une surface anodisée dure ne sera jamais identique à une surface anodisée transparente, et la finition microbillée dépend du grain utilisé. Veuillez envoyer une photo de la pièce d'origine à la lumière du jour ; une description seule ne suffit généralement pas pour reproduire la finition.
Conservez-vous mes plans et programmes ? Oui, et c’est tout l’intérêt de n’avoir qu’un seul fournisseur de pièces détachées. Les programmes, les gabarits et les rapports de contrôle sont archivés sous votre référence, ce qui permet de ne pas repartir de zéro lors d’une nouvelle commande six mois plus tard, et de garantir que le second lot corresponde exactement au premier.
Demander un devis
Envoyez une photo de la pièce défectueuse avec un pied à coulisse à côté, ainsi que la machine à laquelle elle appartient. Vous recevrez une réponse concernant la faisabilité, un délai réaliste et un prix, y compris la version honnête où la réponse est : « cette pièce doit être renvoyée au fabricant d'origine ». Notre service d'usinage CNC 5 axes est conçu pour répondre aux besoins urgents, pas pour les besoins du catalogue.