


Servicio de mecanizado CNC de aluminio | Piezas de marco con tolerancia de ±0,005 mm
| Lo que tenemos | ¿Por qué le importa a un fabricante de equipos? | |
|---|---|---|
| 1 | Tolerancia de ubicación de ±0,005 mm | Las piezas del bastidor son el punto de referencia; unas pocas centésimas de pulgada aquí se traducen en pérdida de repetibilidad en la máquina terminada. |
| 2 | Ra 0,4 en caras funcionales | Las guías, las superficies de sellado y las caras visibles pasan directamente al ensamblaje sin pulido secundario. |
| 3 | Patrones de agujeros multifacéticos en una sola configuración | Los orificios del soporte y la placa en ambos lados permanecen alineados sin necesidad de volver a marcar la referencia. |
| 4 | 6061-T6 y 7075-T6 | Las piezas estructurales siguen siendo rentables en 6061; las secciones delgadas y sometidas a altas cargas pasan a ser de 7075. |
| 5 | Anodizado duro y conversión de cromato | Resistencia al desgaste y a la corrosión del aluminio, con orificios críticos enmascarados. |
| 6 | De 1 unidad a 10.000 unidades | El prototipo y la producción se ejecutan con los mismos parámetros de proceso, sin necesidad de recalificación al aumentar la escala. |
Las piezas del bastidor no son decorativas; son el punto de referencia para todas las demás mediciones. Un soporte perforado con una desviación de 0,05 mm no falla por sí solo; traslada el error al riel lineal y la máquina pierde repetibilidad tres ensamblajes después. Por eso, esta página se basa en dos valores numéricos en lugar de una lista de piezas: ±0,005 mm en la ubicación y Ra 0,4 en las caras relevantes. Todo lo demás —la elección del material, la secuencia de configuración, el método de alivio de tensiones de la placa antes del acabado— existe para proteger esos dos valores numéricos en la producción en serie.
Lo que nosotros Máquina
| Parte de la familia | Características visibles | Uso típico | Lo que controlamos | |
|---|---|---|---|---|
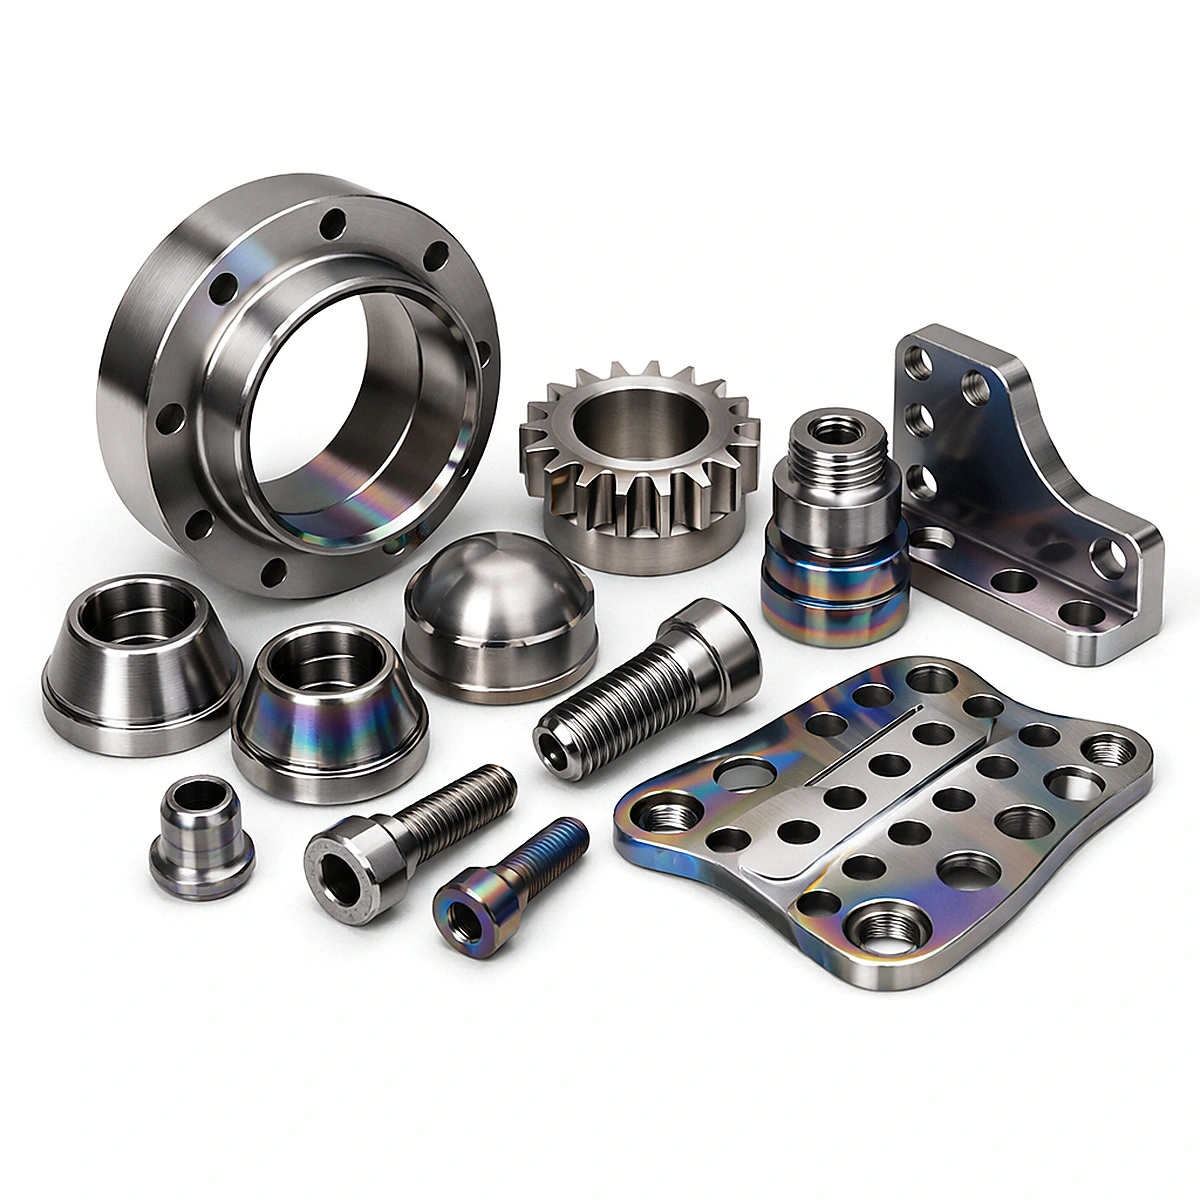
| 1 | Anillos de brida y asientos de cojinete | Diámetro exterior grande, diámetro escalonado, círculo de pernos de 8 orificios | Carcasas de cojinetes, soportes giratorios, juntas de brida | Posición del círculo de pernos, perpendicularidad entre la cara y el orificio |
| 2 | Poleas de distribución y ruedas dentadas | Dientes externos espaciados uniformemente, orificio central, escalón frontal | Transmisión de potencia, indexación, tensado de correas | Perfil del diente, error de paso acumulativo |
| 3 | Adaptadores roscados y conectores escalonados | Rosca externa e interna, cuerpo escalonado | Montaje de sensores, conversión neumática, reducción de tamaño | Concentricidad de la rosca con el orificio, longitud útil de la rosca |
| 4 | Soportes de montaje en ángulo recto | Forma de L, nervaduras de refuerzo, múltiples orificios de montaje y avellanados. | Uniones del bastidor, montaje de módulos, soportes de sensores | Escuadra de las dos caras de referencia, posición del agujero con respecto a la referencia |
| 5 | Casquillos cónicos y asientos cónicos | Conicidad externa, orificio, ranura frontal | Centrado y sujeción, ajustes cónicos, asientos de soldadura | Consistencia del ángulo de conicidad, concentricidad entre el cono y el orificio. |
| 6 | Cubiertas de cúpula y tapas esféricas | Forma hemisférica, banda base, paso de sellado | Tapas de extremo, tapas embellecedoras, tapas protectoras | Perfil esférico, base plana |
| 7 | Tornillos y espárragos de cabeza hueca | Casquillo hexagonal, rosca completa o parcial, extremo biselado | Bloqueo estructural, fijación de módulos | Precisión de la rosca, perpendicularidad de la superficie de apoyo de la cabeza |
| 8 | Placas de fijación perforadas | Matriz densa de agujeros, ranura, contorno perfilado, avellanados | Bases de fijación, placas de montaje de módulos, plataformas de inspección | Posición de la matriz de agujeros, planitud de la placa, ancho de la ranura |
| 9 | Casquillos escalonados y espaciadores pequeños | Diámetro exterior de dos pasos, orificio pasante, extremos biselados | Ubicación, guiado, espaciado axial | Concentricidad de los escalones, tolerancia de longitud |
El conjunto de fotos abarca toda la gama de componentes que un fabricante de maquinaria suele pedir: un anillo de brida con círculo de pernos, una polea dentada, un adaptador roscado, un soporte en L con nervaduras de refuerzo, asientos cónicos, una tapa de cúpula, tornillos de cabeza hueca y una placa de fijación perforada; nueve familias de piezas, un solo proveedor. Esto es más importante de lo que parece. Cuando los soportes, las placas y las poleas provienen del mismo taller, los patrones de los orificios se generan a partir de la misma convención de referencia, por lo que un subconjunto construido con ellos se ensambla con mucho menos calce. Estas son las piezas de aluminio mecanizadas por CNC que mantienen unida una celda de automatización.
Capacidad y especificaciones
| Artículo | Rango típico | Ajustado (en revisión) | Nota |
|---|---|---|---|
| Tamaño máximo de pieza | 800 × 600 × 250 mm | 1200 × 800 × 300 mm | Depende del recorrido de la máquina y de la sujeción de la pieza. |
| Tolerancia lineal | ±0,01 mm | ±0,005 mm | Finalización del fresado con múltiples giros |
| Llanura | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Fresado o lapeado de acabado |
| Posición del agujero | Ø0,05 mm | Ø0,02 mm | Perforación multifacética en una sola configuración |
| Rugosidad superficial Ra | 1,6 μm | 0,4 μm (0,2 μm pulidos) | Fresado de acabado, corte de fresa, lapeado |
| Pared mínima | 1,0 mm | 0,8 mm | Las paredes delgadas necesitan fijaciones específicas y pasos escalonados. |
| Trapos | M2 – M30, métrico o imperial | Roscas fresadas, insertos roscados | Verificación del calibre pasa/no pasa al 100%. |
| agujeros | Ø1 – Ø60 mm, profundidad/diámetro ≤ 5 | agujeros profundos, escalonados y avellanados | Escariado para fallos |
| Refinamiento | Anodizado (transparente, negro, duro), granallado, cromado, pasivación | Enmascaramiento local, anodizado bicolor | Los agujeros críticos pueden protegerse |
| Tamaño del lote | 1 – 10.000 unidades | — | Pedidos de prototipos de una sola pieza |
| Plazo de entrega | Muestra: 7-10 días / Producción: 15-25 días | Servicio exprés bajo petición | Confirmado según lo programado |
Interprete la diferencia entre las dos columnas como dinero. Pasar de ±0,01 mm a ±0,005 mm en una pieza del marco generalmente implica una pasada de acabado adicional, un giro adicional y una verificación con CMM que antes no existía; ahí es donde realmente proviene el costo del mecanizado CNC para piezas personalizadas, no del aluminio en sí. Nuestro consejo para la mayoría de los compradores es marcar solo las caras de referencia y los orificios de acoplamiento a ±0,005 mm, y dejar los orificios de holgura a ±0,05 mm. Un plano donde cada dimensión tiene la misma tolerancia ajustada es un plano que paga por una precisión que nunca utiliza.
Materiales y acabados
| Material | Calificación | Comportamiento | Trajes | Refinamiento |
|---|---|---|---|---|
| Aluminio estructural | 6061-T6 | Máquinas que funcionan bien, dimensionalmente estables, buena relación calidad-precio. | Soportes, placas, anillos de brida, poleas | Anodizado transparente o negro, anodizado duro, granallado, cromado |
| Aluminio de alta resistencia | 7075-T6 | Resistencia similar a la del acero, alta rigidez, corte más lento. | Soportes cargados, estructuras de paredes delgadas | Anodizado duro, cromato |
| Aluminio de fácil mecanizado | 2011 / 2024 | Excelente maquinabilidad, resistencia moderada a la corrosión. | Piezas pequeñas de precisión, casquillos, adaptadores | Cromato, niquelado |
| Acero inoxidable (opcional) | 304 / 316L | Resistente a la corrosión, fuerte, más lento de mecanizar. | Piezas del marco mojadas o lavables | Pasivación, electropulido |
| Acero (opcional) | 45# / S45C | Alta rigidez a bajo costo | Bases de alta resistencia, placas de unión | Óxido negro, zincado, niquelado |
La elección del material para una pieza de bastidor depende de la rigidez, no del coste. La aleación 6061-T6 cubre la mayoría de los soportes y placas; solo se recomienda usar 7075-T6 cuando la sección es delgada y la carga es considerable, ya que su mecanizado es más lento y el aumento de precio es significativo. El anodizado es otro aspecto importante que los compradores suelen olvidar: el anodizado duro penetra en la superficie y se extiende hacia afuera, por lo que un orificio que tenía una tolerancia de ±0,005 mm antes del baño no la tendrá después. Enmascaramos los orificios y roscas críticos e indicamos el plan de enmascaramiento en el plano antes de la producción, en lugar de descubrirlo durante el montaje.
Cómo se mantienen ±0,005 mm y Ra 0,4
| Paso | Objetivo | Control de llaves |
|---|---|---|
| 1. Aserrado | Deje suficiente stock | Tolerancia de 1,5 a 2 mm en contra de la dirección de distorsión |
| 2. Fresado en bruto | Retire la mayor parte del material. | Deje 0,5 mm para el acabado, corte simétrico. |
| 3. Alivio del estrés | Liberación de material y tensiones de mecanizado | Envejecimiento natural o tratamiento estabilizador; obligatorio en las placas. |
| 4. Fresado de acabado | Alcance tamaño y Ra | Alta velocidad del husillo, poca profundidad de corte, mecanizado en vuelo para caras |
| Hacer 5 agujeros | Mantener posición | Perforación, escariado y roscado multifacéticos en una sola configuración. |
| 6. Pulido/apretado (según sea necesario) | Bajar por debajo de Ra 0,4 | Solo en caras específicas, no en toda la pieza. |
| 7 Acabado | Resistencia al desgaste y a la corrosión | Enmascarar agujeros críticos |
| 8 Inspección | Verificar | CMM más perfilómetro más informe del primer artículo |
Cualquiera puede lograr una precisión de ±0,005 mm en una pieza. La dificultad radica en mantenerla en la quinta centésima, una vez que las herramientas se han desgastado y el operario ha cambiado de turno. Por eso, nuestros servicios de mecanizado CNC de precisión se basan en una secuencia fija, no en un conjunto de habilidades: el paso de alivio de tensiones se ubica entre el desbaste y el acabado y nunca se omite en una placa; la pasada de acabado utiliza la misma trayectoria de herramienta y los mismos parámetros en cada ejecución; y el programa de la máquina de medición por coordenadas (CMM) se escribe a partir del esquema de referencia del dibujo, en lugar de lo que el operario considere conveniente. La repetibilidad es una propiedad del proceso, no del operario.
Control de la distorsión en placas y paredes delgadas
| Fuente de distorsión | Cómo se presenta | Contramedida |
|---|---|---|
| Estrés residual en el stock | La placa se deforma después de abrir la primera cara. | Alivio de la tensión entre el desbaste y el acabado. |
| Eliminación de material pesado por un solo lado | La placa se curva hacia el lado cortado. | Eliminación simétrica, volteos alternos |
| Deflexión de la herramienta en paredes delgadas | Espesor de pared irregular, tamaño fuera de tolerancia | Pasos escalonados, soporte adicional, profundidad radial reducida |
| tensión de sujeción | Recuperación elástica tras soltar la abrazadera | Mandril de vacío o abrazaderas de baja tensión, sujeción ligera. |
| Calor cortante | Expansión local, dimensiones cambiantes | Refrigeración por inundación, desbaste y acabado separados, taller con temperatura controlada |
Una placa de 500 × 400 mm con un patrón de orificios denso es la trampa clásica de la distorsión: se elimina el 40 % del material de una cara, la placa se curva y cada orificio que se taladra posteriormente se taladra en una superficie deformada. Desbastamos ambas caras en pasadas alternas, aliviamos las tensiones y luego acabamos; y verificamos la planitud de la placa de superficie antes de taladrar, no después. Si un diseño coloca una pared delgada junto a una cavidad profunda, espere una nota de DFM preguntando si esa pared puede ser de 1,5 mm en lugar de 1,0 mm; la respuesta generalmente determina si la pieza es asequible.
Inspección y trazabilidad
| Escenario | Método | Producción |
|---|---|---|
| Material entrante | Certificado de fábrica, comprobación espectral puntual, espesor y planitud de la placa. | Certificado de material |
| Primer artículo | Informe dimensional completo de CMM, perfilómetro, calibres de rosca pasa/no pasa. | Informe de la FAI |
| En proceso | Patrullaje de dimensiones críticas, registros de vida útil de las herramientas | Registro de patrulla |
| Final | Verificación al 100% de las dimensiones críticas, rebabas y aspecto. | Registro de inspección |
| Envío | Muestreo, archivo fotográfico, embalaje según su marca de envío. | Informe previo al envío |
Nuestros servicios de mecanizado de precisión CNC finalizan con un informe de CMM, no con una simple inspección visual. La tolerancia de posición en el patrón de orificios se verifica con respecto al esquema de referencia indicado en el plano, la planitud se mide sobre una placa de granito y la rugosidad superficial (Ra) se mide con un perfilómetro en lugar de evaluarse visualmente bajo una lámpara. Si su ensamblaje incluye una interfaz de importancia, indíquenos cuál es; la incluiremos en el informe de la primera pieza para que el valor que pueda generar controversia posteriormente quede registrado por escrito.
Aplicaciones
| Industria | Partes típicas | Lo que importa |
|---|---|---|
| Automatización industrial | Placas de montaje de módulos, soportes para sensores, bases de fijación | Posición del orificio, planitud |
| Máquinas herramienta y bastidores | Anillos de brida, placas de unión, asientos de ajuste | Rigidez, consistencia de los datos |
| Equipos electrónicos y semiconductores | Placas base de precisión, poleas de transmisión, adaptadores | Limpieza, acabado uniforme |
| Equipos de embalaje y logística | Asientos guía, ruedas tensoras, soportes estructurales | Resistencia al desgaste, consistencia entre lotes |
| Inspección y metrología | Accesorios de plataforma óptica, asientos de localización | Estabilidad dimensional y térmica |
| Equipos de nueva energía | Herramientas para módulos de baterías, placas de fijación para soldadura | Planitud, precisión de la matriz de agujeros |
Cómo se realiza un pedido personalizado
| Paso | Usted proporciona | Hacemos entregas | Tiempo |
|---|---|---|---|
| 1 Consulta | Dibujo 2D o 3D (STEP/IGES), material, cantidad | Verificación de la viabilidad del proceso y del ajuste de la máquina. | 1 día laborable |
| 2. Revisión de DFM | Confirmación de datos, tolerancia y acabado. | Notas sobre reducción de costos: relajar las tolerancias no críticas, fusionar operaciones | 1-2 días laborables |
| 3 Cotización | Tamaño del lote y plazo de entrega confirmados | Presupuesto formal que incluye los costes de utillaje y enmascaramiento. | 1 día laborable |
| 4. Muestreo | Pedido de muestra | Muestra más informe FAI y certificado de material | 7–10 días |
| 5 Producción | Aprobación de la muestra | Informe de inspección final del lote, embalado según la marca de envío. | 15–25 días |
Las piezas mecanizadas por CNC a medida se cotizan más rápidamente cuando el plano especifica el punto de referencia, la interfaz crítica y el acabado en caras específicas, en lugar de hacerlo de forma global. Como fábrica de piezas mecanizadas por CNC a medida que produce tanto prototipos como lotes, mantenemos el mismo programa y la misma plantilla para la muestra y el lote, de modo que la aprobación de la muestra predice el resultado final del lote en lugar de generar una nueva discusión.
Embalaje, plazos de entrega y envío
| Artículo | Detalle |
|---|---|
| MOQ | Pedidos de muestra desde 1 unidad; 100 unidades o más es más económico. |
| Muestreo | De 7 a 10 días hábiles, incluido el informe de la FAI. |
| Producción | Entre 15 y 25 días laborables, dependiendo del acabado y la cantidad. |
| Embalaje | Empaquetados individualmente, con separadores por capas; serigrafía según su marca de envío. |
| Protección | Película protectora en las caras acabadas; las piezas anodizadas se mantienen alejadas del contacto duro. |
| Envío | Servicio de mensajería, transporte aéreo o marítimo, a elegir según el peso y la urgencia. |
FAQ
¿Es realista una tolerancia de ±0,005 mm en una pieza de este tamaño, o se trata de una medida de catálogo? Es realista en las características marcadas como referencias y orificios de acoplamiento, en piezas de hasta aproximadamente 400 mm, en un taller con temperatura controlada. No es realista en una placa de 1200 mm en todas las dimensiones, ya que la dilatación térmica por sí sola provoca un desplazamiento del aluminio de aproximadamente 0,023 mm por metro y por grado Celsius. Un buen plano indica dónde se requiere una tolerancia estricta y permite que el resto se ajuste.
¿Es posible mantener una rugosidad superficial Ra de 0,4 en una superficie fresada grande? Sí, con una pasada de desbaste o un lapeado posterior, pero lograr Ra 0,4 en toda una superficie de 500 × 400 mm es una cuestión de coste, no de capacidad. La mayoría de las piezas del marco solo requieren Ra 0,4 en una zona de sellado o una guía, generalmente entre el 10 % y el 20 % de la superficie. Especifique esa rugosidad y guarde el resto.
¿El anodizado altera las dimensiones? Sí. El anodizado duro actúa tanto dentro como fuera de la superficie, por lo que un orificio puede reducirse en unas centésimas de milímetro. Protegemos los orificios y roscas críticos, y si el ajuste es muy preciso, le preguntaremos si la pieza debe mecanizarse con una medida ligeramente inferior antes del baño. Esto se decide al momento de la cotización, no después del recubrimiento.
¿Fabrican piezas de marco únicas o solo lotes? Una sola pieza es suficiente, y la mayoría de los proyectos de piezas de marco comienzan así: un prototipo de soporte, luego una placa de fijación y, finalmente, un lote pequeño. El inconveniente es que, al fabricar una sola pieza, el precio por unidad depende principalmente de la programación y la configuración, por lo que un solo soporte puede costar más que diez soportes iguales. Si conocen la cantidad final, indíquennoslo en la etapa de cotización; esto influye en cómo fabricamos la fijación.
¿Qué factores influyen realmente en el precio de mi pieza personalizada? En orden: clase de tolerancia, acabado superficial, volumen de material removido y, por último, coste del material. Una pieza con tres tolerancias estrictas y Ra 0,4 en dos caras suele ser más barata que la misma pieza con todas las dimensiones a ±0,005 mm, aunque parezca más compleja sobre el papel. Envíenos el dibujo y le mostraremos qué especificaciones le generan mayores costes.
¿Qué archivos necesita? Un archivo STEP o IGES para la geometría, además de un PDF 2D con tolerancias, referencias, anotaciones de roscas y acabado superficial. Un modelo 3D por sí solo no define la tolerancia, y un dibujo 2D por sí solo nos obliga a adivinar la geometría. Si nos proporciona ambos, le enviaremos el presupuesto en un plazo de un día hábil.
Solicitar presupuesto
Envíenos el dibujo de la pieza que le está dando problemas: el soporte que no encaja bien, la placa cuyos orificios no coinciden, el adaptador que gotea. Le indicaremos si el problema reside en el diseño, en las tolerancias especificadas o en el proveedor anterior, y le enviaremos un presupuesto acorde. Nuestros servicios de mecanizado CNC de aluminio están pensados para fabricantes de equipos que valoran el éxito por las máquinas ensambladas, no por las cajas enviadas.