


Serviço de Usinagem CNC em Alumínio | Peças de Quadro com Precisão de ±0,005mm
| O que nós temos | Por que um fabricante de equipamentos se importa | |
|---|---|---|
| 1 | Tolerância de localização de ±0,005 mm | As peças da estrutura servem de referência; algumas centésimas de milésimo aqui representam perda de repetibilidade na máquina final. |
| 2 | Ra 0,4 em faces funcionais | Guias de deslizamento, áreas de vedação e faces visíveis vão diretamente para a montagem, sem polimento secundário. |
| 3 | Padrões de furos multifacetados em uma única configuração | Os furos para suportes e placas em ambos os lados permanecem alinhados sem necessidade de refazer a marcação. |
| 4 | 6061-T6 e 7075-T6 | As peças estruturais continuam sendo econômicas em alumínio 6061; seções finas e altamente solicitadas passam a ser fabricadas em alumínio 7075. |
| 5 | Anodização dura e conversão de cromato | Resistência ao desgaste e à corrosão do alumínio, com furos críticos protegidos. |
| 6 | 1 unidade a 10.000 unidades | O protótipo e a produção são executados com os mesmos parâmetros de processo, sem necessidade de requalificação ao escalar. |
As peças da estrutura não são decorativas — elas são a referência para todas as outras medições. Um suporte perfurado com um desvio de 0,05 mm não falha por si só; ele transfere o erro para o trilho linear, e a máquina perde a repetibilidade três montagens depois. É por isso que esta página foi criada com base em dois números, em vez de uma lista de peças: ±0,005 mm na localização e Ra 0,4 nas faces relevantes. Todo o resto — a escolha do material, a sequência de preparação, a forma como aliviamos as tensões em uma chapa antes do passe de acabamento — existe para proteger esses dois números em grande escala.
O que nós Máquina
| Parte da família | Características visíveis | Uso típico | O que controlamos | |
|---|---|---|---|---|
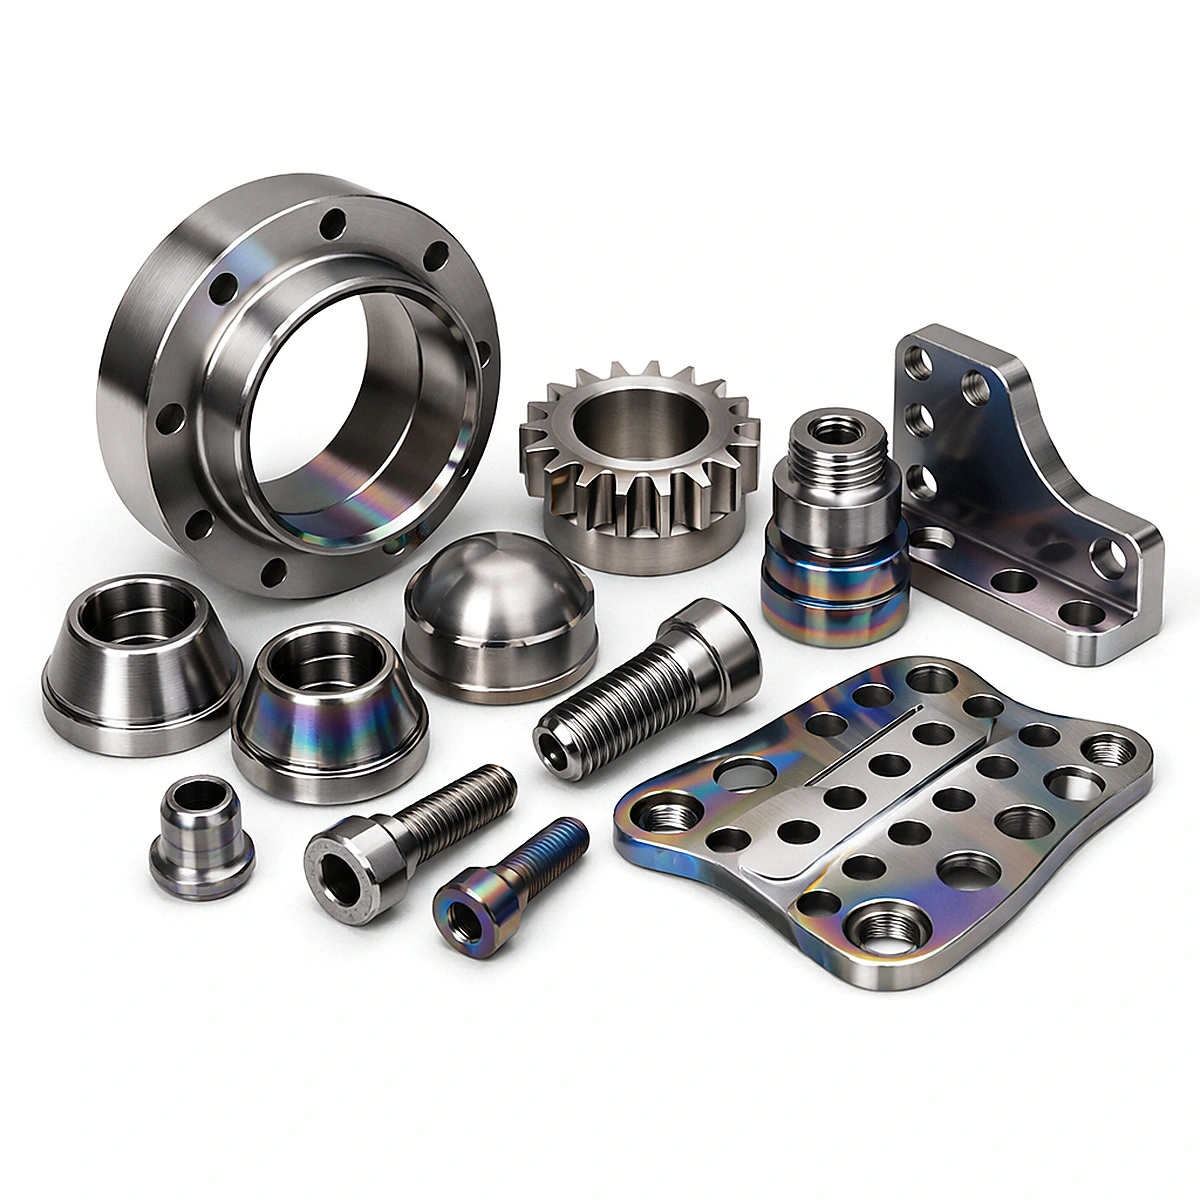
| 1 | Anéis de flange e assentos de rolamento | Diâmetro interno grande, diâmetro externo escalonado, círculo de parafusos de 8 furos | Caixas de rolamentos, suportes rotativos, juntas flangeadas | Posição do círculo dos parafusos, esquadro face-furo |
| 2 | Polias de sincronização e rodas dentadas | Dentes externos uniformemente espaçados, furo central, degrau frontal | Transmissão de potência, indexação, tensionamento da correia | Perfil do dente, erro de passo cumulativo |
| 3 | Adaptadores roscados e conectores escalonados | Rosca externa e interna, corpo escalonado | Montagem de sensores, conversão pneumática, redução de tamanho | Concentricidade da rosca em relação ao furo, comprimento útil da rosca |
| 4 | Suportes de montagem em ângulo reto | Formato em L, nervuras de reforço, múltiplos furos de montagem e escareados | Juntas de estrutura, montagem de módulos, suportes de sensores | Esquadro das duas faces de referência, posição do furo em relação à referência. |
| 5 | Buchas cônicas e assentos cônicos | Conicidade externa, furo, ranhura frontal | Centragem e fixação, ajustes cônicos, assentos de solda | Consistência do ângulo de conicidade, concentricidade entre a conicidade e o furo. |
| 6 | Coberturas em forma de cúpula e calotas esféricas | Forma hemisférica, faixa de base, etapa de vedação | Tampas de extremidade, capas de acabamento, tampas de proteção | Perfil esférico, planicidade da base |
| 7 | Parafusos e pinos de cabeça sextavada | Soquete sextavado, rosca total ou parcial, extremidade chanfrada | Travamento estrutural, fixação de módulos | Precisão da rosca, esquadro da face de apoio da cabeça |
| 8 | Placas de fixação perfuradas | Matriz densa de furos, ranhura, contorno perfilado, rebaixos | Bases de fixação, placas de montagem de módulos, plataformas de inspeção | Posição da matriz de furos, planicidade da placa, largura da ranhura |
| 9 | Buchas escalonadas e espaçadores pequenos | Diâmetro externo em dois estágios, furo passante, extremidades chanfradas | Localização, guia, espaçamento axial | Concentricidade do degrau, tolerância de comprimento |
O conjunto de fotos abrange toda a gama de peças que um fabricante de máquinas realmente encomenda: um anel flangeado com furos para parafusos, uma polia dentada, um adaptador roscado, um suporte em L com nervuras de reforço, assentos cônicos, uma tampa em forma de cúpula, parafusos de cabeça sextavada e uma placa de fixação perfurada — nove famílias de peças, um único fornecedor. Isso importa mais do que parece. Quando suportes, placas e polias vêm da mesma fábrica, os padrões de furos são gerados a partir da mesma convenção de referência, de modo que um subconjunto construído com eles se encaixa com muito menos calços. Essas são as peças de alumínio usinadas por CNC que mantêm uma célula de automação unida.
Capacidade e especificações
| Item | Faixa típica | Apertado (em revisão) | Observação |
|---|---|---|---|
| Tamanho máximo da peça | 800 × 600 × 250 mm | 1.200 × 800 × 300 mm | Depende do deslocamento da máquina e da fixação da peça. |
| Tolerância linear | ±0,01 mm | ±0,005 mm | Finalize a fresagem com múltiplas inversões. |
| Planicidade | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Acabamento de fresagem ou lapidação |
| Posição do furo | Ø0,05 mm | Ø0,02 mm | Perfuração multifacetada em uma única configuração |
| Rugosidade da superfície Ra | 1,6 μm | 0,4 μm (0,2 μm lapidado) | Fresagem de acabamento, fresagem de topo, lapidação |
| Parede mínima | 1,0 mm | 0,8 mm | Paredes finas exigem fixações específicas e passagens escalonadas. |
| Fios | M2 – M30, métrico ou imperial | Roscas fresadas, insertos roscados | Verificação de precisão de 100% de aprovação/reprovação |
| Buracos | Ø1 – Ø60 mm, relação profundidade/diâmetro ≤ 5 | Furos profundos, escalonados e escareados | Alargamento para ajustes |
| Acabamento | Anodização (transparente, preta, dura), jateamento com microesferas, cromatização, passivação | Mascaramento local, anodização em dois tons | Os furos críticos podem ser protegidos. |
| Tamanho do lote | 1 a 10.000 peças | — | Encomendas de protótipos a partir de uma única peça |
| Tempo de espera | Amostra: 7 a 10 dias / Produção: 15 a 25 dias | Agilizar mediante solicitação | Confirmado conforme o cronograma |
Considere a diferença entre as duas colunas como um custo financeiro. Passar de ±0,01 mm para ±0,005 mm em uma peça de estrutura geralmente significa uma passada de acabamento extra, uma inversão extra e uma verificação por CMM que não existia antes — é daí que vem o custo da usinagem CNC para peças personalizadas, e não do alumínio em si. Nossa recomendação para a maioria dos compradores é marcar apenas as faces de referência e os furos de acoplamento em ±0,005 mm, deixando furos de folga em ±0,05 mm. Um desenho onde todas as dimensões têm a mesma tolerância rigorosa é um desenho que paga por uma precisão que nunca utiliza.
Material e acabamento
| Material | Nota | Comportamento | Se adequa | Acabamento |
|---|---|---|---|---|
| Alumínio estrutural | 6061-T6 | Funciona bem, é dimensionalmente estável e tem um bom custo-benefício. | Suportes, placas, anéis de flange, polias | Anodização transparente ou preta, anodização dura, jateamento com microesferas, cromatização. |
| Alumínio de alta resistência | 7075-T6 | Resistência próxima à do aço, alta rigidez, corte mais lento | Suportes carregados, estruturas de paredes finas | Anodização dura, cromato |
| Alumínio de usinagem livre | 2011 / 2024 | Excelente usinabilidade, resistência moderada à corrosão. | Peças pequenas de precisão, buchas, adaptadores | Cromato, revestimento de níquel |
| Aço inoxidável (opcional) | 304 / 316L | Resistente à corrosão, forte, usinagem mais lenta | Peças da estrutura molhadas ou laváveis | Passivação, eletropolimento |
| Aço (opcional) | 45# / S45C | Alta rigidez a baixo custo | Bases reforçadas, placas de fixação | Óxido preto, zincagem, niquelagem |
A escolha do material para uma peça da estrutura é uma decisão de rigidez, não de custo. O alumínio 6061-T6 é adequado para a maioria dos suportes e placas; o 7075-T6 só deve ser utilizado em seções finas e sob carga significativa, pois seu processo de usinagem é mais lento e o aumento de preço é considerável. A anodização é a outra metade da história, e a metade que os compradores esquecem: a anodização dura cresce na superfície e se expande a partir dela, portanto, um furo com tolerância de ±0,005 mm antes do banho não terá a mesma tolerância depois. Nós mascaramos furos e roscas críticas e especificamos o plano de mascaramento no desenho antes da produção, em vez de descobrirmos isso na montagem.
Como se mantém uma precisão de ±0,005 mm e Ra 0,4
| Etapa | Propósito | Controle de teclas |
|---|---|---|
| 1 Serrar | Deixe estoque suficiente | Tolerância de 1,5 a 2 mm na direção da distorção. |
| 2. Fresagem grosseira | Remova a maior parte do material | Deixe 0,5 mm para o acabamento e corte simetricamente. |
| 3. Alívio do estresse | Liberação de estoque e tensão de usinagem | Envelhecimento natural ou tratamento estabilizador; obrigatório nas placas |
| 4. Acabamento da fresagem | Alcance e Ra | Alta velocidade do fuso, baixa profundidade de corte, fresamento em relevo para faces |
| 5 furos | Mantenha a posição | Perfuração, alargamento e rosqueamento multifacetados em uma única configuração. |
| 6. Lapidação/polimento (conforme necessário) | Vá abaixo de Ra 0,4 | Apenas em faces específicas, não na parte inteira. |
| 7 Acabamento | Resistência ao desgaste e à corrosão | Mascarar furos críticos |
| 8. Inspeção | Verificar | CMM mais perfilômetro mais relatório do primeiro artigo |
Qualquer pessoa consegue atingir ±0,005 mm em uma peça. A dificuldade está em manter essa precisão na casa dos ±0,005 mm, após o desgaste das ferramentas e a troca de turno do operador. É por isso que nossos serviços de usinagem CNC de precisão são estruturados como uma sequência fixa, e não como um conjunto de habilidades: a etapa de alívio de tensões fica entre o desbaste e o acabamento e nunca é omitida em uma chapa; o passe de acabamento utiliza o mesmo percurso de ferramenta e os mesmos parâmetros em todas as operações; e o programa da CMM é escrito a partir do esquema de referência do desenho, e não de qualquer configuração que o operador considere conveniente. A repetibilidade é uma propriedade do processo, não do operador.
Controle de distorção em placas e paredes finas
| Fonte de distorção | Como isso se manifesta | Contramedida |
|---|---|---|
| Estresse residual no estoque | A placa se curva após a abertura da primeira face. | Alívio do estresse entre o desbaste e o acabamento. |
| Remoção unilateral e pesada de material | A placa curva-se em direção ao lado cortado. | Remoção simétrica, inversões alternadas |
| Deflexão da ferramenta em paredes finas | Espessura da parede irregular, tamanho fora da tolerância | Passagens escalonadas, suporte adicional, profundidade radial reduzida |
| Tensão de aperto | Retorno elástico após a remoção da trava | Placa de vácuo ou grampos de baixa tensão, fixação leve |
| Cortando o calor | Expansão local, dimensões variáveis | Refrigeração por inundação, desbaste e acabamento separados, oficina com temperatura controlada. |
Uma placa de 500 × 400 mm com uma alta densidade de furos é a clássica armadilha de distorção: ao remover 40% do material de uma das faces, a placa se curva e todos os furos subsequentes são feitos em uma superfície deformada. Realizamos o desbaste em ambas as faces em passes alternados, aliviamos as tensões e, em seguida, fazemos o acabamento — e verificamos a planicidade da superfície da placa antes da furação, não depois. Se um projeto inclui uma parede fina próxima a um rebaixo profundo, espere uma nota de DFM (Design for Manufacturing) questionando se essa parede pode ter 1,5 mm em vez de 1,0 mm; a resposta geralmente define se a peça é viável economicamente.
Inspeção e Rastreabilidade
| Estágio | Método | Saída |
|---|---|---|
| Material recebido | Certificado de fábrica, verificação espectral pontual, espessura e planicidade da chapa. | Certificado de material |
| Primeiro artigo | Relatório dimensional completo da CMM, perfilômetro, calibradores de rosca passa/não passa | Relatório FAI |
| Em andamento | Patrulhamento de dimensões críticas, registros de vida útil da ferramenta | Registro de patrulha |
| Final | Verificação de 100% das dimensões críticas, rebarbas e aparência. | Registro de inspeção |
| Envio | Amostragem, arquivo fotográfico, embalagem conforme sua marca de envio. | Relatório de pré-embarque |
Nossos serviços de usinagem CNC de precisão terminam com um relatório CMM, não com uma inspeção visual. A tolerância de posição em um padrão de furos é verificada em relação ao esquema de referência indicado no desenho, a planicidade é medida em uma placa de granito e a rugosidade Ra é medida com um perfilômetro, em vez de ser avaliada visualmente sob uma lâmpada. Se a sua montagem tiver uma interface importante, informe-nos qual é — nós a adicionaremos ao relatório da primeira peça, para que o valor que você possa questionar posteriormente já esteja documentado.
Aplicações
| Indústria | Peças típicas | O que importa |
|---|---|---|
| Automação industrial | Placas de montagem de módulos, suportes de sensores, bases de fixação | Posição do furo, planicidade |
| Máquinas-ferramenta e estruturas | Anéis de flange, placas de fixação, assentos de ajuste | Rigidez, consistência de referência |
| Equipamentos eletrônicos e semicondutores | Placas de base de precisão, polias de acionamento, adaptadores | Limpeza, acabamento uniforme |
| Equipamentos de embalagem e logística | Guias de assento, rodas tensoras, suportes estruturais | Resistência ao desgaste, consistência entre lotes |
| Inspeção e metrologia | Acessórios de plataforma óptica, assentos de localização | Estabilidade dimensional e térmica |
| Novos equipamentos de energia | Ferramentas para módulos de bateria, placas de fixação para soldagem | Planicidade, precisão da matriz de furos |
Como funciona um pedido personalizado
| Etapa | Você fornece | Nós entregamos | Tempo |
|---|---|---|---|
| 1 Consulta | Desenho 2D ou 3D (STEP/IGES), material, quantidade | Verificação da viabilidade do processo e da adequação da máquina | 1 dia útil |
| 2 Revisão DFM | Confirmação de referência, tolerância, acabamento | Notas para redução de custos: flexibilizar tolerâncias não críticas, consolidar operações. | 1 a 2 dias úteis |
| 3. Citação | Tamanho do lote e prazo de entrega confirmados | Orçamento formal incluindo custos de ferramentas e mascaramento. | 1 dia útil |
| 4 Amostragem | Pedido de amostra | Exemplo de relatório FAI e certificado de material. | 7 a 10 dias |
| 5 Produção | Aprovação de amostra | Relatório de inspeção do lote mais inspeção final, embalado até a marca de expedição. | 15 a 25 dias |
A cotação de peças usinadas sob medida por CNC é mais rápida quando o desenho especifica a referência, a interface crítica e o acabamento em faces específicas, em vez de globalmente. Como uma fábrica de peças usinadas por CNC sob medida que trabalha tanto com protótipos quanto com produção em série, mantemos o mesmo programa e o mesmo dispositivo de fixação entre a amostra e o lote, de modo que a aprovação da amostra, na verdade, prevê o lote, em vez de iniciar uma segunda discussão.
Embalagem, prazo de entrega e envio
| Item | Detalhe |
|---|---|
| MOQ | Pedidos de amostra a partir de 1 unidade; pedidos de 100 unidades ou mais são mais econômicos. |
| Amostragem | 7 a 10 dias úteis, incluindo o relatório FAI. |
| Produção | 15 a 25 dias úteis, dependendo do acabamento e da quantidade. |
| Embalagem | Embalados individualmente, com camadas separadas por divisórias; impressão serigráfica da sua marca de envio. |
| Proteção | Película protetora nas superfícies acabadas; peças anodizadas mantidas longe de contato direto. |
| Envio | Envio por correio expresso, aéreo ou marítimo, escolhido de acordo com o peso e a urgência. |
FAQ
Uma tolerância de ±0,005 mm é realista para uma peça deste tamanho, ou é apenas um número de catálogo? É realista para as características marcadas como referências e furos de acoplamento, em peças de até aproximadamente 400 mm, em uma oficina com temperatura controlada. Não é realista em uma chapa de 1.200 mm em todas as dimensões — a dilatação térmica sozinha desloca o alumínio cerca de 0,023 mm por metro por °C. Um bom desenho técnico indica onde a tolerância rigorosa é necessária e permite que o restante se expanda.
É possível manter uma rugosidade Ra de 0,4 em uma grande face fresada? Sim, com um passe de corte ou uma etapa subsequente de lapidação, mas Ra 0,4 em toda uma face de 500 × 400 mm é uma decisão de custo, não uma limitação de capacidade. A maioria das peças de estrutura só precisa de Ra 0,4 em uma área de vedação ou guia deslizante, tipicamente 10–20% da superfície. Especifique-a nessas áreas e economize o restante.
A anodização altera as dimensões da peça? Sim. A anodização dura cria material tanto na superfície quanto na parte interna, portanto, um furo pode fechar em alguns centésimos de milímetro. Protegemos furos e roscas críticas e, se o encaixe for justo, perguntaremos se a peça deve ser usinada com dimensões menores antes do banho de anodização. Essa decisão é tomada na elaboração do orçamento, não após a galvanização.
Vocês fabricam peças únicas para a estrutura ou apenas em lotes? Uma peça única é suficiente, e a maioria dos projetos de peças para a estrutura começa assim: um protótipo de suporte, depois uma placa de fixação e, por fim, um pequeno lote. O problema é que, ao fabricar uma única peça, o preço por unidade é determinado principalmente pela programação e configuração, então um único suporte pode custar mais do que dez suportes iguais. Se você já sabe a quantidade final, informe-nos na fase de orçamento; isso influencia a forma como construímos a placa de fixação.
O que realmente influencia o preço da minha peça personalizada? Em ordem de importância: classe de tolerância, acabamento superficial, volume de remoção de material e, por último, custo do material. Uma peça com três tolerâncias rigorosas e Ra 0,4 em duas faces geralmente é mais barata do que a mesma peça com todas as dimensões em ±0,005 mm, mesmo que pareça mais complexa no papel. Envie o desenho e mostraremos quais especificações estão encarecendo mais o seu produto.
De quais arquivos você precisa? Um arquivo STEP ou IGES com a geometria, além de um PDF 2D contendo tolerâncias, referências, indicações de rosca e acabamento superficial. Um modelo 3D sozinho não define as tolerâncias, e um desenho 2D sozinho nos obriga a estimar a geometria. Com ambos os arquivos, o orçamento será enviado em um dia útil.
Solicite um orçamento
Envie o desenho da peça que está lhe causando problemas — o suporte que nunca fica plano, a placa cujos furos não se alinham, o adaptador que vaza. Diremos se o problema está no projeto, na especificação de tolerância ou no fornecedor anterior, e faremos um orçamento de acordo. Nossos serviços de usinagem CNC em alumínio são voltados para fabricantes de equipamentos que medem o sucesso em máquinas montadas, não em caixas enviadas.