


خدمة تصنيع الألومنيوم باستخدام الحاسوب (CNC) | قطع غيار الإطارات بدقة ±0.005 مم
| ما نحتفظ به | لماذا يهتم مصنّع المعدات | |
|---|---|---|
| 1 | تفاوت الموقع ±0.005 مم | تُعتبر أجزاء الإطار هي المرجع؛ وبضع أجزاء من المئة هنا تُفقد قابلية التكرار في الآلة النهائية |
| 2 | Ra 0.4 على الوجوه الوظيفية | يتم إدخال مسارات الانزلاق، وأسطح منع التسرب، والأسطح المرئية مباشرة في عملية التجميع دون الحاجة إلى تلميع ثانوي. |
| 3 | أنماط ثقوب متعددة الأوجه في إعداد واحد | تظل فتحات الأقواس والصفائح على كلا الجانبين ثابتة دون الحاجة إلى إعادة تحديد المرجع |
| 4 | 6061-T6 و 7075-T6 | تظل أجزاء الهيكل فعالة من حيث التكلفة في سبيكة 6061؛ أما الأجزاء الرقيقة ذات الأحمال العالية فتنتقل إلى سبيكة 7075. |
| 5 | الأكسدة الصلبة وتحويل الكرومات | مقاومة التآكل والتآكل للألمنيوم، مع تغطية الثقوب الحرجة |
| 6 | من قطعة واحدة إلى 10000 قطعة | يتم تشغيل النموذج الأولي والإنتاج وفقًا لنفس معايير العملية، ولا حاجة لإعادة التأهيل عند التوسع. |
أجزاء الإطار ليست للزينة، بل هي المرجع الذي تُقاس عليه جميع الأجزاء الأخرى. لا يتعطل حاملٌ مثقوبٌ بانحراف 0.05 مم تلقائيًا، بل يُنقل هذا الخطأ إلى السكة الخطية، فتفقد الآلة دقة التكرار بعد ثلاث عمليات تجميع. لهذا السبب، تُبنى هذه الصفحة على رقمين أساسيين بدلًا من قائمة الأجزاء: ±0.005 مم في الموقع، وRa 0.4 على الأسطح المهمة. كل شيء آخر - اختيار المواد، وتسلسل الإعداد، وطريقة تخفيف الإجهاد على الصفيحة قبل عملية التشطيب - موجود لحماية هذين الرقمين عند الإنتاج بكميات كبيرة.
ما نقوم به من آلات
| عائلة جزئية | الميزات المرئية | الاستخدام النموذجي | ما نتحكم فيه | |
|---|---|---|---|---|
| 1 | حلقات الفلنجة ومقاعد المحامل | فتحة كبيرة، قطر خارجي متدرج، دائرة مسامير بثمانية ثقوب | حوامل المحامل، والدعامات الدوارة، ووصلات الشفة | موضع دائرة البراغي، استقامة الوجه بالنسبة للتجويف |
| 2 | بكرات التوقيت والعجلات المسننة | أسنان خارجية متباعدة بالتساوي، تجويف مركزي، سطح متدرج | نقل الطاقة، الفهرسة، شد الحزام | شكل السن، خطأ التقارب التراكمي |
| 3 | محولات ملولبة وموصلات متدرجة | خيط خارجي بالإضافة إلى خيط داخلي، جسم متدرج | تركيب المستشعرات، والتحويل الهوائي، وتقليل الحجم | مركزية السن اللولبي مع التجويف، طول السن اللولبي القابل للاستخدام |
| 4 | أقواس تثبيت بزاوية قائمة | شكل حرف L، أضلاع تقوية، فتحات تثبيت متعددة وفتحات مجوفة | وصلات الإطار، تركيب الوحدات، أقواس المستشعرات | استقامة وجهي المرجع، وموضع الثقب بالنسبة للمرجع |
| 5 | جلبات مدببة ومقاعد مخروطية | مخروط خارجي، تجويف، أخدود وجهي | التمركز والتثبيت، والتركيب المخروطي، ومقاعد اللحام | اتساق زاوية التناقص، وتمركز التناقص مع التجويف |
| 6 | أغطية قبة وأغطية كروية | شكل نصف كروي، شريط القاعدة، خطوة الإغلاق | أغطية الأطراف، وأغطية الزينة، والأغطية الواقية | شكل كروي، قاعدة مسطحة |
| 7 | مسامير ودبابيس ذات رأس سداسي | مقبس سداسي، خيط كامل أو جزئي، طرف مشطوف | قفل هيكلي، تثبيت الوحدات | دقة الخيوط، استقامة سطح محمل الرأس |
| 8 | ألواح تثبيت مثقبة | مجموعة ثقوب كثيفة، فتحة، شكل جانبي، تجاويف مضادة | قواعد التثبيت، ولوحات تركيب الوحدات، ومنصات الفحص | موضع صفيف الثقوب، استواء اللوحة، عرض الفتحة |
| 9 | جلبات متدرجة وفواصل صغيرة | قطر خارجي ثنائي الخطوات، ثقب نافذ، نهايات مشطوفة | الموقع، التوجيه، التباعد المحوري | مركزية الخطوة، تفاوت الطول |
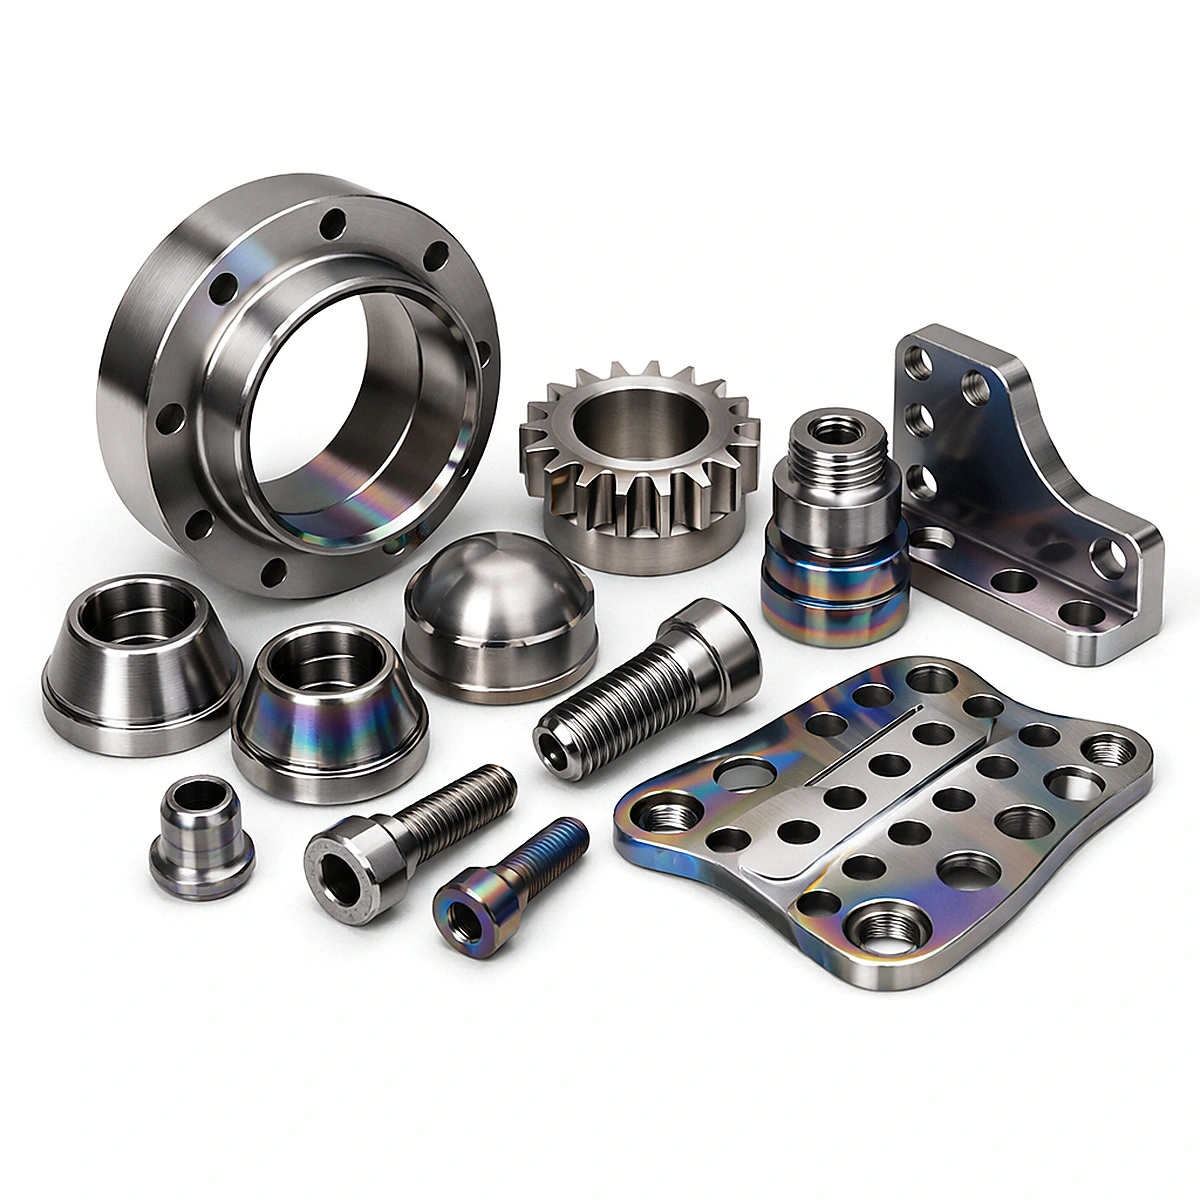
تضم مجموعة الصور جميع المكونات التي يطلبها مصنّع الآلات عادةً: حلقة شفة دائرية للمسامير، وبكرة مسننة، ومحول ملولب، وقوس على شكل حرف L مع أضلاع تقوية، ومقاعد مخروطية، وغطاء قبة، ومسامير رأس سداسية، ولوحة تثبيت مثقبة - تسع مجموعات من المكونات، من مورد واحد. وهذا الأمر بالغ الأهمية. فعندما تأتي الأقواس واللوحات والبكرات من نفس المصنع، تُنشأ أنماط الثقوب وفقًا لنفس معيار الإسناد، مما يُسهّل عملية تجميع الأجزاء الفرعية المُصنّعة منها، حيث تتطلب تعديلات أقل بكثير. هذه هي قطع الألمنيوم المصنّعة باستخدام آلات CNC والتي تُشكّل أساس خلية الأتمتة.
القدرات والمواصفات
| غرض | النطاق النموذجي | ضيق (بعد المراجعة) | ملحوظة |
|---|---|---|---|
| أقصى حجم للجزء | 800 × 600 × 250 مم | 1200 × 800 × 300 مم | يعتمد ذلك على مدى حركة الماكينة وطريقة تثبيت قطعة العمل. |
| التفاوت الخطي | ±0.01 مم | ±0.005 مم | أنهِ عملية الطحن بتقليبات متعددة |
| التسطيح | 0.02 مم / 100 مم | 0.01 مم / 100 مم | إنهاء عملية الطحن أو الصقل |
| موضع الثقب | Ø0.05 مم | Ø0.02 مم | حفر متعدد الأوجه في عملية واحدة |
| خشونة السطح Ra | 1.6 ميكرومتر | 0.4 ميكرومتر (0.2 ميكرومتر بعد التلميع) | التشطيب النهائي، والقطع بالطيران، والتلميع |
| جدار صغير | 1.0 مم | 0.8 مم | تحتاج الجدران الرقيقة إلى تجهيزات خاصة ومسارات متدرجة |
| الخيوط | M2 – M30، متري أو إمبراطوري | خيوط مطحونة، حشوات ملولبة | فحص مقياس القبول/الرفض بنسبة 100% |
| ثقوب | القطر من 1 إلى 60 مم، نسبة العمق إلى القطر ≤ 5 | ثقوب عميقة ومتدرجة ومثقوبة عكسيًا | توسيع الفتحات لتناسب المقاسات |
| التشطيب | الأنودة (شفافة، سوداء، صلبة)، السفع بالخرز، الكرومات، التخميل | التغطية الموضعية، الأنودة ثنائية اللون | يمكن حماية الآبار الحيوية |
| حجم الدفعة | 1 – 10000 قطعة | — | طلبات النماذج الأولية من قطعة واحدة |
| مهلة | مدة تحضير العينة: 7-10 أيام / مدة الإنتاج: 15-25 يومًا | خدمة التوصيل السريع متوفرة عند الطلب | تم تأكيد ذلك وفقًا للجدول الزمني |
اعتبر الفجوة بين العمودين بمثابة تكلفة إضافية. الانتقال من ±0.01 مم إلى ±0.005 مم في جزء من الإطار يعني عادةً عملية تشطيب إضافية، وقلبًا إضافيًا، وفحصًا باستخدام آلة قياس الإحداثيات (CMM) لم يكن موجودًا من قبل - من هنا تأتي تكلفة التصنيع باستخدام الحاسوب (CNC) للأجزاء المصممة حسب الطلب، وليس من الألومنيوم نفسه. نصيحتنا لمعظم المشترين هي تحديد أسطح المرجع والثقوب المتوافقة فقط عند ±0.005 مم، وترك فتحات التخليص عند ±0.05 مم. الرسم الذي يحمل فيه كل بُعد نفس التفاوت الدقيق هو رسم يدفع ثمن دقة لا يستخدمها أبدًا.
المواد والتشطيب
| مادة | درجة | سلوك | بدلات | التشطيب |
|---|---|---|---|---|
| الألمنيوم الهيكلي | 6061-T6 | آلات تعمل بشكل جيد، ثابتة الأبعاد، قيمة جيدة | الأقواس، والصفائح، وحلقات الشفة، والبكرات | الأنودة الشفافة أو السوداء، الأنودة الصلبة، السفع بالخرز، الكرومات |
| ألومنيوم عالي القوة | 7075-T6 | قوة تقارب قوة الفولاذ، وصلابة عالية، وبطء في القطع | أقواس محملة، هياكل ذات جدران رقيقة | الأكسدة الصلبة، الكرومات |
| ألومنيوم سهل التشغيل | 2011 / 2024 | قابلية تشغيل ممتازة، ومقاومة متوسطة للتآكل | قطع صغيرة دقيقة، جلبات، محولات | الكرومات، طلاء النيكل |
| الفولاذ المقاوم للصدأ (اختياري) | 304 / 316L | مقاوم للتآكل، قوي، أبطأ في التصنيع | أجزاء الإطار المبللة أو القابلة للغسل | التخميل، التلميع الكهربائي |
| الفولاذ (اختياري) | 45# / S45C | صلابة عالية بتكلفة منخفضة | قواعد شديدة التحمل، ألواح ربط | أكسيد أسود، طلاء بالزنك، طلاء بالنيكل |
يُعد اختيار المادة في أجزاء الإطار قرارًا يتعلق بالصلابة، وليس بالتكلفة. يُناسب سبيكة 6061-T6 معظم الأقواس والصفائح؛ ولا يُنصح باستخدام سبيكة 7075-T6 إلا في حالة المقاطع الرقيقة والحمل الواقعي، نظرًا لبطء عملية التصنيع وارتفاع السعر بشكل ملحوظ. أما عملية الأنودة فهي الجانب الآخر المهم، والذي غالبًا ما يغفل عنه المشترون: إذ تتشكل طبقة الأنودة الصلبة داخل السطح وخارجه، لذا فإن الثقب الذي كان قطره ±0.005 مم قبل المعالجة لا يبقى كذلك بعد المعالجة. نقوم بتغطية الثقوب والأسنان الحرجة، ونوضح خطة التغطية في الرسم قبل الإنتاج بدلًا من اكتشافها أثناء التجميع.
كيف يتم الحفاظ على دقة ±0.005 مم و Ra 0.4؟
| خطوة | غاية | التحكم الرئيسي |
|---|---|---|
| 1. النشر | اترك مخزوناً كافياً | سماحية 1.5-2 مم عكس اتجاه التشوه |
| 2. الطحن الخشن | قم بإزالة معظم المواد | اترك 0.5 مم للتشطيب، وقم بالقص بشكل متناظر |
| 3- تخفيف التوتر | تحرير المخزون وإجهاد التشغيل الآلي | المعالجة الطبيعية للشيخوخة أو التثبيت؛ إلزامي على الأطباق |
| 4. عملية الطحن النهائية | حجم الوصول و Ra | سرعة دوران عالية للمغزل، عمق قطع خفيف، قطع طائر للأسطح |
| صنع 5 ثقوب | حافظ على الوضع | عمليات الحفر والتوسيع والتثقيب متعددة الأوجه في إعداد واحد |
| 6- الصقل والتلميع (حسب الحاجة) | انخفض إلى ما دون 0.4 من مقياس رايلي | فقط على أسطح محددة، وليس على الجزء بأكمله |
| 7- التشطيب | مقاومة التآكل والصدأ | قناع الملل النقدي |
| 8- التفتيش | يؤكد | تقرير المقال الأول: جهاز قياس الإحداثيات ثلاثية الأبعاد بالإضافة إلى جهاز قياس الملامح. |
يستطيع أي شخص تحقيق دقة ±0.005 مم في قطعة واحدة. تكمن الصعوبة في الحفاظ على هذه الدقة عند جزء من مئة، بعد تآكل الأدوات وتغيير وردية المشغل. لهذا السبب، صُممت خدماتنا في مجال التصنيع الدقيق باستخدام آلات CNC كعملية ثابتة وليست مجموعة من المهارات: فخطوة تخفيف الإجهاد تقع بين مرحلتي التخشين والتشطيب، ولا يتم تخطيها أبدًا على أي لوحة، وتستخدم عملية التشطيب نفس مسار الأداة ونفس المعايير في كل تشغيل، ويتم كتابة برنامج آلة القياس الإحداثية (CMM) من مخطط مرجع الرسم وليس من أي نظام آخر يراه المشغل مناسبًا. التكرارية خاصية من خصائص العملية، وليست خاصية من خصائص المشغل.
التحكم في التشوه على الألواح والجدران الرقيقة
| مصدر التشويه | كيف يظهر ذلك | إجراء مضاد |
|---|---|---|
| الإجهاد المتبقي في المخزون | ينحني الطبق بعد فتح الوجه الأول | تخفيف التوتر بين مرحلة التخشين ومرحلة التشطيب |
| إزالة المواد الثقيلة من جانب واحد | ينحني الصفيحة باتجاه جانب القطع | إزالة متناظرة، وقلبات متبادلة |
| انحراف الأداة على الجدران الرقيقة | سماكة جدار غير متساوية، حجم خارج عن التفاوت المسموح به | تمريرات متدرجة، دعم إضافي، عمق شعاعي أقل |
| إجهاد التثبيت | ارتداد بعد فك المشبك | ظرف تثبيت بالشفط أو مشابك منخفضة الإجهاد، تثبيت خفيف |
| قطع الحرارة | التوسع المحلي، الأبعاد المتغيرة | نظام تبريد بالغمر، عمليات تشغيل أولية ونهائية منفصلة، ورشة عمل يتم التحكم بدرجة حرارتها |
تُعدّ الصفيحة ذات الأبعاد 500 × 400 مم والمثقوبة بكثافة عالية مثالًا كلاسيكيًا على التشوه: فعند إزالة 40% من المادة من أحد وجهيها، تنحني الصفيحة، وكل ثقب يُحفر لاحقًا يكون في سطح مُشوّه. نقوم بتخشين كلا الوجهين بتمريرات متناوبة، ثم نخفف الإجهاد، ثم نُنهي العمل - ونتحقق من استواء سطح الصفيحة قبل الحفر، وليس بعده. إذا كان التصميم يتضمن جدارًا رقيقًا بجوار تجويف عميق، فتوقع ملاحظة من قسم التصميم للتصنيع (DFM) تسأل عما إذا كان من الممكن أن يكون سمك هذا الجدار 1.5 مم بدلًا من 1.0 مم؛ وعادةً ما تُحدد الإجابة ما إذا كان تصنيع القطعة مُجديًا اقتصاديًا.
التفتيش والتتبع
| منصة | طريقة | الناتج |
|---|---|---|
| المواد الواردة | شهادة المصنع، فحص طيفي موضعي، سمك اللوح واستوائه | شهادة المواد |
| المقال الأول | تقرير أبعاد كامل باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد، وجهاز قياس الملامح، ومقاييس الخيوط (مقبول/غير مقبول). | تقرير الاتحاد الأيرلندي لكرة القدم |
| قيد التنفيذ | دوريات الأبعاد الحرجة، سجلات عمر الأدوات | سجل الدورية |
| أخير | فحص بنسبة 100% للأبعاد الحرجة، وفحص النتوءات والمظهر | سجل التفتيش |
| شحن | أخذ العينات، وأرشيف الصور، والتعبئة وفقًا لعلامة الشحن الخاصة بك | تقرير ما قبل الشحن |
تنتهي خدماتنا في مجال التصنيع الدقيق باستخدام آلات CNC عند إعداد تقرير CMM، وليس عند الفحص البصري. يتم التحقق من دقة موضع نمط الثقوب وفقًا لمخطط البيانات الموضح في الرسم، ويتم قياس استواء السطح على لوح من الجرانيت، ويتم قياس خشونة السطح (Ra) باستخدام جهاز قياس التضاريس السطحية بدلاً من الاعتماد على التقدير البصري تحت مصباح. إذا كان لديك أي واجهة مهمة في عملية التجميع، فأخبرنا بها وسنضيفها إلى التقرير الأولي، بحيث يكون الرقم الذي قد تناقشه لاحقًا موثقًا مسبقًا.
التطبيقات
| صناعة | الأجزاء النموذجية | ما يهم |
|---|---|---|
| الأتمتة الصناعية | لوحات تثبيت الوحدات، وأقواس المستشعرات، وقواعد التثبيت | موضع الثقب، استواء السطح |
| أدوات وآلات تصنيع الإطارات | حلقات شفة، وألواح ربط، ومقاعد ضبط | الصلابة، اتساق البيانات |
| معدات الإلكترونيات وأشباه الموصلات | قواعد دقيقة، بكرات قيادة، محولات | نظافة وتشطيب متناسق |
| معدات التعبئة والتغليف والخدمات اللوجستية | مقاعد التوجيه، وعجلات الشد، والأقواس الهيكلية | مقاومة التآكل، اتساق الدفعة |
| الفحص والقياس | تجهيزات المنصة البصرية، وتحديد مواقع المقاعد | الاستقرار البُعدي والحراري |
| معدات الطاقة الجديدة | أدوات وحدة البطارية، وألواح تثبيت اللحام | التسطيح، دقة مصفوفة الثقوب |
كيفية تنفيذ طلب مخصص
| خطوة | أنت توفر | نحن نوصل الطلبات | وقت |
|---|---|---|---|
| 1 استفسار | رسم ثنائي الأبعاد أو ثلاثي الأبعاد (STEP/IGES)، المادة، الكمية | فحص جدوى العملية وملاءمة الآلة | يوم عمل واحد |
| مراجعة DFM 2 | تأكيد البيانات، والتفاوتات، والتشطيب | ملاحظات حول خفض التكاليف: تخفيف التفاوتات غير الحرجة، ودمج العمليات | 1-2 يوم عمل |
| 3 اقتباس | تم تأكيد حجم الدفعة ووقت التسليم | عرض أسعار رسمي يشمل تكاليف الأدوات والتغطية | يوم عمل واحد |
| 4. أخذ العينات | طلب عينة | عينة بالإضافة إلى تقرير الفحص الأولي وشهادة المواد | 7-10 أيام |
| 5 الإنتاج | الموافقة على العينة | الدفعة بالإضافة إلى تقرير الفحص النهائي، معبأة وفقًا لعلامة الشحن | 15-25 يومًا |
تُقدَّم عروض أسعار قطع التصنيع باستخدام الحاسوب (CNC) حسب الطلب بأسرع وقت عندما يُحدِّد الرسم المرجع، والواجهة الحرجة، والتشطيب على أسطح مُحدَّدة بدلاً من التحديد العام. وبصفتنا مصنعًا متخصصًا في تصنيع قطع CNC حسب الطلب، ونُنتج نماذج أولية وكميات إنتاجية، فإننا نحافظ على نفس البرنامج ونفس أداة التثبيت بين العينة والدفعة، لذا فإن الموافقة على العينة تُنبئ بالدفعة بدلاً من بدء جدال ثانٍ.
التعبئة والتغليف، ومدة التسليم، والشحن
| غرض | التفاصيل |
|---|---|
| MOQ | طلبات العينات تبدأ من قطعة واحدة؛ أما طلبات 100 قطعة فأكثر فهي أكثر اقتصادية. |
| أخذ العينات | 7-10 أيام عمل تشمل تقرير الاتحاد الدولي للطيران |
| إنتاج | من 15 إلى 25 يوم عمل، حسب التشطيب والكمية |
| التعبئة والتغليف | معبأة بشكل فردي، مفصولة بطبقات باستخدام فواصل؛ طباعة الشاشة حسب علامة الشحن الخاصة بك |
| حماية | طبقة واقية على الأسطح النهائية؛ الأجزاء المؤكسدة تُحفظ بعيداً عن الاحتكاك المباشر |
| شحن | يتم اختيار الشحن السريع أو الجوي أو البحري بناءً على الوزن والحاجة المُلحة. |
FAQ
هل دقة ±0.005 مم واقعية لقطعة بهذا الحجم، أم أنها مجرد رقم في الكتالوج؟ إنها واقعية بالنسبة للأجزاء المحددة كمرجع وفتحات التزاوج، والتي يصل طولها إلى 400 مم تقريبًا، في ورشة عمل مضبوطة الحرارة. لكنها غير واقعية على لوحة بطول 1200 مم في جميع الأبعاد، حيث أن التمدد الحراري وحده يُغير تمدد الألومنيوم بمقدار 0.023 مم لكل متر لكل درجة مئوية. يُحدد الرسم الجيد المواضع التي تتطلب دقة عالية، ويترك باقي الأجزاء تتمدد.
هل يُمكن الحفاظ على خشونة سطحية Ra 0.4 على سطح كبير مُشَكَّل؟ نعم، باستخدام عملية قطع بالدرفلة أو خطوة تجليخ لاحقة، ولكن تحديد Ra 0.4 على سطح كامل بمساحة 500 × 400 مم هو قرار يتعلق بالتكلفة، وليس قيدًا على الإمكانيات. معظم أجزاء الهيكل لا تحتاج إلى Ra 0.4 إلا على منطقة منع التسرب أو مسار الانزلاق، والتي تُمثل عادةً 10-20% من السطح. حددها هناك ووفر الباقي.
هل تُغيّر عملية الأنودة أبعاد القطعة؟ نعم. تتراكم طبقة الأنودة الصلبة داخل السطح وخارجه، لذا قد يضيق التجويف بمقدار أجزاء من مئة من المليمتر. نقوم بتغطية التجاويف والأسنان الدقيقة، وإذا كان التركيب محكمًا، نسأل عما إذا كان ينبغي تصنيع القطعة بحجم أصغر قبل عملية الأنودة. يُحدد هذا الأمر عند تقديم عرض السعر، وليس بعد عملية الطلاء.
هل تصنعون قطعًا فردية للإطارات، أم دفعات فقط؟ قطعة واحدة تكفي، ومعظم مشاريع قطع الإطارات تبدأ بهذه الطريقة - نموذج أولي للدعامة، ثم لوحة تثبيت، ثم دفعة صغيرة. لكن المشكلة تكمن في أن سعر القطعة الواحدة يتأثر بشكل كبير بالبرمجة والإعداد، لذا قد تكلف دعامة واحدة أكثر من عشر دعامات مماثلة. إذا كنتم تعرفون الكمية النهائية، فأخبرونا بذلك عند طلب عرض السعر؛ فهذا يُغير طريقة تصنيعنا للدعامة.
ما الذي يُحدد فعليًا سعر القطعة المُصممة خصيصًا؟ بالترتيب: فئة التفاوت، جودة السطح، حجم إزالة المواد، ثم تكلفة المواد. عادةً ما تكون القطعة ذات التفاوتات الثلاثة الدقيقة وRa 0.4 على وجهين أرخص من نفس القطعة ذات كل بُعد بدقة ±0.005 مم، على الرغم من أنها تبدو أكثر تعقيدًا على الورق. أرسل الرسم وسنوضح لك أي التفاصيل تُكلفك أكثر.
ما هي الملفات المطلوبة؟ ملف STEP أو IGES للهندسة، بالإضافة إلى ملف PDF ثنائي الأبعاد يتضمن التفاوتات، ونقاط الإسناد، وتفاصيل الخيوط، وتشطيب السطح. لا يُحدد النموذج ثلاثي الأبعاد وحده التفاوتات، كما أن الرسم ثنائي الأبعاد وحده يجعلنا نخمن الهندسة. إذا قدمت كلا الملفين، فستتلقى عرض السعر خلال يوم عمل واحد.
اطلب عرض سعر
أرسل لنا رسم الجزء الذي يسبب لك المشكلة حاليًا - سواءً كان دعامة لا تستقر بشكل مسطح، أو صفيحة لا تتطابق ثقوبها، أو محولًا يُسرّب. سنحدد لك ما إذا كانت المشكلة في التصميم، أو في دقة التفاوتات، أو في المورد السابق، وسنقدم لك عرض سعر مناسب. خدماتنا في مجال تصنيع الألمنيوم باستخدام آلات CNC مصممة خصيصًا لمصنعي المعدات الذين يقيسون نجاحهم بالآلات المُجمّعة، لا بعدد الصناديق المُشحونة.