


Servizio di lavorazione CNC dell'alluminio | Componenti del telaio con tolleranza di ±0,005 mm
| Ciò che conserviamo | Perché un costruttore di attrezzature se ne preoccupa | |
|---|---|---|
| 1 | Tolleranza di posizionamento di ±0,005 mm | I componenti del telaio sono il punto di riferimento; pochi centesimi qui si traducono in una perdita di ripetibilità nella macchina finita. |
| 2 | Ra 0,4 sulle facce funzionali | Le guide di scorrimento, le superfici di tenuta e le facce visibili passano direttamente all'assemblaggio senza lucidatura secondaria. |
| 3 | Schemi di foratura multifaccia in un'unica configurazione | I fori della staffa e della piastra su entrambi i lati rimangono allineati senza bisogno di ricalibrare. |
| 4 | 6061-T6 e 7075-T6 | Le parti strutturali rimangono economiche nella lega 6061; le sezioni sottili e sottoposte a carichi elevati passano alla lega 7075. |
| 5 | Anodizzazione dura e conversione al cromato | Resistenza all'usura e alla corrosione per l'alluminio, con fori critici mascherati |
| 6 | Da 1 pezzo a 10.000 pezzi | Prototipo e produzione vengono eseguiti con gli stessi parametri di processo, senza necessità di riqualificazione in caso di aumento di scala. |
I componenti del telaio non sono decorativi: sono il punto di riferimento rispetto al quale viene misurato tutto il resto. Una staffa forata con un errore di 0,05 mm non si rompe da sola; l'errore si propaga alla guida lineare e la macchina perde ripetibilità dopo tre assemblaggi. Ecco perché questa pagina è strutturata attorno a due valori anziché a un elenco di componenti: ±0,005 mm sulla posizione e Ra 0,4 sulle superfici che contano. Tutto il resto – la scelta del materiale, la sequenza di impostazione, il modo in cui distendiamo le tensioni a una piastra prima della passata di finitura – esiste per proteggere questi due valori su larga scala.
Ciò che noi macchine
| Famiglia parziale | Caratteristiche visibili | Uso tipico | Ciò che controlliamo | |
|---|---|---|---|---|
| 1 | Anelli flangiati e sedi dei cuscinetti | Diametro esterno ampio e scalinato, interasse dei bulloni a 8 fori | Alloggiamenti per cuscinetti, supporti rotanti, giunti flangiati | Posizione del cerchio dei bulloni, perpendicolarità tra la faccia e il foro |
| 2 | Pulegge di distribuzione e ruote dentate | Denti esterni equidistanti, foro centrale, gradino frontale | Trasmissione di potenza, indicizzazione, tensionamento della cinghia | Profilo del dente, errore cumulativo di passo |
| 3 | Adattatori filettati e connettori a gradini | Filettatura esterna e interna, corpo a gradini | Montaggio del sensore, conversione pneumatica, riduzione delle dimensioni | Concentricità tra filettatura e foro, lunghezza utile della filettatura |
| 4 | Staffe di montaggio ad angolo retto | Forma a L, nervature di rinforzo, fori di montaggio multipli e fori svasati | Giunti del telaio, montaggio del modulo, staffe del sensore | Perpendicolarità delle due facce di riferimento, posizione del foro rispetto al riferimento |
| 5 | Boccole coniche e sedi coniche | Conicità esterna, foro, scanalatura frontale | Centratura e serraggio, accoppiamenti conici, sedi di saldatura | Coerenza dell'angolo di conicità, concentricità tra conicità e foro |
| 6 | Coperture a cupola e calotte sferiche | Forma emisferica, fascia di base, fase di sigillatura | Coperchi terminali, coperture di rifinitura, tappi di protezione | Profilo sferico, base piatta |
| 7 | Viti e prigionieri a testa esagonale | Incavo esagonale, filettatura completa o parziale, estremità smussata | Bloccaggio strutturale, fissaggio del modulo | Precisione della filettatura, perpendicolarità della superficie di appoggio della testa |
| 8 | Piastre di fissaggio perforate | Matrice densa di fori, fessura, profilo sagomato, svasature | Basi di fissaggio, piastre di montaggio dei moduli, piattaforme di ispezione | Posizione della matrice di fori, planarità della piastra, larghezza della fessura |
| 9 | Boccole a gradini e piccoli distanziali | Diametro esterno a due gradini, foro passante, estremità smussate | Posizione, guida, spaziatura assiale | Concentricità del passo, tolleranza di lunghezza |
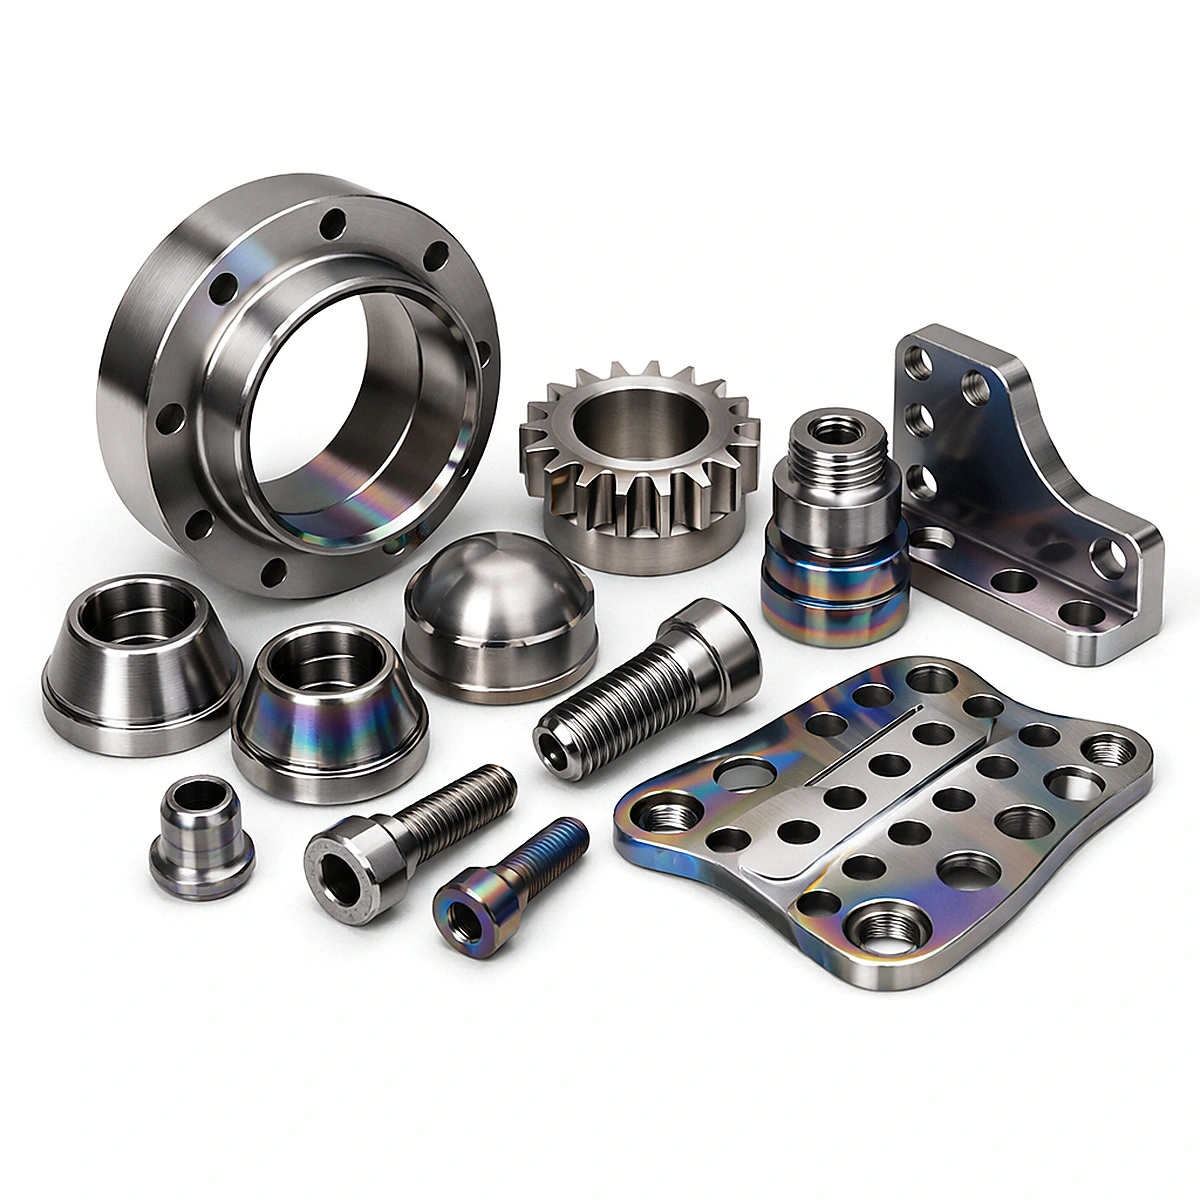
La serie di foto copre l'intera gamma di componenti che un costruttore di macchine ordina effettivamente: un anello flangiato con fori di fissaggio, una puleggia dentata, un adattatore filettato, una staffa a L con nervature di rinforzo, sedi coniche, un coperchio a cupola, viti a testa cilindrica con esagono incassato e una piastra di fissaggio perforata: nove famiglie di componenti, un unico fornitore. Questo è più importante di quanto sembri. Quando staffe, piastre e pulegge provengono tutte dallo stesso fornitore, i modelli di foratura vengono generati secondo la stessa convenzione di riferimento, quindi un sottoinsieme costruito con questi componenti si assembla con molti meno spessori. Si tratta di componenti in alluminio lavorati a CNC che tengono insieme una cella di automazione.
Capacità e specifiche
| Articolo | Intervallo tipico | Stretto (in fase di revisione) | Nota |
|---|---|---|---|
| Dimensione massima del componente | 800 × 600 × 250 mm | 1.200 × 800 × 300 mm | Dipende dalla corsa della macchina e dal sistema di fissaggio del pezzo |
| Tolleranza lineare | ±0,01 mm | ±0,005 mm | Terminare la fresatura con più capovolgimenti |
| Piattezza | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Fresatura o lappatura di finitura |
| Potenza del tubo | Ø0,05 mm | Ø0,02 mm | Perforazione multifacciale in un'unica configurazione |
| Rugosità superficiale Ra | 1,6 μm | 0,4 μm (0,2 μm di sovrapposizione) | Fresatura di finitura, taglio a disco, lappatura |
| Parete minima | 1,0 mm | 0,8 mm | Le pareti sottili richiedono dispositivi di fissaggio specifici e passaggi a gradini. |
| Fili | M2 – M30, metrico o imperiale | Filettature fresate, inserti filettati | Controllo del calibro passa/non passa al 100% |
| Buchi | Ø1 – Ø60 mm, rapporto profondità/diametro ≤ 5 | Fori profondi, a gradini e svasati | Alesatura per adattamenti |
| Finitura | Anodizzazione (trasparente, nera, dura), sabbiatura, cromatura, passivazione | Mascheratura locale, anodizzazione bicolore | I fori critici possono essere protetti |
| dimensione del lotto | 1 – 10.000 pezzi | — | Ordini prototipo da un pezzo |
| Tempi di consegna | Campione 7-10 giorni / Produzione 15-25 giorni | Spedizione rapida su richiesta | Confermato rispetto al programma |
Interpretate la differenza tra le due colonne come un costo. Passare da ±0,01 mm a ±0,005 mm su un componente del telaio di solito significa una passata di finitura aggiuntiva, un ribaltamento aggiuntivo e un controllo con CMM che prima non era necessario: è da qui che deriva il costo della lavorazione CNC per i componenti personalizzati, non dall'alluminio stesso. Il nostro consiglio alla maggior parte degli acquirenti è di contrassegnare solo le superfici di riferimento e i fori di accoppiamento a ±0,005 mm e di lasciare i fori di passaggio a ±0,05 mm. Un disegno in cui ogni dimensione ha la stessa tolleranza ristretta è un disegno che paga per una precisione che non viene mai utilizzata.
Materiali e finiture
| Materiale | Grado | Comportamento | Abiti | Finitura |
|---|---|---|---|---|
| Alluminio strutturale | 6061-T6 | Macchine efficienti, dimensionalmente stabili, buon rapporto qualità-prezzo | Staffe, piastre, anelli flangiati, pulegge | Anodizzazione trasparente o nera, anodizzazione dura, sabbiatura, cromatura |
| Alluminio ad alta resistenza | 7075-T6 | Resistenza quasi pari a quella dell'acciaio, elevata rigidità, taglio più lento | Staffe caricate, strutture a parete sottile | Anodizzazione dura, cromato |
| Alluminio a lavorabilità migliorata | 2011 / 2024 | Ottima lavorabilità, moderata resistenza alla corrosione. | Piccoli componenti di precisione, boccole, adattatori | Cromato, nichelatura |
| Acciaio inossidabile (opzionale) | 304 / 316L | Resistente alla corrosione, robusto, più lento da lavorare | Parti del telaio bagnate o lavabili | Passivazione, elettrolucidatura |
| Acciaio (opzionale) | 45# / S45C | Elevata rigidità a basso costo | Basi per carichi pesanti, piastre di fissaggio | Ossido nero, zincatura, nichelatura |
La scelta del materiale per un componente del telaio è una questione di rigidità, non di costi. La lega 6061-T6 è adatta alla maggior parte delle staffe e delle piastre; il 7075-T6 va utilizzato solo dove la sezione è sottile e il carico è reale, perché la sua lavorazione è più lenta e il sovrapprezzo non è trascurabile. L'anodizzazione è l'altra metà della storia, quella che gli acquirenti dimenticano: l'anodizzazione dura penetra nella superficie e la rimuove, quindi un foro che era di ±0,005 mm prima del bagno non lo sarà più dopo. Mascheriamo i fori e le filettature critiche e indichiamo il piano di mascheratura sul disegno prima della produzione, anziché scoprirlo in fase di assemblaggio.
Come vengono mantenuti ±0,005 mm e Ra 0,4
| Fare un passo | Scopo | Controllo chiave |
|---|---|---|
| 1 Segatura | Lasciare scorte sufficienti | 1,5–2 mm di margine nella direzione della distorsione |
| 2 Fresatura grossolana | Rimuovere la maggior parte del materiale | Lasciare 0,5 mm per la rifinitura, tagliare simmetricamente |
| 3. Alleviare lo stress | Rilascio di materiale e stress di lavorazione | Invecchiamento naturale o trattamento stabilizzante; obbligatorio sulle piastre |
| 4 Fresatura di finitura | Raggiungi la dimensione e Ra | Alta velocità del mandrino, bassa profondità di taglio, taglio a mosca per le superfici |
| 5 Realizzazione di fori | Mantenere la posizione | Foratura, alesatura e maschiatura su più facce in un'unica operazione. |
| 6. Lappatura/lucidatura (secondo necessità) | Scendi al di sotto di Ra 0,4 | Solo su determinate facce, non sull'intera parte |
| 7. Finitura | Resistenza all'usura e alla corrosione | Maschera i fori critici |
| 8 Ispezione | Verificare | Macchina di misura a coordinate (CMM) più profilometro più rapporto del primo articolo |
Chiunque può raggiungere una tolleranza di ±0,005 mm su un singolo pezzo. La difficoltà sta nel mantenerla entro i cinquecente, dopo che gli utensili si sono usurati e l'operatore ha cambiato turno. Ecco perché i nostri servizi di lavorazione CNC di precisione sono concepiti come una sequenza fissa piuttosto che come un insieme di competenze: la fase di distensione si colloca tra la sgrossatura e la finitura e non viene mai saltata su una piastra, la passata di finitura utilizza lo stesso percorso utensile e gli stessi parametri ad ogni lavorazione, e il programma CMM viene scritto a partire dallo schema di riferimento del disegno, anziché da quello che l'operatore trova più comodo. La ripetibilità è una proprietà del processo, non dell'operatore.
Controllo della distorsione su lastre e pareti sottili
| Fonte di distorsione | Come si manifesta | Contromisura |
|---|---|---|
| Stress residuo nelle scorte | La piastra si incurva dopo l'apertura della prima faccia | Riduzione delle tensioni tra la fase di sgrossatura e quella di finitura. |
| Rimozione di materiale pesante da un solo lato | La piastra si incurva verso il lato tagliato | Rimozione simmetrica, capovolgimenti alternati |
| Deformazione dell'utensile su pareti sottili | Spessore irregolare della parete, dimensioni fuori tolleranza | Passaggi a gradini, supporto aggiunto, profondità radiale ridotta |
| Tensione di serraggio | Ritorno elastico dopo lo sgancio | Mandrino a vuoto o morsetti a bassa sollecitazione, serraggio leggero |
| Taglio del calore | Espansione locale, dimensioni di deriva | Sistema di raffreddamento a flusso continuo, sgrossatura e finitura separate, officina a temperatura controllata |
Una piastra di 500 × 400 mm con una fitta foratura è la classica trappola della distorsione: se si rimuove il 40% del materiale da una faccia, la piastra si incurva e ogni foro praticato successivamente viene eseguito su una superficie deformata. Noi sgrossiamo entrambe le facce in passaggi alternati, eseguiamo la distensione e poi la finitura, e controlliamo la planarità sulla piastra di riscontro prima della foratura, non dopo. Se un progetto prevede una parete sottile accanto a una cavità profonda, aspettatevi una nota DFM che vi chieda se quella parete può essere di 1,5 mm invece di 1,0 mm; la risposta di solito determina se il pezzo è economicamente sostenibile.
Ispezione e tracciabilità
| Palcoscenico | Metodo | Produzione |
|---|---|---|
| Materiale in arrivo | Certificato di fabbrica, controllo spettrale a campione, spessore e planarità della lamiera | Certificato del materiale |
| Primo articolo | Report dimensionale completo del CMM, profilometro, calibri passa/non passa per filettature | Rapporto FAI |
| In corso | Pattugliamento delle dimensioni critiche, registrazioni della durata degli utensili | Registro di pattuglia |
| Finale | Controllo al 100% delle dimensioni critiche, delle sbavature e dell'aspetto. | verbale di ispezione |
| Spedizione | Campionamento, archivio fotografico, imballaggio secondo il tuo marchio di spedizione | Rapporto pre-spedizione |
I nostri servizi di lavorazione CNC di precisione si concludono con un report CMM, non con un controllo visivo. La tolleranza di posizione su una configurazione di fori viene verificata rispetto allo schema di riferimento indicato nel disegno, la planarità viene misurata su una piastra di granito e la rugosità Ra viene misurata con un profilometro anziché valutata a occhio nudo sotto una lampada. Se il vostro assieme presenta un'interfaccia di particolare importanza, comunicatecela: la aggiungeremo al report iniziale, in modo che il valore su cui potreste discutere in seguito sia già riportato su carta.
Applicazioni
| Industria | Parti tipiche | Ciò che conta |
|---|---|---|
| Automazione industriale | Piastre di montaggio per moduli, staffe per sensori, basi di fissaggio | Posizione del foro, planarità |
| Macchine utensili e telai | Anelli flangiati, piastre di fissaggio, sedi di regolazione | Rigidità, coerenza dei dati |
| Apparecchiature elettroniche e per semiconduttori | Piastre di base di precisione, pulegge di trasmissione, adattatori | Pulizia e finitura impeccabile |
| Attrezzature per imballaggio e logistica | Sedili guida, ruote tenditrici, staffe strutturali | Resistenza all'usura, uniformità del lotto |
| Ispezione e metrologia | Accessori per piattaforme ottiche, posizionamento dei sedili | Stabilità dimensionale e termica |
| Nuove apparecchiature energetiche | Attrezzature per moduli batteria, piastre di fissaggio per saldatura | Planarità, precisione della matrice di fori |
Come funziona un ordine personalizzato
| Fare un passo | Tu fornisci | Effettuiamo la consegna | Tempo |
|---|---|---|---|
| 1 Richiesta | Disegno 2D o 3D (STEP/IGES), materiale, quantità | Verifica di fattibilità del processo e idoneità della macchina | 1 giorno lavorativo |
| 2 Recensione DFM | Conferma del dato, tolleranza, finitura | Note sulla riduzione dei costi: allentare le tolleranze non critiche, unire le operazioni | 1-2 giorni lavorativi |
| 3 Citazioni | Dimensioni del lotto e tempi di consegna confermati. | Preventivo formale comprensivo dei costi di attrezzatura e mascheratura | 1 giorno lavorativo |
| 4 Campionamento | Ordine campione | Campione, rapporto FAI e certificato del materiale. | 7-10 giorni |
| 5 Produzione | Approvazione del campione | Lotto più rapporto di ispezione finale, imballato secondo il marchio di spedizione | 15–25 giorni |
I preventivi per i pezzi lavorati a CNC su misura vengono elaborati più rapidamente quando il disegno specifica il riferimento, l'interfaccia critica e la finitura su facce specifiche, anziché a livello globale. Essendo un'azienda specializzata nella lavorazione CNC di pezzi su misura, che produce sia prototipi che lotti di produzione, utilizziamo lo stesso programma e la stessa attrezzatura sia per il campione che per il lotto, in modo che l'approvazione del campione sia predittiva del lotto stesso, evitando così di dover avviare una seconda fase di sviluppo.
Imballaggio, tempi di consegna e spedizione
| Articolo | Dettaglio |
|---|---|
| MOQ | Ordini di campioni a partire da 1 pezzo; per ordini di 100 pezzi o più, il prezzo è più conveniente. |
| Campionamento | 7-10 giorni lavorativi, incluso il rapporto FAI |
| Produzione | 15-25 giorni lavorativi, a seconda della finitura e della quantità |
| Imballaggio | Confezionati singolarmente in sacchetti, con strati separati da divisori; serigrafia con il vostro marchio di spedizione. |
| Protezione | Pellicola protettiva sulle superfici finite; le parti anodizzate sono tenute lontane da contatti duri |
| Spedizione | Spedizione tramite corriere, aereo o marittimo, a seconda del peso e dell'urgenza. |
FAQ
Una tolleranza di ±0,005 mm è realistica per un pezzo di queste dimensioni, o si tratta di un valore di catalogo? È realistica per le caratteristiche contrassegnate come riferimenti e fori di accoppiamento, su pezzi fino a circa 400 mm, in un'officina a temperatura controllata. Non è realistica su una piastra di 1200 mm in ogni dimensione: la sola dilatazione termica sposta l'alluminio di circa 0,023 mm per metro per °C. Un buon disegno indica dove è necessaria una tolleranza ristretta e lascia il resto più flessibile.
È possibile mantenere una rugosità superficiale Ra 0,4 su una grande superficie fresata? Sì, con una passata di fresatura a disco o una successiva lappatura, ma ottenere una Ra 0,4 su un'intera superficie di 500 × 400 mm è una questione di costi, non di limiti di capacità. La maggior parte dei componenti del telaio necessita di una Ra 0,4 solo su una superficie di tenuta o di scorrimento, in genere il 10-20% della superficie. Specificatela lì e risparmiate sul resto.
L'anodizzazione modifica le dimensioni? Sì. L'anodizzazione dura agisce sia all'interno che all'esterno della superficie, quindi un foro può restringersi di qualche centesimo di millimetro. Mascheriamo i fori e le filettature critiche e, se l'accoppiamento è stretto, chiediamo se il pezzo debba essere lavorato con dimensioni inferiori prima del bagno di anodizzazione. Questa decisione viene presa in fase di preventivo, non dopo la placcatura.
Realizzate componenti per telai unici o solo in serie? Anche un singolo pezzo va bene, e la maggior parte dei progetti di componenti per telai inizia così: un prototipo di staffa, poi una piastra di fissaggio, e infine una piccola serie. Il problema è che, nel caso di un singolo pezzo, il prezzo unitario è dominato dalla programmazione e dall'allestimento, quindi una singola staffa può costare più di dieci staffe identiche. Se conoscete la quantità finale, comunicatecelo in fase di preventivo; questo influisce sul modo in cui realizziamo l'attrezzatura.
Cosa incide realmente sul prezzo del mio componente personalizzato? In ordine: classe di tolleranza, finitura superficiale, volume di materiale asportato e costo del materiale. Un componente con tre tolleranze ristrette e Ra 0,4 su due facce è solitamente più economico dello stesso componente con ogni dimensione a ±0,005 mm, anche se sulla carta sembra più complesso. Inviaci il disegno e ti mostreremo quali voci di lavorazione incidono maggiormente sul prezzo.
Di quali file avete bisogno? Un file STEP o IGES per la geometria, più un PDF 2D contenente tolleranze, riferimenti, indicazioni delle filettature e finitura superficiale. Un modello 3D da solo non definisce le tolleranze, e un disegno 2D da solo ci permette di ipotizzare la geometria. Inviateci entrambi e il preventivo arriverà entro un giorno lavorativo.
Richiedi un preventivo
Inviateci il disegno del componente che vi sta creando problemi: la staffa che non aderisce perfettamente, la piastra i cui fori non si allineano, l'adattatore che perde. Vi diremo se il problema risiede nel progetto, nelle tolleranze specificate o nel fornitore precedente e vi forniremo un preventivo di conseguenza. I nostri servizi di lavorazione CNC dell'alluminio sono pensati per i costruttori di macchinari che misurano il successo in base alle macchine assemblate, non in base ai pacchi spediti.