


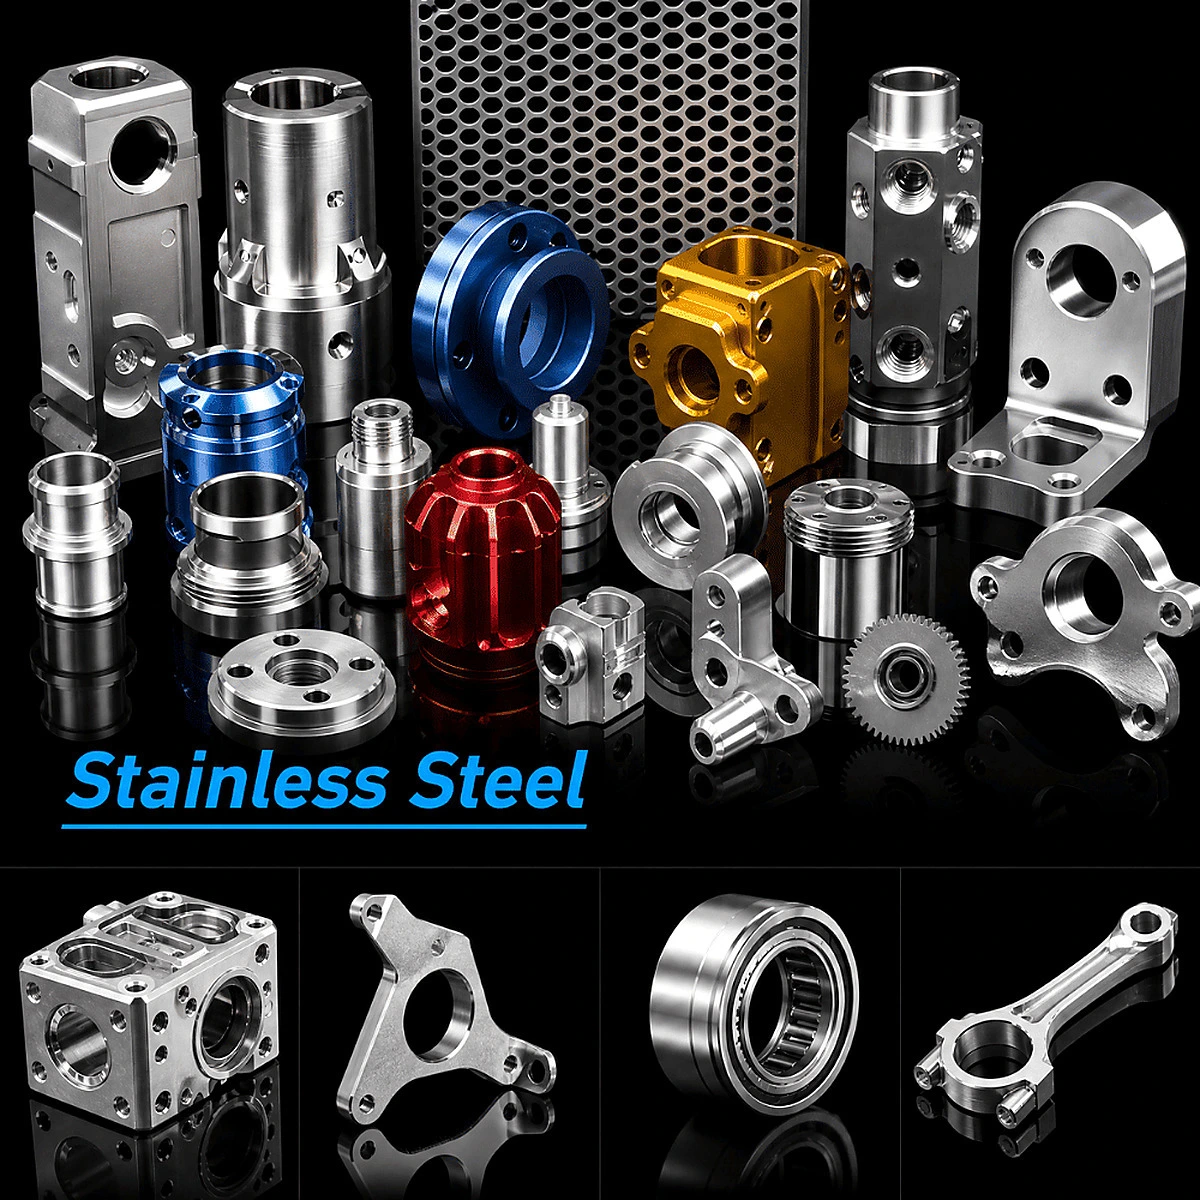
Lavorazione CNC dell'acciaio inossidabile | Componenti di precisione personalizzati
| Cosa facciamo | Cosa significa per te | |
|---|---|---|
| 1 | Il percorso di processo è definito in base alla qualità, non al prezzo. | L'acciaio inossidabile 304 e il 316L si tagliano in modo diverso; farli funzionare entrambi con gli stessi parametri garantisce che uno dei due fallirà. |
| 2 | L'indurimento da lavoro viene tenuto sotto controllo. | La superficie si indurisce al passaggio dell'utensile, quindi la strategia di passaggio determina la stabilità dimensionale. |
| 3 | Utensili e liquido di raffreddamento specifici per l'acciaio inossidabile | Galleggianti in acciaio inox; gli inserti per uso generale non possono mantenere Ra 0,8 in modo ripetibile |
| 4 | Passivazione ed elettrolucidatura | Ripristina lo strato di ossido di cromo che la lavorazione disturba |
| 5 | Controllo della contaminazione da ferro libero | Condividere una linea con l'acciaio al carbonio implica l'inserimento di ferro che arrugginisce mesi dopo |
| 6 | Certificati di fabbrica più CMM | I clienti del settore medico e alimentare necessitano di tracciabilità, non di garanzie. |
L'acciaio inossidabile non è "alluminio più duro". Si indurisce per deformazione plastica durante la lavorazione, quindi una seconda passata leggera su una superficie già tagliata può risultare più dura della prima; si usura e si accumula sul tagliente; e conduce male il calore, quindi il calore rimane sulla punta invece di essere espulso con il truciolo. Questi tre fattori determinano il percorso utensile, il liquido di raffreddamento e il numero di passate: ecco perché un preventivo per l'acciaio inossidabile che corrisponde a un preventivo per l'alluminio è solitamente un preventivo fatto senza un'attenta valutazione.
Ciò che noi macchine
| Famiglia parziale | Caratteristiche visibili | Uso tipico | Ciò che controlliamo | |
|---|---|---|---|---|
| 1 | Corpi valvola e blocchi collettori | Forma quadrata del billetta, fori trasversali, porte filettate multiple, fori di montaggio | Controllo dei fluidi, distributori, blocchi integrati | Precisione dell'intersezione, superfici di tenuta delle porte |
| 2 | Alloggiamenti e manicotti cilindrici | Diametro esterno e foro, finestre fresate, gradino sulla faccia terminale | Alloggiamenti per sensori, carter per pompe, manicotti protettivi | Distorsione della parete sottile, concentricità tra finestra e foro |
| 3 | Blocchi connettori multiporta | Porte filettate su più lati, connessioni interne | Distribuzione di aria e fluidi | Angolo di apertura tra le facce, spazio di passaggio interno |
| 4 | parentesi ad angolo retto | Forma a L, combinazione di fori grandi e piccoli, transizione sfumata | Collegamento strutturale, montaggio delle apparecchiature | Perpendicolarità delle due facce di riferimento, posizione del foro |
| 5 | Boccole e manicotti a gradini | Diametro esterno a due gradini, foro passante, estremità smussate | Indossare boccole, manicotti di posizionamento | Uniformità della parete, concentricità tra foro e diametro esterno |
| 6 | Dischi flangiati | Cerchio di bulloni da 4–6 fori, foro centrale, superficie di tenuta | Raccordi per tubi, giunti a tenuta superficiale | Planarità della superficie, posizione del cerchio dei bulloni |
| 7 | Manopole zigrinate | Zigrinatura dritta o a diamante, filettatura interna, gradino | Regolazione, bloccaggio | Consistenza della zigrinatura, concentricità della filettatura |
| 8 | Bilancieri e leve | Fori su entrambe le estremità, tasca per ridurre il peso, profilo asimmetrico | Trasmissione, cerniera | Distanza tra i centri, perpendicolarità tra foro e superficie |
| 9 | Pignoni e dischi dentati | Spaziatura uniforme dei denti, foro centrale, fori di alleggerimento | Trasmissione, indicizzazione | Profilo del dente, errore cumulativo di passo |
La maggior parte dei componenti in acciaio inossidabile lavorati a macchina presentati in questa pagina si rompe in corrispondenza di una porta o di un foro, non all'esterno. Un blocco collettore forato trasversalmente perde perché due fori non si intersecano in modo netto; un alloggiamento a parete sottile si deforma perché la finestra è stata realizzata prima che il foro fosse completato; una boccola si blocca perché la parete non era uniforme. Ecco perché il processo di lavorazione è più importante della macchina: la sequenza determina se il pezzo mantiene la sua forma dopo l'ultima lavorazione.
Selezione del grado
| Grado | resistenza alla corrosione | lavorabilità | Forza | Uso tipico | Nota di lavorazione |
|---|---|---|---|---|---|
| 303 | Moderare | Migliore (taglio senza aggiunta di zolfo) | Mezzo | Alberi, perni, raccordi, parti di volume | Contiene zolfo; non adatto a corrosione aggressiva o strutture saldate. |
| 304 | Bene | Moderato, incline a irritare | Mezzo | Attrezzature alimentari, prodotti chimici, struttura generale | Bassa velocità e elevata profondità di taglio per rimanere sotto la pelle indurita |
| 316L | Eccellente (molibdeno) | Da moderato a scarso, più gommoso | Mezzo | Medico, marino, farmaceutico, alimentare | Bordi taglienti e refrigerante ad alta pressione sono obbligatori |
| 17-4PH | Bene | Povero | Elevata resistenza all'invecchiamento | Alberi delle pompe, steli delle valvole, settore aerospaziale | Macchina nello stato trattato con soluzione, quindi età |
| 440C | Moderare | Povero (ad alto contenuto di carbonio) | Molto alto, induribile | Cuscinetti, lame, parti soggette ad usura | Ricotto a macchina; dopo la tempra solo rettifica |
| 430F | Bene | Buono (ferritico a taglio libero) | Medio-basso | Elettrodomestici, parti di finitura | Non adatto per parti sottoposte a pressione mediante saldatura. |
La scelta del grado di acciaio inossidabile è solitamente determinata dal mezzo di utilizzo, non dal disegno. Se il componente entra in contatto con acqua di mare, cloruri o agenti chimici per la pulizia CIP, il 316L è il minimo indispensabile, mentre il 304 rappresenta una potenziale garanzia contro la corrosione. Se si tratta di un componente soggetto ad usura, il 17-4PH, allo stato trattato in soluzione, si lavora in modo soddisfacente e si indurisce successivamente; la lavorazione allo stato indurito è di un ordine di grandezza più lenta e dovrebbe essere evitata in fase di progettazione. Il 303 è la scelta più sensata per i componenti prodotti in grandi volumi che non vengono mai a contatto con i cloruri: si lavora due volte più velocemente del 316L e pagare per il 316L "per sicurezza" significa pagare per una resistenza alla corrosione che il componente non sfrutterà mai. La stessa logica si applica ai componenti in acciaio inossidabile personalizzati: il grado corretto più economico è preferibile a quello più costoso ma apparentemente sicuro.
Dove l'acciaio inossidabile si ribella
| Difficoltà | Meccanismo | Conseguenza | La nostra contromisura |
|---|---|---|---|
| Indurimento del lavoro | La deformazione plastica indurisce la superficie di taglio | Ad ogni passaggio si taglia materiale più duro, le dimensioni si modificano, i bordi si scheggiano | Alimentazione costante, nessuna sosta in superficie, passaggi a gradini che tagliano sempre |
| bordo costruito | Il materiale si salda a freddo all'inserto | Superficie lacerata, Ra si deteriora | Bordi taglienti, refrigerante ad alta pressione, inserti rivestiti |
| Scarsa conduzione del calore | Il calore si concentra sulla punta | Durata ridotta dell'utensile, distorsione termica | Inondazione di refrigerante, velocità di taglio inferiore, avanzamento maggiore |
| Patatine fritte filamentose | Il materiale resistente non romperà il chip | Graffi sulle superfici finite | Geometria del rompitruciolo, rotture del truciolo programmate, refrigerante ad alta pressione |
| Deformazione della parete sottile | La forza radiale spinge via il muro | Parete irregolare, scarsa rotondità | Taglio segmentato, supporto interno, finitura della parete per ultima |
L'errore più costoso nella lavorazione dell'acciaio inossidabile 304 è quello di un programmatore che "va piano" con passate leggere. Passate leggere su una superficie indurita non rimuovono lo strato indurito, ma vi scorrono sopra, e la passata successiva taglia la crosta indurita invece del metallo base. La regola controintuitiva è l'opposto di quella per l'alluminio: mantenere l'avanzamento elevato, mantenere l'utensile impegnato e non permettere mai che l'inserto sfreghi. Quando un cliente ci dice che l'officina precedente "continuava a rompere gli utensili sull'acciaio inossidabile", questa è quasi sempre la ragione.
Capacità e specifiche
| Articolo | Intervallo tipico | Stretto (in fase di revisione) | Nota |
|---|---|---|---|
| Dimensione massima del componente | 500 × 400 × 300 mm | 700 × 500 × 400 mm | Dipende dalla forma del pezzo e dal sistema di fissaggio. |
| Tolleranza lineare | ±0,02 mm | ±0,01 mm | Terminare la fresatura o la tornitura con più capovolgimenti. |
| Rotondità / concentricità | 0,015 mm | 0,008 mm | Una posizione di impostazione o mandrino |
| Potenza del tubo | Ø0,05 mm | Ø0,02 mm | Schemi di foratura multifaccia in un'unica configurazione |
| Rugosità superficiale Ra | 1,6 μm | 0,8 μm (0,4 μm localmente) | Fresatura finale, tornitura, lappatura |
| Parete minima | 1,0 mm | 0,6 mm | Le pareti sottili necessitano di supporto interno o di riempimento |
| Fili | M2 – M30, interno ed esterno | Filettature per tubi, filettature fresate | Controllo del calibro passa/non passa al 100% |
| Foro minimo | Ø1,0 mm | Ø0,6 mm | Un rapporto profondità/diametro superiore a 5 richiede una foratura a gradini. |
| Copertura dei processi | Fresatura, tornitura, lavorazioni multiasse, foratura e maschiatura | Turn-mill | La fresatura CNC dell'acciaio inossidabile è un'operazione fondamentale |
| Finitura | Passivazione, elettrolucidatura, sabbiatura, nichelatura | Mascheratura locale, bicolore | Componenti medicali conformi agli standard del cliente. |
| dimensione del lotto | 1 – 5.000 pezzi | — | Ordini campione da un pezzo |
| Tempi di consegna | Campione 7-10 giorni / Produzione 15-20 giorni | Spedizione rapida su richiesta | Confermato rispetto al programma |
I parametri più importanti per la fresatura CNC dell'acciaio inossidabile sono due: spessore minimo della parete e spessore minimo del foro. Le pareti sottili dell'acciaio inossidabile si flettono anziché piegarsi, quindi il pezzo appare corretto sulla macchina e ritorna alla posizione originale quando viene rilasciato. I fori piccoli e profondi nell'acciaio inossidabile 316L si induriscono in corrispondenza della punta della punta, quindi un ciclo di fresatura intermittente che funziona sull'alluminio brucerà una punta sull'acciaio inossidabile. Entrambi i parametri vengono definiti in fase di preventivo: vi informeremo se il progetto richiede una caratteristica che possiamo realizzare solo aggiungendo una fase di lavorazione.
Passivazione e finitura
| Processo | Scopo | Gradi applicabili | Effetto sulle dimensioni | Nota |
|---|---|---|---|---|
| Passazione | Rimuove il ferro libero, ripristina lo strato di ossido di cromo | 303 / 304 / 316L / 17-4PH | In sostanza nessuno | Conforme alla norma ASTM A967 o allo standard del cliente. |
| Elettrolucidatura | Abbassa il valore Ra, migliora la pulizia | 304 / 316L | Rimuove 0,005–0,02 mm | Medico, farmaceutico, UHV |
| sabbiatura con microsfere | Finitura opaca uniforme, elimina i segni degli utensili. | Tutto | Minimo | Riduce leggermente la resistenza alla corrosione; ripassivare dopo |
| Nichel chimico | Resistenza all'usura, copertura uniforme | Acciaio inossidabile (opzionale) | Aggiunge 0,005–0,025 mm | Filettature e adattamenti delle maschere |
| Anodizzazione | Non applicabile all'acciaio inossidabile | Solo alluminio | — | Le parti colorate nella foto sono in alluminio anodizzato |
La passivazione è la fase che gli acquirenti più spesso omettono e di cui spesso si pentono. La lavorazione meccanica incorpora il ferro libero proveniente dagli utensili nella superficie; questo è invisibile ed è proprio nel punto in cui inizia la corrosione per vaiolatura sei mesi dopo in un ambiente marino o CIP. Per la passivazione dei componenti in acciaio inossidabile lavoriamo secondo la norma ASTM A967 e indichiamo il metodo di prova sul certificato, perché "abbiamo immerso il componente in acido" non è una specifica. Se il vostro componente è destinato a una camera bianca o a una linea farmaceutica, l'elettrolucidatura fa più della semplice passivazione: rimuove lo strato alterato oltre al ferro libero.
Controllo della contaminazione
| Rischio | Fonte | Conseguenza | Controllare |
|---|---|---|---|
| Ferro libero incorporato | Mole abrasive, spazzole metalliche, banchi condivisi con acciaio al carbonio | Punti di corrosione e macchie di ruggine | Utensili e area dedicati in acciaio inossidabile |
| Materiale misto | Gli acciai 304 e 316L sembrano identici | Resistenza alla corrosione inferiore alle specifiche | Selezione spettroscopica in entrata merci più marcatura dei lotti |
| Passaggio del liquido di raffreddamento | Liquido refrigerante condiviso con l'acciaio al carbonio | Proliferazione batterica, colorazione della superficie | Pozzetti separati o cambio completo |
| Contaminazione degli imballaggi | Pallet di legno, cartoni semplici | Colorazione causata dall'umidità | Carta VCI, essiccante, confezionamento individuale |
Due componenti in acciaio inossidabile possono sembrare identici e comportarsi in modo completamente diverso, motivo per cui controlliamo spettroscopicamente le barre in entrata anziché affidarci all'etichetta. L'altro aspetto fondamentale è l'igiene degli utensili: una spazzola metallica che ha toccato l'acciaio al carbonio lascerà residui di ferro sulla superficie di un acciaio inossidabile 316L, e nessun processo di passivazione sarà in grado di eliminarli completamente. Per i componenti in acciaio inossidabile per uso alimentare, questo non è un problema estetico, ma la differenza tra superare un controllo igienico e non superarlo.
Ispezione e tracciabilità
| Palcoscenico | Metodo | Produzione |
|---|---|---|
| Materiale in arrivo | Certificato di fabbrica più selezione spettroscopica (304 vs 316L) | Certificato del materiale e registro di smistamento |
| Primo articolo | Rapporto CMM completo, controllo del profilo, calibri passa/non passa per filettature | Rapporto FAI |
| In corso | Pattugliamento delle dimensioni critiche, registrazioni della durata degli utensili | Registro di pattuglia |
| Superficie | Profilometro, test visivo post-passivazione o test del punto blu a seconda delle necessità | Record di arrivo |
| Finale | Controllo al 100% delle dimensioni critiche, delle sbavature e dell'aspetto. | verbale di ispezione |
| Spedizione | Campionamento, archivio fotografico, imballaggio antiruggine | Rapporto pre-spedizione |
Per l'acciaio inossidabile aggiungiamo due controlli che l'alluminio non richiede mai: la verifica del grado sulla barra in entrata e un controllo post-passivazione quando lo standard del cliente lo prevede. Tutto il resto segue la stessa disciplina: CMM per posizione e profilo, profilometro per le superfici di tenuta, controllo passa/non passa su ogni filettatura. Il punto non è la burocrazia; è che quando un componente si guasta sul campo, il certificato indica da quale colata di materiale proviene.
Applicazioni
| Industria | Parti tipiche | Ciò che conta |
|---|---|---|
| Attrezzature per alimenti e bevande | Corpi valvola, raccordi, parti di riempimento, piastre filtranti | Materiale per uso alimentare, passivazione, senza fessure |
| Dispositivi medici | Impugnature degli strumenti, alloggiamenti, connettori, utensili di inserimento | Elettrolucidatura, pulizia, tracciabilità |
| settore navale e cantieristica | Accessori per ponti, alloggiamenti per pompe, connettori | Acciaio inossidabile 316L, resistente alla corrosione per vaiolatura. |
| Chimica e farmaceutica | Blocchi valvole, raccordi per tubazioni, accessori per reattori | Grado di resistenza alla corrosione, compatibilità CIP |
| Semiconduttori e vuoto | Parti della camera, flange, raccordi del gas | Bassa emissione di gas, elettrolucidatura, imballaggio pulito |
| industriale generale | Staffe, boccole, leve | Resistenza, tempi di consegna, costi |
Come funziona un ordine personalizzato
| Fare un passo | Tu fornisci | Effettuiamo la consegna | Tempo |
|---|---|---|---|
| 1 Richiesta | Disegno 2D/3D, grado, quantità, requisiti di superficie | Valutazione della fattibilità e del processo | 1 giorno lavorativo |
| 2 Recensione DFM | Conferma del dato, della tolleranza e dello standard di passivazione | Note sulla riduzione dei costi: cambio di grado, allentamento delle tolleranze non critiche | 1-2 giorni lavorativi |
| 3 Citazioni | Lotto e tempi di consegna confermati. | Preventivo formale comprensivo di finitura e ispezione | 1 giorno lavorativo |
| 4 Campionamento | Ordine campione | Campione più FAI e certificato del materiale | 7-10 giorni |
| 5 Produzione | Approvazione del campione | Lotto, ispezione finale, imballaggio antiruggine | 15–20 giorni |
Quando si inviano componenti in acciaio inossidabile personalizzati per un preventivo, i due elementi che incidono maggiormente sul prezzo sono il grado e la finitura superficiale. "316L, passivato secondo ASTM A967" e "acciaio inossidabile, si prega di specificare la finitura" non sono la stessa cosa: il secondo ordine genera delle domande, e sono proprio queste domande a determinare il prezzo. Se il componente è destinato a una linea di produzione regolamentata, è fondamentale specificare lo standard in fase di richiesta di preventivo; richiedere un documento di qualificazione a posteriori, dopo la produzione dei componenti, è la procedura più lenta.
FAQ
Perché la lavorazione dell'acciaio inossidabile è più costosa di quella dell'alluminio? Per tre motivi: la velocità di taglio è circa un terzo o la metà di quella dell'alluminio, gli utensili si usurano più rapidamente perché il materiale si indurisce e si grippa, e di solito è necessario un processo successivo come la passivazione. Il costo del materiale rappresenta solo una piccola parte della differenza. Se un preventivo per l'acciaio inossidabile corrisponde esattamente a un preventivo per l'alluminio, chiedete cosa è stato omesso.
304 o 316L: posso usare semplicemente il 304 per risparmiare? Se il pezzo non entra mai in contatto con cloruri, acqua di mare o detergenti aggressivi, il 304 è solitamente la scelta corretta e il 303 potrebbe essere persino migliore per volumi elevati. In caso contrario, il 304 si corroderà e il risparmio si trasformerà in una richiesta di garanzia. Inviate informazioni sul tipo di materiale e sul regime di pulizia, non solo il disegno; queste informazioni sono più importanti della geometria per determinare la qualità dell'acciaio.
La passivazione modificherà le dimensioni? No, la passivazione rimuove il ferro libero dalla superficie, non il metallo. L'elettrolucidatura, invece, rimuove materiale, in genere da 0,005 a 0,02 mm per superficie, quindi fori e filettature strette necessitano di mascheratura o di un margine di pre-lucidatura. Decidiamo in fase di preventivo, non dopo che i pezzi sono usciti dalla vasca.
È possibile lavorare l'acciaio 17-4PH dopo il trattamento termico? Sì, ma è un processo lento e costoso. La soluzione più pratica è quella di lavorare l'acciaio allo stato trattato in soluzione (circa 30 HRC) e poi sottoporlo a invecchiamento; il ritiro dovuto all'invecchiamento è prevedibile e può essere compensato in fase di programmazione. Se il disegno specifica la durezza finale, comunicatecelo: la lavorazione dell'acciaio 17-4PH temprato ha una struttura di costi completamente diversa.
I componenti colorati nella foto sono disponibili anche in acciaio inossidabile? No. I componenti blu, oro e rossi sono in alluminio anodizzato: l'anodizzazione è un processo che si applica all'alluminio e non all'acciaio inossidabile. Sono mostrati perché lo stesso reparto gestisce entrambe le linee di produzione. Se si desidera un componente in acciaio inossidabile colorato, le opzioni disponibili sono verniciatura, rivestimento PVD o nichelatura, ognuna con una diversa resistenza all'usura.
Di cosa hai bisogno per un preventivo per un componente in acciaio inossidabile? Un disegno con grado, tolleranza, finitura superficiale e standard di passivazione o pulizia, oltre alla quantità e all'indicazione se il componente è destinato a un settore regolamentato. Un modello 3D da solo non è sufficiente perché non include le tolleranze. Invia entrambi e il preventivo verrà solitamente fornito entro un giorno lavorativo.
Richiedi un preventivo
Inviate il disegno con la classificazione specificata. Se la classificazione non è ancora definita, indicate il materiale con cui il pezzo verrà a contatto e i prodotti chimici per la pulizia a cui sarà esposto: vi diremo quale acciaio inossidabile è effettivamente in grado di resistere a tali condizioni e quale viene specificato solo per abitudine. Il nostro servizio di lavorazione CNC dell'acciaio inossidabile si basa sul comportamento del materiale, perché sull'acciaio inossidabile il processo di lavorazione determina il risultato finale molto più della macchina stessa.