


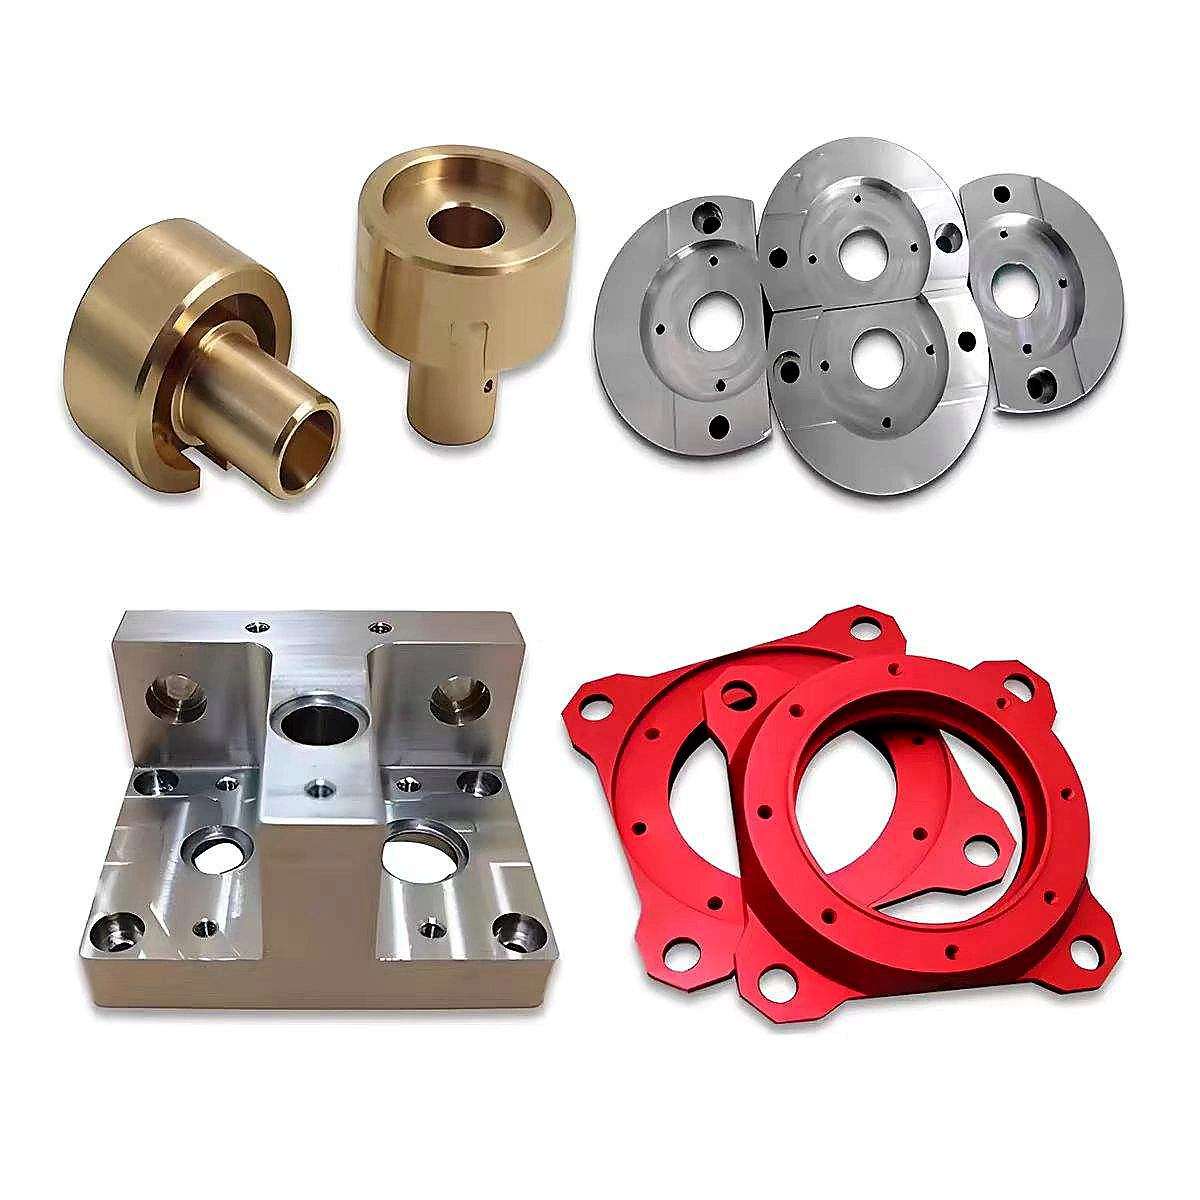
Servizio di lavorazione CNC a 5 assi | Ricambi per macchine in alluminio
| Cosa facciamo | Cosa significa quando la linea è interrotta | |
|---|---|---|
| 1 | Lavorazione simultanea a cinque assi | Sottosquadri, angoli composti e tasche sagomate senza cinque riposizionamenti, in modo che l'errore non si accumuli |
| 2 | Copia da un esempio | I pezzi fuori produzione, importati o non documentati vengono misurati e rifatti invece di aspettare l'OEM |
| 3 | Corsia di emergenza monoblocco | È possibile inserire nel programma una singola parte o alcune decine di elementi, dando priorità in base al costo dei tempi di inattività. |
| 4 | Consigli sulla sostituzione dei materiali | Quando il 7075 non è disponibile, si ottiene un confronto reale, non una sostituzione silenziosa. |
| 5 | Economia delle piccole produzioni | Da 1 a 5.000 pezzi nello stesso programma; i pezzi di ricambio non necessitano mai di uno stampo. |
| 6 | Rapporti tracciabili | Certificato FAI più materiale, quindi un pezzo di ricambio può ancora essere inserito nel fascicolo di manutenzione della macchina. |
Un pezzo di ricambio viene acquistato sotto pressione. La macchina è ferma, il produttore stima dodici settimane di tempo e il disegno potrebbe non esistere affatto. Questa pagina è pensata proprio per questo tipo di transazione: non per un acquisto da catalogo, ma per una flangia rotta, una bobina graffiata, una girante incrinata che deve essere sostituita prima che la linea possa ripartire. La capacità a cinque assi è importante in questo caso per un motivo specifico: la maggior parte di questi pezzi presenta sottosquadri, porte ad angolo composto o cavità sagomate che una macchina a tre assi non può raggiungere senza quattro o cinque riposizionamenti, e ogni riposizionamento rappresenta un'ulteriore possibilità di perdere la relazione tra un foro e la superficie contro cui deve aderire.
Ciò che produciamo
| Famiglia parziale | Caratteristiche visibili | Uso tipico | Ciò che controlliamo | |
|---|---|---|---|---|
| 1 | Dischi flangiati e piastre di montaggio | Cerchio di bulloni da 4-8 fori, foro centrale, sporgenza a gradini, svasature | Giunti, sedi di montaggio, giunti a tenuta frontale | Posizione del cerchio dei bulloni, perpendicolarità tra la faccia e il foro |
| 2 | Bobine filettate e steli delle valvole | Filettatura esterna su entrambe le estremità, spalla centrale, passaggi multipli | Valvole direzionali, aste di regolazione, alberi di tensione | Concentricità tra filettatura e perno, eccentricità della spalla |
| 3 | Blocchi valvole e collettori | Fori trasversali, fori intersecanti, porte filettate, fessura di montaggio | Collettori idraulici e pneumatici, distributori | Precisione dell'intersezione, posizione della porta e superficie di tenuta |
| 4 | Anelli di ritegno con filettatura interna | Filettatura interna di grandi dimensioni, scanalatura frontale, diametro esterno liscio o zigrinato | Ritenzione del cuscinetto, anelli di ritegno della lente, premistoppa | diametro del passo della filettatura, perpendicolarità tra la faccia della filettatura |
| 5 | Manopole di regolazione zigrinate | Zigrinatura dritta o a diamante, foro centrale filettato, foro di bloccaggio laterale | Meccanismi di regolazione manuale e di messa a punto fine | OD zigrinatura, concentricità da filetto a zigrinatura |
| 6 | Leve a camme | Testa bombata o a disco, scanalatura fresata, perno eccentrico | Meccanismi di bloccaggio, maniglie a cambio rapido | Larghezza della fessura e planarità del fondo della fessura, angolo tra perno e fessura. |
| 7 | Giranti e rotori | Lame radiali, passaggi sagomati, foro centrale | Pompe, soffianti, miscelatori | Profilo della lama e indicizzazione, simmetria prima del bilanciamento |
| 8 | Gabbie per perni e anelli di posizionamento | Raggi, fori per perni, foro a gradini | Ritenzione dei cuscinetti, distanziali di posizionamento | Posizione del foro, simmetria dei raggi |
| 9 | Tappi terminali e tappi filettati | Filettatura esterna, scanalatura per O-ring, testa esagonale o quadrata | Tenuta delle porte, tenuta della superficie terminale | Larghezza e diametro della scanalatura, concentricità della filettatura |
Le nove famiglie di componenti presenti in questa pagina sono le più comuni in caso di guasto: flangia con cerchio di bulloni, spola filettata, blocco valvole con fori trasversali, anello di ritegno filettato internamente, regolatore zigrinato, leva a camme, girante, gabbia per perni e tappo filettato. Si tratta di componenti in alluminio fresato che presentano una superficie di tenuta, un foro di centraggio o una filettatura: ecco perché si rompono e perché la sostituzione deve essere effettuata con precisione, non con una stima. Se potete fotografare il componente rotto accanto a un calibro, di solito possiamo fornirvi un preventivo in giornata.
Cinque assi contro tre assi
| Caratteristica | Approccio a tre assi | Approccio a cinque assi | Differenza |
|---|---|---|---|
| Scollatura o tasca laterale | Capovolgi il pezzo o cambia il design | Inclinare l'utensile in una configurazione | Struttura mantenuta, operazioni non aggiunte |
| Porta ad angolo composto | Riposizionamento multiplo, angolo mantenuto dal dispositivo | L'asse dell'utensile segue il programma | L'errore angolare si sposta dal dispositivo di fissaggio alla macchina. |
| Cavità profonda e sagomata | L'utensile lungo si flette, lasciando segni visibili. | Utensile corto con inclinazione, taglio laterale | Ra più stabile, meno lucidatura manuale |
| Caratteristiche a cinque lati | 4–5 configurazioni | 1–2 configurazioni | L'errore di posizione non si accumula più per ogni impostazione |
| Lame sottili | Chiacchiere e distorsioni | Taglio laterale con forza di taglio inferiore | Spessore della lama più uniforme |
La fresatura a cinque assi non è automaticamente migliore: lo è quando il pezzo presenta caratteristiche che una macchina a tre assi non può raggiungere senza riposizionamento. Per una semplice flangia con fori per bulloni, una macchina a tre assi è più veloce ed economica, e lo diciamo apertamente. Il sovrapprezzo per la fresatura CNC a 5 assi si ripaga solo su pezzi con sottosquadri, fori ad angolo composto, tasche sagomate o caratteristiche a cinque lati, perché è in questi casi che l'errore di riposizionamento scompare. Se il vostro pezzo è piatto e forato, non acquistate tempo di lavorazione a cinque assi.
Capacità e specifiche
| Articolo | Intervallo tipico | Stretto (in fase di revisione) | Nota |
|---|---|---|---|
| Dimensione massima del componente | 600 × 500 × 400 mm | 800 × 600 × 500 mm | I limiti del perno dipendono dalla forma del pezzo |
| Tolleranza di posizione | ±0,02 mm | ±0,01 mm | Lavorazione multifacciale in un'unica configurazione |
| Tolleranza del profilo | 0,05 mm | 0,02 mm | Parti sagomate verificate rispetto al modello |
| Rugosità superficiale Ra | 1,6 μm | 0,8 μm (0,4 μm localmente) | Finitura o lucidatura a punta sferica |
| Strumento più piccolo | Ø0,5 mm | Ø0,3 mm | Le carie profonde necessitano di un controllo del rapporto lunghezza-diametro. |
| Parete minima | 0,8 mm | 0,5 mm | Le pareti sottili necessitano di un supporto specifico |
| Fili | M2 – M24, interno ed esterno | Filettature fresate, filettature per tubi | Controllo del calibro passa/non passa al 100% |
| Modalità a cinque assi | Posizionamento 3+2 / simultaneo | Simultanea su parti di tipo girante | Valutato per parte |
| Finitura | Anodizzazione, sabbiatura, passivazione, nichelatura | Mascheratura locale, bicolore | Pozzi critici protetti |
| dimensione del lotto | 1 – 5.000 pezzi | — | Pezzi di ricambio da un pezzo |
| Tempi di consegna | Emergenza 3-5 giorni / Standard 10-15 giorni | possibile inserimento in programma | Confermato rispetto al programma |
Due valori in questa tabella sono quelli su cui gli acquirenti discutono. Il primo è ±0,01 mm: su un pezzo di ricambio è rilevante solo sulla superficie di tenuta e sul foro di posizionamento, quindi contrassegnate queste zone e lasciate il resto a ±0,05 mm. Il secondo valore riguarda i tempi di consegna: una vera emergenza si misura in giorni, non in settimane, e preferiamo dirvi onestamente che una girante a cinque assi non può essere realizzata in tre giorni piuttosto che accettare l'ordine e perdere la ripresa della produzione.
Materiali e finiture
| Materiale | Grado | Perché sceglierlo | Parti tipiche | Finitura |
|---|---|---|---|---|
| Alluminio | 6061-T6 | Uso generale, facile da lavorare, tempi di consegna brevi | Flange, blocchi valvole, tappi terminali | Anodizzazione trasparente o nera, sabbiatura |
| Alluminio | 7075-T6 | Elevata resistenza, sostituisce l'acciaio con un peso inferiore. | Leve caricate, staffe sollecitate | Anodizzazione dura |
| Alluminio | 2024-T4 | Buona resistenza alla fatica | Rotori, parti rotanti | Cromato, anodizzazione |
| acciaio inossidabile | 304 / 316L | Resistenza alla corrosione in presenza di acqua o lavaggi | Ricambi per alimenti e attrezzature mediche | Passivazione, elettrolucidatura |
| acciaio inossidabile | 17-4PH | Elevata resistenza meccanica e alla corrosione, trattabile termicamente. | Steli delle valvole, alberi di usura | Passivazione, invecchiamento |
| Ottone/bronzo | H62 / bronzo stagno | Resistenza all'usura, conduzione termica, taglio libero | Boccole, ruote a vite senza fine | Nichelatura, passivazione |
Quando il materiale originale è in 7075 e l'acciaieria ha a disposizione solo il 6061, la risposta onesta non è "useremo il 6061 e andrà bene". Ecco un breve confronto: il 6061 perde circa un terzo del suo carico di snervamento, quindi potrebbe essere necessario aumentare la sezione, e se il componente è una leva sotto carico o un blocco pressurizzato, l'aumento della sezione potrebbe non essere possibile. Vi diremo quale sostituzione è sicura e quale invece trasformerà un pezzo di ricambio nel prossimo guasto. Sostituire il materiale senza prima averci parlato è il modo in cui una soluzione di due settimane si trasforma in un problema di due mesi.
Ingegneria inversa di un componente senza disegno
| Fare un passo | Cosa facciamo | Ciò che fornisci | Produzione |
|---|---|---|---|
| 1 Assunzione | Ricevi il pezzo o foto ad alta risoluzione con le dimensioni principali indicate | Esempio, foto, descrizione di dove si adatta | Valutazione di fattibilità |
| 2 Misurazione | Calibri, micrometri, proiettore di profili, scanner CMM dove necessario | Parti di accoppiamento e relazione di assemblaggio | Schizzo quotato con gli accoppiamenti evidenziati |
| 3 Modellazione | Ricostruire il modello 3D a partire dai dati misurati. | Conferma delle bande di tolleranza di adattamento | Modello STEP da approvare |
| 4 Prototipo | Macchina un singolo pezzo | Prova di montaggio sulla macchina | Primo articolo più rapporto di ispezione |
| 5 Produzione | Congela i parametri | Approvazione del primo articolo | Rapporto di ispezione finale e del lotto |
L'ingegneria inversa di componenti CNC è principalmente una disciplina che consiste nel decidere cosa non copiare. Un componente usurato ha perso materiale esattamente dove era più necessario, quindi misurare l'usura e riprodurla significa riprodurre il guasto. Distinguiamo tre tipi di dimensioni: gli accoppiamenti nominali che dobbiamo ripristinare, le superfici usurate che dobbiamo ricostruire a partire dal componente di accoppiamento e le caratteristiche estetiche che nessuno controllerà mai. Questa distinzione è il motivo per cui un componente copiato spesso dura più a lungo dell'originale: non perché siamo più intelligenti, ma perché abbiamo smesso di copiare il danno.
La realtà dell'acquisto di pezzi di ricambio per macchine CNC
| Vincolo | Realtà | Come lo gestiamo |
|---|---|---|
| Quantità minima | È possibile realizzare un singolo pezzo, ma la programmazione e la configurazione incidono notevolmente sul prezzo. | Preventivo disponibile in tre livelli: 1 pz, 10 pz, 50 pz |
| Ordini di emergenza | L'inserimento sposta il programma regolare | Indichiamo chiaramente cosa si può e cosa non si può inserire e non promettiamo mai una data che non possiamo rispettare. |
| Consistenza del lotto | I pezzi di ricambio vengono spesso riordinati sei mesi dopo | Vengono conservati i registri relativi a programmi, attrezzature e ispezioni, in modo che l'ordine ripetuto li riutilizzi. |
| Ricambi originali fuori produzione | I disegni e gli strumenti spesso rimanevano di proprietà dell'OEM | Esempio di reverse engineering più materiale equivalente |
| Autorizzazione di assemblaggio | Su una macchina usurata, la dimensione nominale originale potrebbe non adattarsi | Possiamo invece tagliare alla dimensione di accoppiamento misurata |
In qualità di fornitori di ricambi per macchinari, la cosa più utile che possiamo offrire non è un prezzo più basso, ma una sorpresa minore. Basta comunicarci il modello della macchina, la funzione del pezzo e per quanto tempo la linea può rimanere ferma, e il preventivo cambia: un singolo pezzo critico in tre giorni, un lotto di dieci pezzi in due settimane per i pezzi di scorta. E se la macchina è in funzione da otto anni, la dimensione nominale originale potrebbe non essere più adatta: in tal caso, richiederemo la dimensione effettiva del foro di accoppiamento e taglieremo di conseguenza.
Ispezione e tracciabilità
| Palcoscenico | Metodo | Produzione |
|---|---|---|
| Materiale in arrivo | Certificato di qualità del mulino più controllo spettrale puntuale | Certificato del materiale |
| Primo articolo | Report dimensionale completo della CMM, confronto dei profili, calibri passa/non passa per filettature | Rapporto FAI |
| In corso | Pattugliamento delle dimensioni critiche, registrazioni della durata degli utensili | Registro di pattuglia |
| Finale | Controllo al 100% delle dimensioni critiche, delle sbavature e dell'aspetto. | verbale di ispezione |
| Spedizione | Campionamento, archivio fotografico, imballaggio fino al marchio di spedizione | Rapporto pre-spedizione |
I pezzi di ricambio possono presentare due tipi di guasto: la dimensione è errata, oppure la dimensione è corretta ma la superficie è difettosa. Pertanto, il report copre entrambi gli aspetti: una macchina di misura a coordinate (CMM) per la posizione e il profilo, un profilometro per le superfici di tenuta e un calibro passa/non passa per ogni filettatura. Conserviamo il programma e il registro di ispezione, in modo che il secondo ordine degli stessi pezzi di ricambio lavorati a CNC venga verificato con gli stessi parametri del primo.
Imballaggio e spedizione
| Articolo | Dettaglio |
|---|---|
| Imballaggio in unità | Sacchetto a bolle d'aria con etichetta individuale riportante codice articolo, materiale e lotto. |
| Volti di precisione | Pellicola protettiva per prevenire danni durante il trasporto. |
| Parti multiple | Divisori di strato, raggruppati per posizione di assemblaggio |
| Documenti | Nella confezione sono inclusi la lista di imballaggio, il rapporto di ispezione e il certificato dei materiali. |
| Spedizione | Corriere internazionale per le emergenze, spedizione via aerea o marittima per gli ordini standard. |
FAQ
È possibile riprodurre un pezzo se ho solo l'originale rotto? Di solito sì. Inviate il pezzo rotto o foto nitide con un calibro appoggiato sui punti chiave, insieme al modello della macchina e alla funzione del pezzo. Ricostruiamo gli accoppiamenti nominali a partire dalle superfici di contatto, non dall'usura. Se il pezzo è incrinato in corrispondenza di un foro critico, potremmo richiedere una seconda foto del componente di accoppiamento per poter ricostruire la dimensione dall'altro lato.
Quanto velocemente potete effettivamente spedire un ricambio di emergenza? Pezzi semplici torniti o fresati a tre assi: da tre a cinque giorni, inclusa l'ispezione. Pezzi sagomati a cinque assi, come le giranti: da sette a dieci giorni, perché il percorso utensile e il controllo del primo pezzo non possono essere ulteriormente compressi. Vi comunicheremo a quale categoria appartiene il vostro pezzo prima che effettuiate l'ordine, non dopo.
Cosa succede se il materiale originale non è disponibile? Proponiamo un equivalente e specifichiamo per iscritto i compromessi: resistenza, resistenza alla corrosione, lavorabilità e necessità di modificare la sezione. Per coperture e staffe non strutturali, la lega 6061 di solito sostituisce la 7075 senza conseguenze. Per leve sotto carico, blocchi pressurizzati o qualsiasi componente soggetto a fatica, sconsigliamo una sostituzione silenziosa.
Perché un singolo pezzo di ricambio costa così tanto rispetto al prezzo di un lotto? Perché per un singolo pezzo si pagano la programmazione, l'attrezzatura e il controllo del primo campione, non l'alluminio. Un pezzo che costa 80 dollari per un singolo pezzo può costarne 22 per cinquanta. Se si conosce il parco macchine, è meglio ordinare la quantità prevista per la produzione in serie: il secondo guasto riguarda solitamente lo stesso pezzo.
È possibile riprodurre la finitura superficiale originale? Sì, entro limiti ragionevoli. I pezzi anodizzati possono essere riprodotti in termini di colore e lucentezza, ma una superficie anodizzata dura non sarà identica a una anodizzata trasparente, e la finitura sabbiata dipende dalla grana utilizzata. Inviate una foto dell'originale scattata alla luce del giorno; riprodurre la finitura basandosi solo sulla descrizione raramente porta a risultati accurati.
Conservate i miei disegni e programmi? Sì, ed è proprio questo il vantaggio di affidarsi a un unico fornitore per i pezzi di ricambio. Programmi, attrezzature e registri di collaudo rimangono archiviati con il vostro codice articolo, quindi un ordine ripetuto sei mesi dopo non riparte da zero e il secondo lotto ha le stesse dimensioni del primo.
Richiedi un preventivo
Inviate una foto del pezzo difettoso con un calibro accanto e indicate la macchina a cui appartiene. Riceverete una valutazione di fattibilità, una stima realistica dei tempi di consegna e un preventivo, inclusa la risposta onesta nel caso in cui "questo pezzo debba essere rispedito al produttore". Il nostro servizio di lavorazione CNC a 5 assi è pensato per le emergenze, non per i prodotti da catalogo.