


CNC-Bearbeitung von Edelstahl | Kundenspezifische Präzisionsteile
| Was wir tun | Was das für Sie bedeutet | |
|---|---|---|
| 1 | Prozessablauf wird pro Qualitätsstufe festgelegt, nicht pro Preis | 304 und 316L lassen sich unterschiedlich schneiden; wenn beide mit demselben Parametersatz verwendet werden, schlägt garantiert einer der Schnitte fehl. |
| 2 | Arbeitsverhärtung unter Kontrolle gehalten | Die Oberfläche härtet beim Werkzeugdurchgang aus, daher bestimmt die Durchgangsstrategie die Dimensionsstabilität. |
| 3 | Werkzeuge und Kühlmittel speziell für Edelstahl | Edelstahl-Gallonen; Universaleinsätze können Ra 0,8 nicht wiederholgenau halten |
| 4 | Passivierung und Elektropolieren | Stellt die durch die Bearbeitung beschädigte Chromoxidschicht wieder her |
| 5 | Kontrolle der Freieisenkontamination | Wenn eine gemeinsame Leitung mit Kohlenstoffstahl vorhanden ist, bettet sich Eisen ein, das Monate später rostet. |
| 6 | Werkszertifikate plus CMM | Kunden aus dem Medizin- und Lebensmittelbereich benötigen Rückverfolgbarkeit, keine bloßen Zusicherungen. |
Edelstahl ist nicht einfach „härteres Aluminium“. Er verfestigt sich durch Kaltverformung während des Werkzeugdurchgangs, sodass ein zweiter, leichter Durchgang über eine bereits bearbeitete Oberfläche härter sein kann als der erste. Außerdem kommt es zu Fressspuren und Ablagerungen an der Schneidkante. Da Edelstahl Wärme schlecht leitet, staut sich die Hitze an der Spitze, anstatt mit dem Span abgeführt zu werden. Diese drei Faktoren bestimmen den Werkzeugweg, das Kühlmittel und die Anzahl der Durchgänge – weshalb ein Angebot für Edelstahl, das dem für Aluminium entspricht, in der Regel nicht ausreichend durchdacht ist.
Was wir maschinell
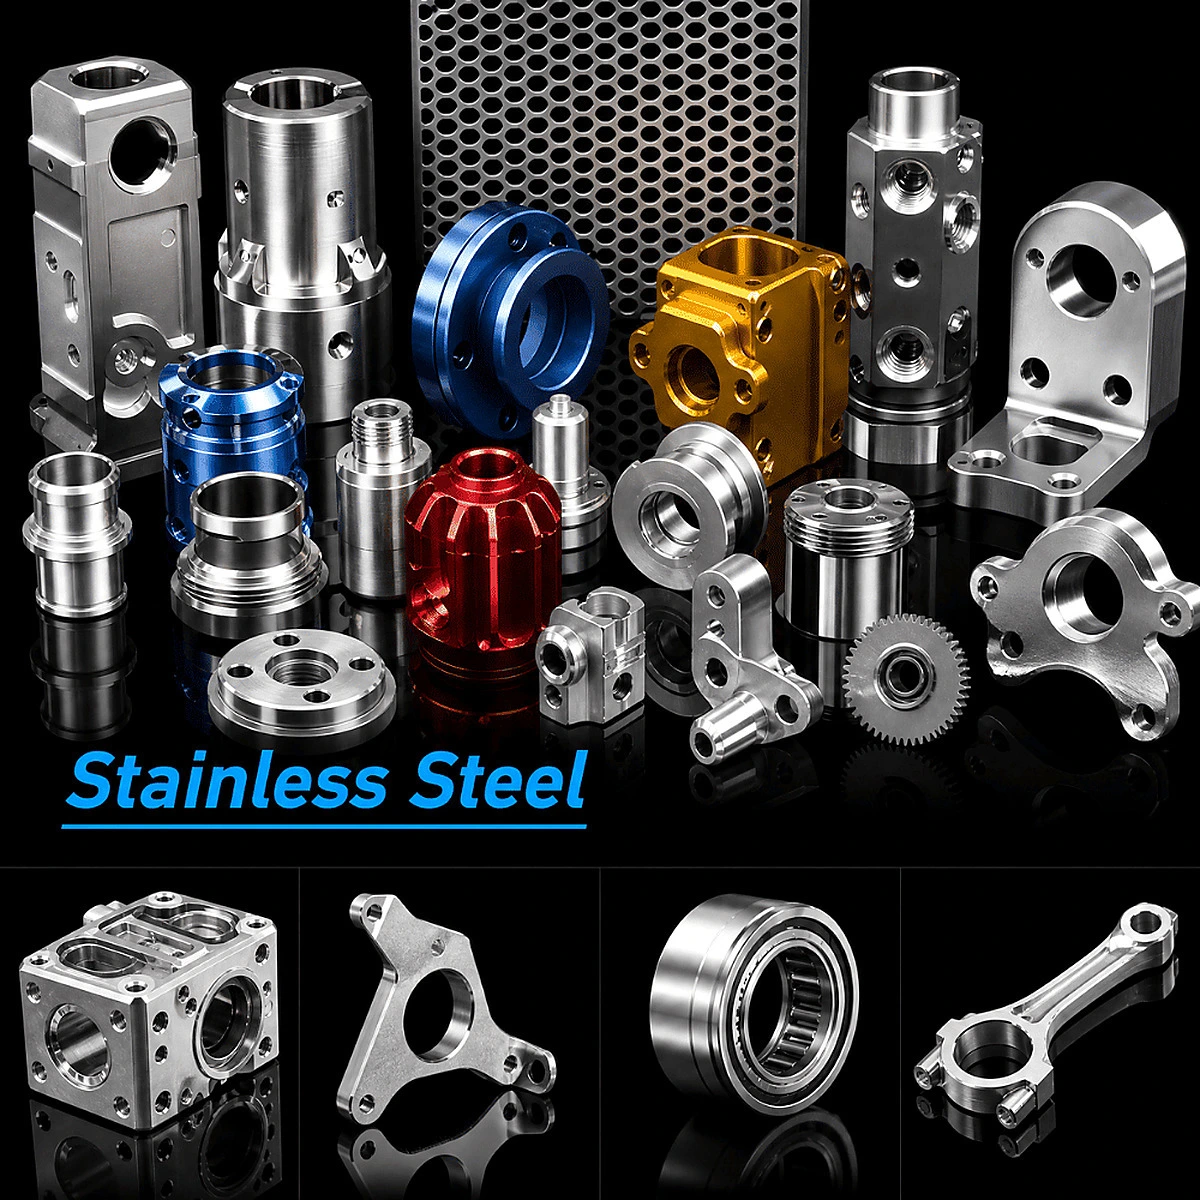
| Teilfamilie | Sichtbare Merkmale | Typische Verwendung | Was wir kontrollieren | |
|---|---|---|---|---|
| 1 | Ventilkörper und Verteilerblöcke | Quadratische Blockform, quergebohrte Bohrungen, mehrere Gewindeanschlüsse, Befestigungslöcher | Fluidsteuerung, Verteiler, integrierte Blöcke | Schnittgenauigkeit, Dichtflächen der Anschlüsse |
| 2 | Zylindrische Gehäuse und Hülsen | Außendurchmesser und Bohrung, gefräste Fenster, Stirnflächenstufe | Sensorgehäuse, Pumpengehäuse, Schutzhüllen | Dünnwandverzerrung, Konzentrizität zwischen Fenster und Bohrung |
| 3 | Mehrfachanschlussblöcke | Gewindeanschlüsse an mehreren Seiten, interne Verbindungen | Luft- und Flüssigkeitsverteilung | Anschlusswinkel über die Flächen, Innenraumdurchlass |
| 4 | rechtwinklige Klammern | L-Form, Kombination aus großen und kleinen Löchern, fließender Übergang | Strukturelle Verbindung, Gerätemontage | Rechtwinkligkeit der beiden Bezugsflächen, Lochposition |
| 5 | Stufenbuchsen und -hülsen | Zweistufiges Außengewinde, durchgehende Bohrung, angefaste Enden | Verschleißbuchsen, Positionierungshülsen | Wandgleichmäßigkeit, Konzentrizität von Bohrung zu Außendurchmesser |
| 6 | Flanschscheiben | 4–6-Loch-Schraubenkreis, Mittelbohrung, Dichtfläche | Rohrverbindungen, flächendicht abgedichtete Fugen | Planheit der Stirnfläche, Position des Lochkreises |
| 7 | Gerändelte Knöpfe | Gerade oder diamantförmige Rändelung, Innengewinde, Stufe | Einstellung, Arretierung | Rändelkonsistenz, Gewindekonzentrizität |
| 8 | Kipphebel und Hebel | Löcher an beiden Enden, gewichtssparende Tasche, asymmetrische Kontur | Getriebe, Scharnier | Mittenabstand, Rechtwinkligkeit der Bohrung zur Stirnfläche |
| 9 | Kettenräder und Zahnscheiben | Gleichmäßiger Zahnabstand, Zentrierbohrung, Erleichterungsbohrungen | Übertragung, Indexierung | Zahnprofil, kumulativer Teilungsfehler |
Die meisten der auf dieser Seite abgebildeten, aus Edelstahl gefertigten Bauteile versagen an einer Öffnung oder Bohrung, nicht an der Außenseite. Ein quergebohrter Verteilerblock ist undicht, weil sich zwei Bohrungen nicht sauber überschneiden; ein dünnwandiges Gehäuse verformt sich, weil das Sichtfenster vor der Fertigstellung der Bohrung ausgeschnitten wurde; eine Buchse klemmt fest, weil die Wandstärke ungleichmäßig ist. Deshalb ist der Bearbeitungsprozess wichtiger als die Maschine: Die Reihenfolge der Arbeitsschritte entscheidet darüber, ob das Bauteil nach dem letzten Schnitt seine Form behält.
Notenauswahl
| Grad | Korrosionsbeständigkeit | Bearbeitbarkeit | Stärke | Typische Verwendung | Bearbeitungshinweis |
|---|---|---|---|---|---|
| 303 | Mäßig | Beste (schwefelfreie Stecklinge) | Medium | Wellen, Bolzen, Armaturen, Volumenteile | Enthält Schwefel; nicht geeignet für aggressive Korrosion oder Schweißkonstruktionen |
| 304 | Gut | Mäßig, anfällig für Gallenbildung | Medium | Lebensmittelausrüstung, Chemikalien, allgemeine Struktur | Niedrige Schnittgeschwindigkeit und große Schnitttiefe, um unter der verhärteten Haut zu bleiben. |
| 316L | Ausgezeichnet (Molybdän) | Mäßig bis schlecht, gummiartiger | Medium | Medizin, Schifffahrt, Pharmazie, Lebensmittel | Scharfe Kanten und Hochdruckkühlmittel sind zwingend erforderlich |
| 17-4PH | Gut | Arm | Hoch, altershärtend | Pumpenwellen, Ventilschäfte, Luft- und Raumfahrt | Maschine im lösungsgeglühten Zustand, dann Alterung |
| 440C | Mäßig | Mangelhaft (kohlenstoffreich) | Sehr hoch, härtbar | Lager, Messer, Verschleißteile | Maschinell geglüht; nach dem Härten nur noch geschliffen |
| 430F | Gut | Gut (frei schneidend ferritisch) | Mittel-niedrig | Haushaltsgeräte, Verkleidungsteile | Nicht für geschweißte Druckteile |
Die Wahl der Edelstahlsorte richtet sich in der Regel nach dem Medium, nicht nach der Zeichnung. Kommt das Bauteil mit Meerwasser, Chloriden oder CIP-Chemikalien in Berührung, ist 316L die Mindestanforderung, während 304 für zukünftige Korrosionsansprüche in Frage kommt. Bei Verschleißteilen lässt sich 17-4PH im lösungsgeglühten Zustand gut bearbeiten und härtet anschließend aus – die Bearbeitung im gehärteten Zustand ist um ein Vielfaches langsamer und sollte bereits in der Konstruktionsphase vermieden werden. Für Bauteile in großen Stückzahlen, die nie mit Chloriden in Kontakt kommen, ist 303 die optimale Lösung: Es lässt sich doppelt so schnell bearbeiten wie 316L, und die Verwendung von 316L „nur zur Sicherheit“ bedeutet Korrosionsbeständigkeit, die das Bauteil nie benötigt. Dasselbe gilt für kundenspezifische Edelstahlbauteile: Die günstigste, aber geeignete Sorte ist besser als die teuerste, die nur auf den ersten Blick sicher erscheint.
Wo Edelstahl zurückschlägt
| Schwierigkeit | Mechanismus | Folge | Unsere Gegenmaßnahme |
|---|---|---|---|
| Arbeitshärtung | Durch plastische Verformung wird die Schnittfläche gehärtet | Bei jedem Durchgang wird härteres Material abgetragen, die Größen verändern sich, die Kanten brechen ab. | Gleichmäßiger Vorschub, kein Verweilen an der Oberfläche, gestufte Übergänge, die immer schneiden |
| Aufgebaute Kante | Das Material verschweißt sich kalt mit dem Einsatz. | Beschädigte Oberfläche, Ra-Wert sinkt | Scharfe Kanten, Hochdruckkühlmittel, beschichtete Einsätze |
| Schlechte Wärmeleitfähigkeit | Die Hitze konzentriert sich an der Spitze | Kurze Werkzeugstandzeit, thermische Verformung | Kühlmittelflutung, niedrigere Schnittgeschwindigkeit, höherer Vorschub |
| Faserige Chips | Das robuste Material wird den Chip nicht zerbrechen. | Kratzer auf lackierten Oberflächen | Geometrie des Spanbrechers, programmierte Spanbrüche, Hochdruckkühlmittel |
| Durchbiegung dünner Wände | Die Radialkraft drückt die Wand weg | Unebene Wand, schlechte Rundung | Segmentiertes Schneiden, innere Stütze, Wand zuletzt fertigstellen |
Der teuerste Fehler bei der Bearbeitung von Edelstahl 304 ist ein Programmierer, der zu vorsichtig arbeitet und nur leichte Schnitte vornimmt. Leichte Schnitte auf einer kaltverfestigten Oberfläche tragen die gehärtete Schicht nicht ab, sondern gleiten darauf. Der nächste Schnitt schneidet dann die gehärtete Oberfläche anstatt des Grundmaterials. Die kontraintuitive Regel ist das Gegenteil der Aluminiumbearbeitung: Vorschub hochhalten, Werkzeug im Eingriff halten und die Wendeschneidplatte niemals schleifen lassen. Wenn uns ein Kunde berichtet, dass die vorherige Werkstatt „ständig Werkzeuge an Edelstahl gebrochen hat“, ist dies fast immer der Grund.
Leistungsfähigkeit und Spezifikationen
| Artikel | Typischer Bereich | Eng (nach Prüfung) | Notiz |
|---|---|---|---|
| Maximale Teilegröße | 500 × 400 × 300 mm | 700 × 500 × 400 mm | Hängt von der Teileform und der Werkstückspannung ab. |
| Lineare Toleranz | ±0,02 mm | ±0,01 mm | Fertigfräsen oder -drehen mit mehreren Wendungen |
| Rundheit / Konzentrizität | 0,015 mm | 0,008 mm | Eine Aufspann- oder Dornposition |
| Lochposition | Ø0,05 mm | Ø0,02 mm | Mehrseitige Lochmuster in einem Setup |
| Oberflächenrauheit Ra | 1,6 μm | 0,8 μm (lokal 0,4 μm) | Feinfräsen, Drehen, Läppen |
| Mindestwand | 1,0 mm | 0,6 mm | Dünne Wände benötigen eine innere Stütze oder Füllung. |
| Threads | M2 – M30, innen und außen | Rohrgewinde, gefräste Gewinde | 100% Gut/Schlecht-Leserprüfung |
| Mindestloch | Ø1,0 mm | Ø0,6 mm | Bei einem Verhältnis von Tiefe zu Durchmesser über 5 ist eine Stufenbohrung erforderlich. |
| Prozessabdeckung | Fräsen, Drehen, Mehrachsenbearbeitung, Bohren und Gewindeschneiden | Drehfräsmaschine | Die CNC-Fräsbearbeitung von Edelstahl ist ein Kernbereich der Fertigung. |
| Abschluss | Passivierung, Elektropolieren, Kugelstrahlen, Vernickeln | Lokale Maskierung, Zweifarbigkeit | Medizinische Teile nach Kundenstandard |
| Losgröße | 1 – 5.000 Stück | — | Musterbestellungen ab einem Stück |
| Lieferzeit | Muster 7–10 Tage / Produktion 15–20 Tage | Expressbearbeitung auf Anfrage | Gemäß Zeitplan bestätigt. |
Die wichtigsten Kennwerte beim CNC-Fräsen von Edelstahl sind die minimale Wandstärke und die minimale Bohrungsgröße. Dünne Edelstahlwände verformen sich eher, als dass sie sich biegen. Dadurch liegt das Werkstück korrekt auf der Maschine auf und springt nach dem Entspannen in seine ursprüngliche Form zurück. Kleine, tiefe Bohrungen in 316L führen zu Kaltverfestigung an der Bohrerspitze. Ein Fräszyklus, der bei Aluminium funktioniert, kann daher bei Edelstahl den Bohrer beschädigen. Beide Werte werden im Angebot festgelegt. Wir informieren Sie, falls die Konstruktion eine Funktion erfordert, die wir nur durch einen zusätzlichen Bearbeitungsschritt realisieren können.
Passivierung und Endbearbeitung
| Verfahren | Zweck | Anwendbare Klassenstufen | Auswirkung auf die Dimensionen | Notiz |
|---|---|---|---|---|
| Passivierung | Entfernt freies Eisen, stellt die Chromoxidschicht wieder her. | 303 / 304 / 316L / 17-4PH | Im Wesentlichen keine | Gemäß ASTM A967 oder Kundennorm |
| Elektropolieren | Senkt den Ra-Wert, verbessert die Sauberkeit | 304 / 316L | Entfernt 0,005–0,02 mm | Medizin, Pharmazie, UHV |
| Kugelstrahlen | Gleichmäßige, matte Oberfläche, entfernt Werkzeugspuren | Alle | Minimal | Verringert die Korrosionsbeständigkeit geringfügig; nach der Repassivierung erneut passivieren. |
| Chemisch Nickel | Verschleißfestigkeit, gleichmäßige Abdeckung | Edelstahl (optional) | Fügt 0,005–0,025 mm hinzu | Maskengewinde und Passform |
| Anodisieren | Nicht anwendbar auf Edelstahl | Nur Aluminium | — | Die farbigen Teile auf dem Foto bestehen aus eloxiertem Aluminium. |
Die Passivierung ist der Schritt, den Käufer am häufigsten auslassen und am häufigsten bereuen. Durch die Bearbeitung wird freies Eisen von den Werkzeugen in die Oberfläche eingearbeitet; es ist unsichtbar und genau dort beginnt sechs Monate später Lochfraßkorrosion in einer maritimen oder CIP-Umgebung. Für passivierte Edelstahlteile arbeiten wir nach ASTM A967 und geben das Prüfverfahren im Zertifikat an, denn „wir haben es in Säure getaucht“ ist keine Spezifikation. Wenn Ihr Teil für einen Reinraum oder eine pharmazeutische Produktionslinie bestimmt ist, bietet das Elektropolieren mehr als nur Passivierung: Es entfernt die gestörte Schicht sowie das freie Eisen.
Kontaminationskontrolle
| Risiko | Quelle | Folge | Kontrolle |
|---|---|---|---|
| Eingebettetes kostenloses Eisen | Schleifscheiben, Drahtbürsten, Werkbänke, die mit Kohlenstoffstahl geteilt werden | Lochfraß und Rostflecken | Spezielle Edelstahlwerkzeuge und -bereiche |
| Mischmaterial | 304 und 316L sehen identisch aus | Korrosionsbeständigkeit unterhalb der Spezifikation | Spektroskopische Sortierung bei Wareneingang plus Chargenkennzeichnung |
| Kühlmittelüberlauf | Gemeinsames Kühlmittel mit Kohlenstoffstahl | Bakterienwachstum, Oberflächenverfärbung | Getrennte Sumpfsysteme oder vollständiger Systemwechsel |
| Verpackungsverunreinigung | Holzpaletten, einfache Kartons | Feuchtigkeitsbedingte Verfärbungen | VCI-Papier, Trockenmittel, Einzelverpackung |
Zwei Edelstahlteile können identisch aussehen und sich völlig unterschiedlich verhalten. Deshalb prüfen wir eingehende Stangen spektroskopisch, anstatt uns allein auf das Etikett zu verlassen. Der andere Aspekt ist die Werkzeughygiene: Eine Drahtbürste, die mit Kohlenstoffstahl in Berührung kam, hinterlässt freies Eisen auf einer 316L-Oberfläche, und auch eine Passivierung kann dies nicht vollständig beseitigen. Bei lebensmittelechten Edelstahlteilen ist dies kein kosmetisches Problem – es entscheidet darüber, ob ein Hygieneaudit bestanden oder nicht bestanden wird.
Inspektion und Rückverfolgbarkeit
| Bühne | Verfahren | Ausgabe |
|---|---|---|
| Eingehendes Material | Werkszeugnis plus spektroskopische Sortierung (304 vs 316L) | Materialzertifikat und Sortierprotokoll |
| Erster Artikel | Vollständiger CMM-Bericht, Profilprüfung, Gut/Ausschuss-Gewindelehren | FAI-Bericht |
| In Bearbeitung | Patrouille kritischer Dimensionen, Werkzeugstandzeitaufzeichnungen | Streifenprotokoll |
| Oberfläche | Profilometer, visuelle Prüfung nach der Passivierung oder Blaupunktprüfung nach Bedarf | Endergebnis |
| Finale | 100%ige Prüfung auf kritische Maße, Grate und Aussehen | Inspektionsbericht |
| Versand | Probenahme, Fotoarchiv, rostschützende Verpackung | Vorversandbericht |
Bei Edelstahl führen wir zwei zusätzliche Prüfungen durch, die bei Aluminium nicht erforderlich sind: die Güteprüfung des eingehenden Rohmaterials und eine Prüfung nach der Passivierung, sofern dies vom Kunden gefordert wird. Alle anderen Verfahren folgen der gleichen Sorgfalt: Positions- und Profilprüfung mittels Koordinatenmessmaschine, Profilometerprüfung der Dichtflächen und Gut-/Ausschussprüfung jedes Gewindes. Es geht nicht um Dokumentation, sondern darum, dass das Zertifikat im Falle eines Bauteilausfalls Auskunft über die Materialcharge gibt, aus der das Bauteil stammt.
Anwendungen
| Industrie | Typische Teile | Worauf es ankommt |
|---|---|---|
| Lebensmittel- und Getränkeausrüstung | Ventilkörper, Armaturen, Füllteile, Siebplatten | Lebensmittelechtes Material, Passivierung, keine Spalten |
| Medizinprodukte | Instrumentengriffe, Gehäuse, Anschlüsse, Einsetzwerkzeuge | Elektropolieren, Sauberkeit, Rückverfolgbarkeit |
| Marine und Schiffbau | Deckbeschläge, Pumpengehäuse, Verbinder | Güteklasse 316L, Beständigkeit gegen Lochfraß |
| Chemie und Pharmazie | Ventilblöcke, Rohrverbindungsstücke, Reaktorzubehör | Korrosionsbeständigkeit, CIP-Kompatibilität |
| Halbleiter und Vakuum | Kammerbauteile, Flansche, Gasarmaturen | Geringe Ausgasung, Elektropolieren, saubere Packung |
| Allgemeine Industrie | Halterungen, Buchsen, Hebel | Festigkeit, Lieferzeit, Kosten |
So läuft eine Sonderbestellung ab
| Schritt | Sie stellen bereit | Wir liefern | Zeit |
|---|---|---|---|
| 1 Anfrage | 2D-/3D-Zeichnung, Güteklasse, Menge, Oberflächenanforderungen | Machbarkeitsbewertung und Prozessbeurteilung | 1 Werktag |
| 2 DFM-Rezension | Bestätigung von Bezugspunkten, Toleranzen und Passivierungsnormen | Hinweise zur Kostenreduzierung: Änderung der Güteklasse, Lockerung nicht kritischer Toleranzen | 1–2 Werktage |
| 3. Zitat | Bestätigte Charge und Lieferzeit | Formelles Angebot inklusive Fertigstellung und Abnahme | 1 Werktag |
| 4. Probenahme | Musterbestellung | Muster plus Erstauskunft und Materialzertifikat | 7–10 Tage |
| 5 Produktion | Musterfreigabe | Chargenprüfung, Endkontrolle, rostschützende Verpackung | 15–20 Tage |
Wenn Sie uns kundenspezifische Edelstahlteile zur Angebotserstellung zusenden, beeinflussen die Güteklasse und die Oberflächenbeschaffenheit den Preis am stärksten. „316L, passiviert nach ASTM A967“ und „Edelstahl, bitte Oberflächenbehandlung“ sind nicht dasselbe – die zweite Angabe führt zu Rückfragen, die den Preis bestimmen. Falls das Teil für eine regulierte Produktionslinie bestimmt ist, teilen Sie uns die Norm bitte bereits bei der Anfrage mit. Die nachträgliche Erstellung eines Qualifizierungsdokuments ist der zeitaufwändigste Weg.
FAQ
Warum ist die Bearbeitung von Edelstahl teurer als die von Aluminium? Dafür gibt es drei Gründe: Die Schnittgeschwindigkeit beträgt nur etwa ein Drittel bis die Hälfte, die Werkzeuge verschleißen schneller, da das Material kaltverfestigt und verschleißt, und es ist meist eine Nachbearbeitung wie beispielsweise eine Passivierung erforderlich. Die Materialkosten machen nur einen kleinen Teil des Unterschieds aus. Wenn ein Angebot für Edelstahl exakt dem für Aluminium entspricht, fragen Sie nach, welche Kosten nicht berücksichtigt wurden.
304 oder 316L – kann ich einfach 304 verwenden, um Kosten zu sparen? Wenn das Bauteil nie mit Chloriden, Meerwasser oder aggressiven Reinigungsmitteln in Berührung kommt, ist 304 in der Regel ausreichend, und 303 kann bei größeren Stückzahlen sogar besser geeignet sein. Andernfalls neigt 304 zu Lochfraß, und die vermeintliche Kostenersparnis führt zu einem Gewährleistungsanspruch. Senden Sie uns bitte Informationen zum Medium und zum Reinigungsverfahren, nicht nur die Zeichnung; diese Angaben sind für die Wahl der Werkstoffgüte ausschlaggebender als die Geometrie.
Verändert die Passivierung meine Abmessungen? Nein, die Passivierung entfernt freies Eisen von der Oberfläche, aber kein Metall. Beim Elektropolieren wird Material abgetragen, typischerweise 0,005–0,02 mm pro Fläche. Daher müssen enge Bohrungen und Gewinde abgeklebt oder vorpoliert werden. Dies legen wir bei der Angebotserstellung fest, nicht erst, nachdem die Teile aus dem Bad genommen wurden.
Lässt sich 17-4PH nach der Wärmebehandlung bearbeiten? Ja, aber es ist zeitaufwendig und teuer. Praktischer ist es, den Werkstoff im lösungsgeglühten Zustand (ca. 30 HRC) zu bearbeiten und ihn anschließend auszulagern. Die Auslagerungsschwindung ist vorhersehbar und kann im Programm berücksichtigt werden. Falls Ihre Zeichnung die gewünschte Endhärte vorgibt, teilen Sie uns dies bitte mit – die Bearbeitung von gehärtetem 17-4PH ist mit völlig anderen Kosten verbunden.
Sind die farbigen Teile auf dem Foto auch in Edelstahl erhältlich? Nein. Die blauen, goldenen und roten Komponenten bestehen aus eloxiertem Aluminium – Eloxieren ist ein Aluminiumverfahren und nicht für Edelstahl geeignet. Sie werden gezeigt, da in derselben Produktionsstätte beide Materiallinien verarbeitet werden. Wenn Sie ein farbiges Edelstahlteil wünschen, stehen Ihnen Lackierung, PVD-Beschichtung oder Vernickelung zur Verfügung, wobei jede dieser Optionen unterschiedliche Verschleißeigenschaften aufweist.
Was benötigen Sie für ein Angebot für ein Edelstahlteil? Eine Zeichnung mit Güteklasse, Toleranzen, Oberflächenbeschaffenheit und Passivierungs- bzw. Reinheitsstandard sowie die Stückzahl und die Information, ob das Teil für eine regulierte Branche bestimmt ist. Ein 3D-Modell allein reicht nicht aus, da es keine Toleranzangaben enthält. Senden Sie uns bitte beides. Sie erhalten Ihr Angebot in der Regel innerhalb eines Werktages.
Angebot anfordern
Senden Sie uns die Zeichnung mit der Güteklasse. Falls die Güteklasse noch nicht feststeht, geben Sie bitte das Medium an, mit dem das Werkstück in Berührung kommt, sowie die Reinigungsmittel, denen es ausgesetzt sein wird. Wir teilen Ihnen dann mit, welcher Edelstahl diese Bedingungen tatsächlich erfüllt und welcher aus Gewohnheit spezifiziert wird. Unsere CNC-Bearbeitung von Edelstahl basiert auf dem Materialverhalten, da bei Edelstahl der Bearbeitungsprozess das Ergebnis deutlich stärker beeinflusst als die Maschine selbst.