


Mecanizado CNC de acero inoxidable | Piezas de precisión a medida
| Lo que hacemos | Lo que significa para ti | |
|---|---|---|
| 1 | Ruta de procesamiento establecida por grado, no por precio. | Los aceros 304 y 316L se cortan de forma diferente; al utilizarlos ambos con un mismo conjunto de parámetros, uno de ellos falla. |
| 2 | El endurecimiento laboral se mantiene bajo control. | La superficie se endurece a medida que la herramienta avanza, por lo que la estrategia de pasada determina la estabilidad dimensional. |
| 3 | Herramientas y refrigerante específicos para acero inoxidable | Aleaciones de acero inoxidable; los insertos de uso general no pueden mantener Ra 0,8 de forma repetible. |
| 4 | Pasivación y electropulido | Restaura la capa de óxido de cromo que se ve afectada por el mecanizado. |
| 5 | Control de la contaminación por hierro libre | Al compartir una línea con acero al carbono, se introduce hierro que se oxida meses después. |
| 6 | Certificados de fábrica más CMM | Los clientes de los sectores médico y alimentario necesitan trazabilidad, no garantías. |
El acero inoxidable no es simplemente "aluminio más duro". Se endurece por deformación a medida que la herramienta pasa, por lo que una segunda pasada ligera sobre una superficie ya mecanizada puede resultar más dura que la primera; se acumula material en el filo de corte; y conduce mal el calor, por lo que este se queda en la punta en lugar de disiparse con la viruta. Estos tres factores determinan la trayectoria de la herramienta, el refrigerante y el número de pasadas; por eso, un presupuesto para acero inoxidable que coincide con uno para aluminio suele ser un presupuesto poco elaborado.
Lo que nosotros Máquina
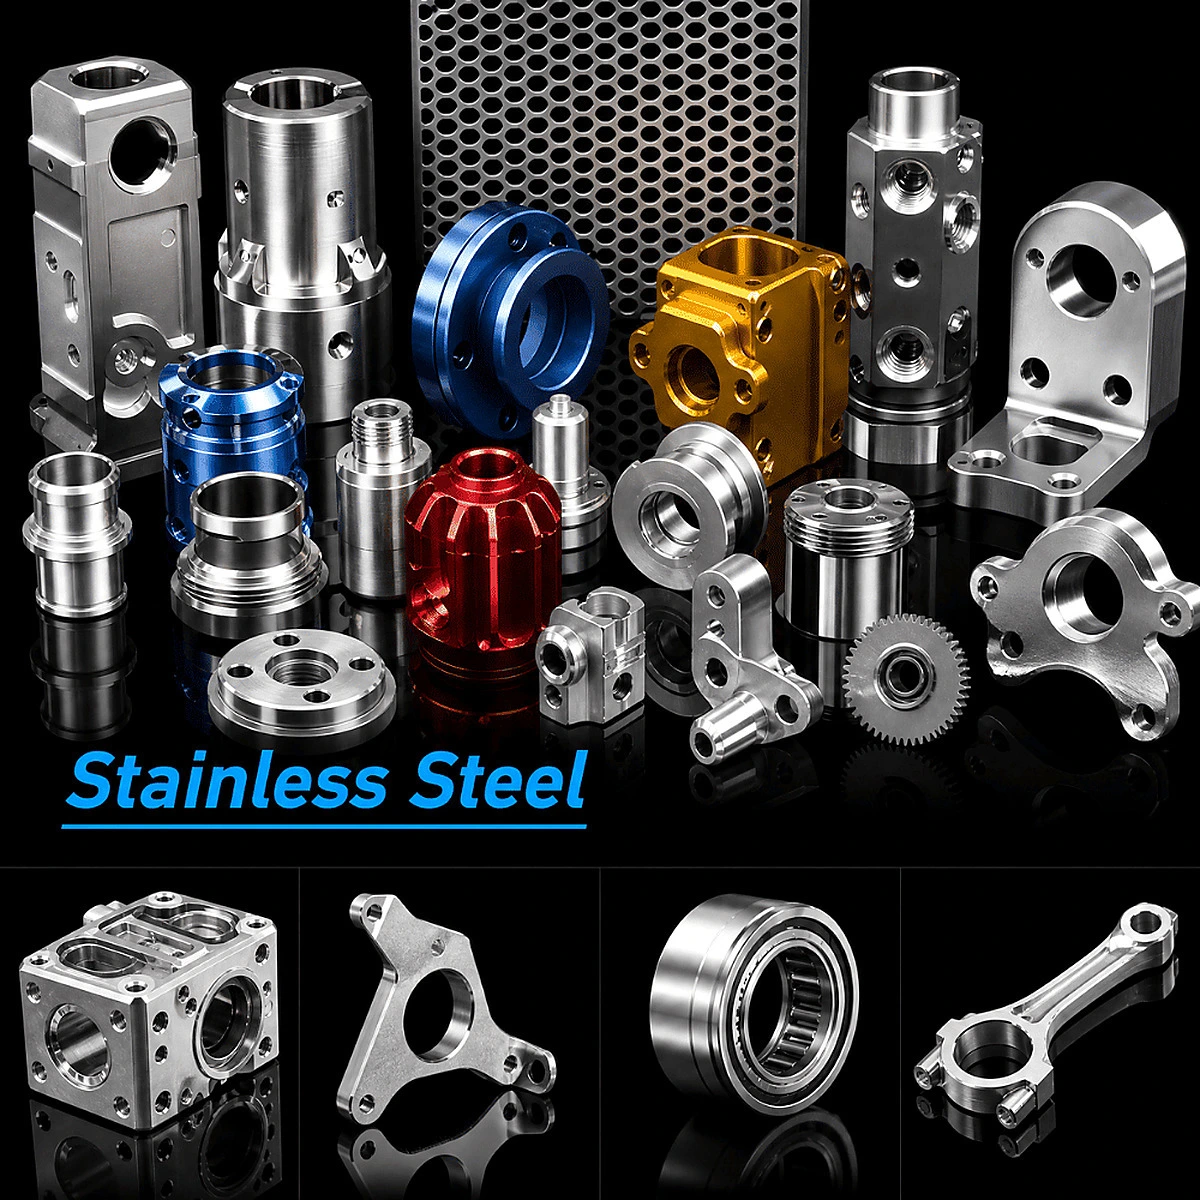
| Parte de la familia | Características visibles | Uso típico | Lo que controlamos | |
|---|---|---|---|---|
| 1 | Cuerpos de válvulas y bloques colectores | Forma cuadrada del bloque, orificios perforados transversalmente, múltiples puertos roscados, orificios de montaje | Control de fluidos, distribuidores, bloques integrados | Precisión de intersección, caras de sellado de puertos |
| 2 | Carcasas y manguitos cilíndricos | Diámetro exterior y diámetro interior, ventanas fresadas, escalón en la cara final | Carcasas de sensores, carcasas de bombas, fundas protectoras | Distorsión de pared delgada, concentricidad ventana-perforación |
| 3 | Bloques de conectores multipuerto | Puertos roscados en varias caras, conexiones internas | Distribución de aire y fluidos | Ángulo del puerto a través de las caras, espacio libre del paso interno |
| 4 | Corchetes angulares | Forma de L, combinación de orificios grandes y pequeños, transición fluida. | Conexión estructural, montaje de equipos | Escuadra de las dos caras de referencia, posición del agujero |
| 5 | Casquillos y manguitos escalonados | Diámetro exterior de dos pasos, orificio pasante, extremos biselados | Casquillos de desgaste, manguitos de posicionamiento | Uniformidad de la pared, concentricidad entre el diámetro del orificio y el diámetro exterior. |
| 6 | discos de brida | Círculo de pernos de 4 a 6 orificios, orificio central, cara de sellado | Conexiones de tuberías, juntas selladas frontalmente | Planitud de la cara, posición del círculo de pernos |
| 7 | Pomos moleteados | Moleteado recto o en forma de diamante, rosca interna, escalonado | Ajuste, bloqueo | Consistencia del moleteado, concentricidad de la rosca |
| 8 | Balancines y palancas | Agujeros en ambos extremos, bolsillo ligero, contorno asimétrico. | Transmisión, bisagra | Distancia entre centros, perpendicularidad entre el agujero y la cara |
| 9 | Piñones y discos dentados | Espacio uniforme entre dientes, orificio central, orificios de aligeramiento | Transmisión, indexación | Perfil del diente, error de paso acumulativo |
La mayoría de los componentes mecanizados de acero inoxidable que aparecen en esta página fallan en un puerto o en un orificio, no en la superficie exterior. Un bloque colector perforado transversalmente presenta fugas porque dos orificios no se intersectan correctamente; una carcasa de paredes delgadas se deforma porque la ventana se cortó antes de terminar el orificio; un buje se atasca porque la pared no es uniforme. Por eso, el proceso de fabricación es más importante que la máquina: la secuencia determina si la pieza mantiene su forma después del último corte.
Selección de grado
| Calificación | Resistencia a la corrosión | maquinabilidad | Fortaleza | Uso típico | Nota de mecanizado |
|---|---|---|---|---|---|
| 303 | Moderado | Mejor (corte sin azufre añadido) | Medio | Ejes, pasadores, accesorios, piezas de gran volumen | Contiene azufre; no apto para corrosión agresiva ni estructuras soldadas. |
| 304 | Bien | Moderado, propenso a la formación de agallas | Medio | Equipos para la industria alimentaria, productos químicos, estructura general | Baja velocidad y gran profundidad de corte para permanecer debajo de la piel endurecida. |
| 316L | Excelente (molibdeno) | De moderada a mala, más gomosa | Medio | Médico, marino, farmacéutico, alimentario | Los bordes afilados y el refrigerante a alta presión son obligatorios. |
| 17-4PH | Bien | Pobre | Alto, endurecible por envejecimiento | Ejes de bombas, vástagos de válvulas, aeroespacial | Máquina en estado tratado con solución, luego edad |
| 440C | Moderado | Pobre (alto en carbono) | Muy alto, endurecible | Cojinetes, cuchillas, piezas de desgaste | Recocido a máquina; después del endurecimiento solo rectificado |
| 430F | Bien | Bueno (ferrítico de fácil corte) | Medio-bajo | Electrodomésticos, piezas de acabado | No apto para piezas de presión soldadas |
La elección del grado generalmente se decide según el medio, no según el plano. Si la pieza está en contacto con agua de mar, cloruros o productos químicos CIP, el 316L es el mínimo y el 304 presenta un riesgo de corrosión futura. Si se trata de una pieza de desgaste, el 17-4PH en estado tratado térmicamente se mecaniza razonablemente bien y se endurece posteriormente; mecanizarlo en estado endurecido es mucho más lento y debe evitarse en la fase de diseño. El 303 es la respuesta honesta para piezas de alto volumen que nunca entran en contacto con cloruros: se mecaniza el doble de rápido que el 316L, y pagar por el 316L "solo por precaución" significa pagar por una resistencia a la corrosión que la pieza nunca utilizará. La misma lógica se aplica a las piezas de acero inoxidable personalizadas: el grado correcto más económico supera al más caro que parece más seguro.
Donde Stainless contraataca
| Dificultad | Mecanismo | Consecuencia | Nuestra contramedida |
|---|---|---|---|
| endurecimiento laboral | La deformación plástica endurece la superficie de corte. | Cada pasada corta material más duro, los tamaños varían y los bordes se astillan. | Alimentación constante, sin detenerse en la superficie, pases escalonados que siempre cortan |
| Borde urbanizado | El material se suelda en frío al inserto. | Superficie desgarrada, Ra se deteriora | Bordes afilados, refrigerante a alta presión, insertos recubiertos |
| Mala conducción del calor | El calor se concentra en la punta. | Vida útil corta de la herramienta, distorsión térmica | Refrigerante por inundación, menor velocidad de corte, mayor avance |
| patatas fritas fibrosas | El material resistente no romperá el chip. | Arañazos en las caras acabadas | Geometría del rompevirutas, roturas de virutas programadas, refrigerante de alta presión. |
| Deflexión de pared delgada | La fuerza radial empuja la pared hacia afuera. | Pared irregular, redondez deficiente | Corte segmentado, soporte interno, acabado de la pared al final |
El error más costoso en el mecanizado de acero inoxidable 304 es que el programador realice pasadas ligeras. Las pasadas ligeras sobre una superficie endurecida no eliminan la capa endurecida, sino que se deslizan sobre ella, y la siguiente pasada corta la capa endurecida en lugar del metal base. La regla, aunque parezca contradictoria, es la opuesta a la del aluminio: mantener el avance, mantener la herramienta en contacto y nunca permitir que el inserto roce. Cuando un cliente nos comenta que en el taller anterior "rompían herramientas constantemente al trabajar con acero inoxidable", esta es casi siempre la razón.
Capacidad y especificaciones
| Artículo | Rango típico | Ajustado (en revisión) | Nota |
|---|---|---|---|
| Tamaño máximo de pieza | 500 × 400 × 300 mm | 700 × 500 × 400 mm | Depende de la forma de la pieza y del sistema de sujeción. |
| Tolerancia lineal | ±0,02 mm | ±0,01 mm | Finalización del fresado o torneado con múltiples giros. |
| Redondez / concentricidad | 0,015 mm | 0,008 mm | Una ubicación de configuración o mandril |
| Posición del agujero | Ø0,05 mm | Ø0,02 mm | Patrones de agujeros multifacéticos en una sola configuración |
| Rugosidad superficial Ra | 1,6 μm | 0,8 μm (0,4 μm localmente) | Fresado, torneado y lapeado de acabado |
| Pared mínima | 1,0 mm | 0,6 mm | Las paredes delgadas necesitan soporte interno o relleno. |
| Trapos | M2 – M30, interno y externo | Roscas para tuberías, roscas fresadas | Verificación del calibre pasa/no pasa al 100%. |
| agujero mínimo | Ø1,0 mm | Ø0,6 mm | Una relación profundidad/diámetro superior a 5 requiere perforación escalonada |
| Cobertura del proceso | Fresado, torneado, mecanizado multieje, taladrado y roscado. | Torno-fresadora | El fresado CNC de acero inoxidable es una operación fundamental. |
| Refinamiento | Pasivación, electropulido, granallado, niquelado | Enmascaramiento local, dos tonos | Piezas médicas según los estándares del cliente. |
| Tamaño del lote | 1 – 5.000 unidades | — | Pedidos de muestra de una pieza |
| Plazo de entrega | Muestra: 7-10 días / Producción: 15-20 días | Servicio exprés bajo petición | Confirmado según lo programado |
Los parámetros más importantes para el fresado CNC de acero inoxidable son dos pequeños: espesor mínimo de pared y espesor mínimo de orificio. Las paredes delgadas de acero inoxidable se deforman en lugar de doblarse, por lo que la pieza se ve bien en la máquina y recupera su forma original al soltarla. Los orificios pequeños y profundos en acero inoxidable 316L se endurecen por deformación en la punta de la broca, por lo que un ciclo de corte intermitente que funcionó en aluminio dañará la broca en acero inoxidable. Ambos parámetros se definen al momento de la cotización; le informaremos si el diseño requiere una característica que solo podemos cumplir agregando un paso al proceso.
Pasivación y acabado
| Proceso | Objetivo | Grados aplicables | Efecto sobre las dimensiones | Nota |
|---|---|---|---|---|
| Pasivación | Elimina el hierro libre y restaura la capa de óxido de cromo. | 303 / 304 / 316L / 17-4PH | Esencialmente ninguno | Conforme a la norma ASTM A967 o al estándar del cliente. |
| Electropulido | Reduce la radiación solar (Ra), mejora la limpieza. | 304 / 316L | Elimina entre 0,005 y 0,02 mm. | Médico, farmacéutico, UHV |
| Granallado con perlas | Acabado mate uniforme, elimina las marcas de herramientas. | Todo | Mínimo | Reduce ligeramente la resistencia a la corrosión; volver a pasivar después |
| níquel químico | Resistencia al desgaste, cobertura uniforme | Acero inoxidable (opcional) | Añade 0,005–0,025 mm | Hilos y ajustes de la máscara |
| Anodizado | No aplicable al acero inoxidable | Solo aluminio | — | Las partes coloreadas en la foto son de aluminio anodizado. |
La pasivación es el paso que los compradores suelen omitir y del que más se arrepienten. El mecanizado incrusta hierro libre de las herramientas en la superficie; es invisible y es precisamente ahí donde comienza la corrosión por picaduras seis meses después en un entorno marino o de limpieza in situ (CIP). Para las piezas de acero inoxidable pasivadas, trabajamos según la norma ASTM A967 e indicamos el método de ensayo en el certificado, ya que "sumergimos la pieza en ácido" no es una especificación válida. Si su pieza se destina a una sala limpia o a una línea farmacéutica, el electropulido va más allá de la pasivación: elimina tanto la capa alterada como el hierro libre.
Control de la contaminación
| Riesgo | Fuente | Consecuencia | Control |
|---|---|---|---|
| Hierro libre incorporado | Muelas abrasivas, cepillos de alambre, bancos compartidos con acero al carbono | Picaduras y manchas de óxido | Herramientas y área dedicadas de acero inoxidable |
| Material mixto | Los aceros 304 y 316L se ven idénticos. | Resistencia a la corrosión por debajo de las especificaciones | Clasificación espectroscópica en la recepción de mercancías más marcado de lotes |
| Cruce de refrigerante | Refrigerante compartido con acero al carbono | Crecimiento bacteriano, tinción de la superficie | Cárteres separados o cambio completo |
| Contaminación del embalaje | Palets de madera, cajas de cartón lisas | Manchas causadas por la humedad | Papel VCI, desecante, embalaje individual |
Dos piezas de acero inoxidable pueden parecer idénticas y comportarse de forma completamente diferente, por lo que realizamos análisis espectroscópicos de las barras entrantes en lugar de fiarnos de la etiqueta. El otro factor es la higiene de las herramientas: un cepillo de alambre que haya tocado acero al carbono dejará hierro libre en la superficie de un acero inoxidable 316L, y ningún proceso de pasivación podrá eliminarlo por completo. Para las piezas de acero inoxidable aptas para uso alimentario, esto no es una cuestión estética, sino la diferencia entre superar o suspender una auditoría de higiene.
Inspección y trazabilidad
| Escenario | Método | Producción |
|---|---|---|
| Material entrante | Certificado de fábrica más clasificación espectroscópica (304 frente a 316L) | Certificado de material y registro de clasificación |
| Primer artículo | Informe completo de CMM, verificación de perfil, calibres de rosca pasa/no pasa. | Informe de la FAI |
| En proceso | Patrullaje de dimensiones críticas, registros de vida útil de las herramientas | Registro de patrulla |
| Superficie | Perfilómetro, prueba visual posterior a la pasivación o prueba del punto azul según sea necesario | récord de finalización |
| Final | Verificación al 100% de las dimensiones críticas, rebabas y apariencia. | Registro de inspección |
| Envío | Muestreo, archivo fotográfico, embalaje anticorrosivo | Informe previo al envío |
Para el acero inoxidable, añadimos dos comprobaciones que el aluminio nunca necesita: verificación del grado en la barra entrante y una comprobación posterior a la pasivación cuando la norma del cliente lo exige. Todo lo demás sigue la misma disciplina: CMM para la posición y el perfil, perfilómetro para las superficies de sellado, y verificación de pasa/no pasa en cada rosca. Lo importante no es el papeleo, sino que, si una pieza falla en funcionamiento, el certificado indique a qué lote de material pertenece.
Aplicaciones
| Industria | Partes típicas | Lo que importa |
|---|---|---|
| Equipos para alimentos y bebidas | Cuerpos de válvulas, accesorios, piezas de llenado, placas de filtro | Material apto para uso alimentario, pasivado, sin grietas. |
| Dispositivos médicos | Mangos de instrumentos, carcasas, conectores, herramientas de inserción | Electropulido, limpieza, trazabilidad |
| Construcción naval y marítima | Accesorios de cubierta, carcasas de bombas, conectores | Grado 316L, resistencia a la corrosión por picaduras |
| Química y farmacéutica | Bloques de válvulas, accesorios de tubería, componentes auxiliares del reactor | Grado anticorrosión, compatible con CIP. |
| Semiconductores y vacío | Componentes de la cámara, bridas, accesorios de gas | Baja emisión de gases, electropulido, empaque limpio |
| Industria general | Soportes, casquillos, palancas | Resistencia, plazo de entrega, coste |
Cómo se realiza un pedido personalizado
| Paso | Usted proporciona | Hacemos entregas | Tiempo |
|---|---|---|---|
| 1 Consulta | Dibujo 2D/3D, grado, cantidad, requisitos de superficie | Evaluación de la viabilidad y el proceso | 1 día laborable |
| 2. Revisión de DFM | Confirmación del dato, tolerancia y estándar de pasivación. | Notas sobre reducción de costos: cambio de grado, relajación de tolerancias no críticas. | 1-2 días laborables |
| 3 Cotización | Lote confirmado y plazo de entrega | Presupuesto formal que incluye acabados e inspección. | 1 día laborable |
| 4. Muestreo | Pedido de muestra | Muestra más certificado FAI y de material | 7–10 días |
| 5 Producción | Aprobación de la muestra | Lote, inspección final, embalaje anticorrosivo | 15–20 días |
Cuando se solicitan presupuestos para piezas de acero inoxidable a medida, los dos factores que más influyen en el precio son el grado y el acabado superficial. "316L, pasivado según ASTM A967" y "acero inoxidable, con acabado especial" no son lo mismo; la segunda solicitud genera dudas, y esas dudas determinan el precio. Si la pieza se destina a una línea regulada, indíquenos la norma en la fase de consulta; obtener un documento de cualificación después de la fabricación de las piezas es el proceso más lento.
FAQ
¿Por qué el mecanizado de acero inoxidable es más caro que el de aluminio? Por tres razones: se corta a una velocidad entre un tercio y la mitad de la del aluminio, las herramientas se desgastan más rápido debido al endurecimiento por deformación y el agarrotamiento del material, y generalmente requiere un postprocesamiento como la pasivación. El costo del material es solo una pequeña parte de la diferencia. Si un presupuesto para acero inoxidable coincide exactamente con uno para aluminio, pregunte qué se omitió.
¿304 o 316L? ¿Puedo usar 304 para ahorrar dinero? Si la pieza nunca entra en contacto con cloruros, agua de mar o productos químicos de limpieza agresivos, el 304 suele ser el adecuado, e incluso el 303 podría ser mejor para mayor volumen de trabajo. Si sí entra en contacto con estos materiales, el 304 se corroerá y el ahorro se convertirá en una reclamación de garantía. Envíe el medio y el régimen de limpieza, no solo el plano; esta información determina el grado más que la geometría.
¿ La pasivación modificará las dimensiones? No, la pasivación elimina el hierro libre de la superficie, no el metal. El electropulido sí elimina material, generalmente entre 0,005 y 0,02 mm por superficie, por lo que los orificios y roscas estrechos requieren enmascaramiento o un margen previo al pulido. Decidimos esto al momento de la cotización, no después de que las piezas salen del tanque.
¿Es posible mecanizar el acero 17-4PH después del tratamiento térmico? Sí, pero es un proceso lento y costoso. Lo más práctico es mecanizarlo en estado de solución (aproximadamente 30 HRC) y dejarlo envejecer posteriormente; la contracción debida al envejecimiento es predecible y se puede compensar en el programa. Si su plano especifica la dureza final, indíquenoslo, ya que el mecanizado del acero 17-4PH endurecido implica una estructura de costes completamente diferente.
¿Las piezas de color de la foto también están disponibles en acero inoxidable? No. Los componentes azules, dorados y rojos son de aluminio anodizado; el anodizado es un proceso específico para el aluminio y no se aplica al acero inoxidable. Se muestran porque el mismo taller trabaja con ambos materiales. Si necesita color en una pieza de acero inoxidable, las opciones son pintura, recubrimiento PVD o niquelado, y cada una tiene una resistencia al desgaste diferente.
¿Qué se necesita para cotizar una pieza de acero inoxidable? Un plano con el grado, la tolerancia, el acabado superficial y el estándar de pasivación o limpieza, además de la cantidad y si la pieza se destina a una industria regulada. Un modelo 3D por sí solo no es suficiente, ya que no incluye la tolerancia. Envíe ambos y la cotización generalmente se recibe en un día hábil.
Solicitar presupuesto
Envíe el dibujo con el grado especificado. Si el grado aún no está definido, envíenos el medio con el que entrará en contacto la pieza y los productos químicos de limpieza que utilizará; le indicaremos qué acero inoxidable resiste estas condiciones y cuál se especifica por costumbre. Nuestro servicio de mecanizado CNC de acero inoxidable se basa en el comportamiento del material, ya que en este tipo de acero el proceso influye mucho más en el resultado que la máquina.