


Usinagem CNC em aço inoxidável | Peças de precisão personalizadas
| O que fazemos | O que isso significa para a sua parte | |
|---|---|---|
| 1 | O processo de roteamento é definido por nível, não por preço. | Os aços 304 e 316L têm processos de corte diferentes; executar ambos com o mesmo conjunto de parâmetros garante que um deles falhe. |
| 2 | O endurecimento por deformação é mantido sob controle. | A superfície endurece à medida que a ferramenta avança, portanto a estratégia de passe determina a estabilidade dimensional. |
| 3 | Ferramentas e fluido de corte específicos para aço inoxidável | O aço inoxidável sofre desgaste por atrito; insertos de uso geral não conseguem manter Ra 0,8 de forma repetível. |
| 4 | Passivação e eletropolimento | Restaura a camada de óxido de cromo danificada pela usinagem. |
| 5 | Controle da contaminação por ferro livre | Compartilhar uma linha com aço carbono incorpora ferro que enferruja meses depois. |
| 6 | Certificados de fábrica mais CMM | Clientes dos setores médico e alimentício precisam de rastreabilidade, não de garantias. |
O aço inoxidável não é "alumínio mais duro". Ele sofre encruamento à medida que a ferramenta passa, então uma segunda passada leve sobre uma superfície já usinada pode ser mais dura que a primeira; ele se desgasta e acumula material na aresta de corte; e conduz mal o calor, então o calor permanece na ponta em vez de ser dissipado com o cavaco. Esses três fatores determinam a trajetória da ferramenta, o fluido de corte e o número de passadas — e é por isso que um orçamento para aço inoxidável que se iguala a um orçamento para alumínio geralmente é um orçamento que não foi bem pensado.
O que nós Máquina
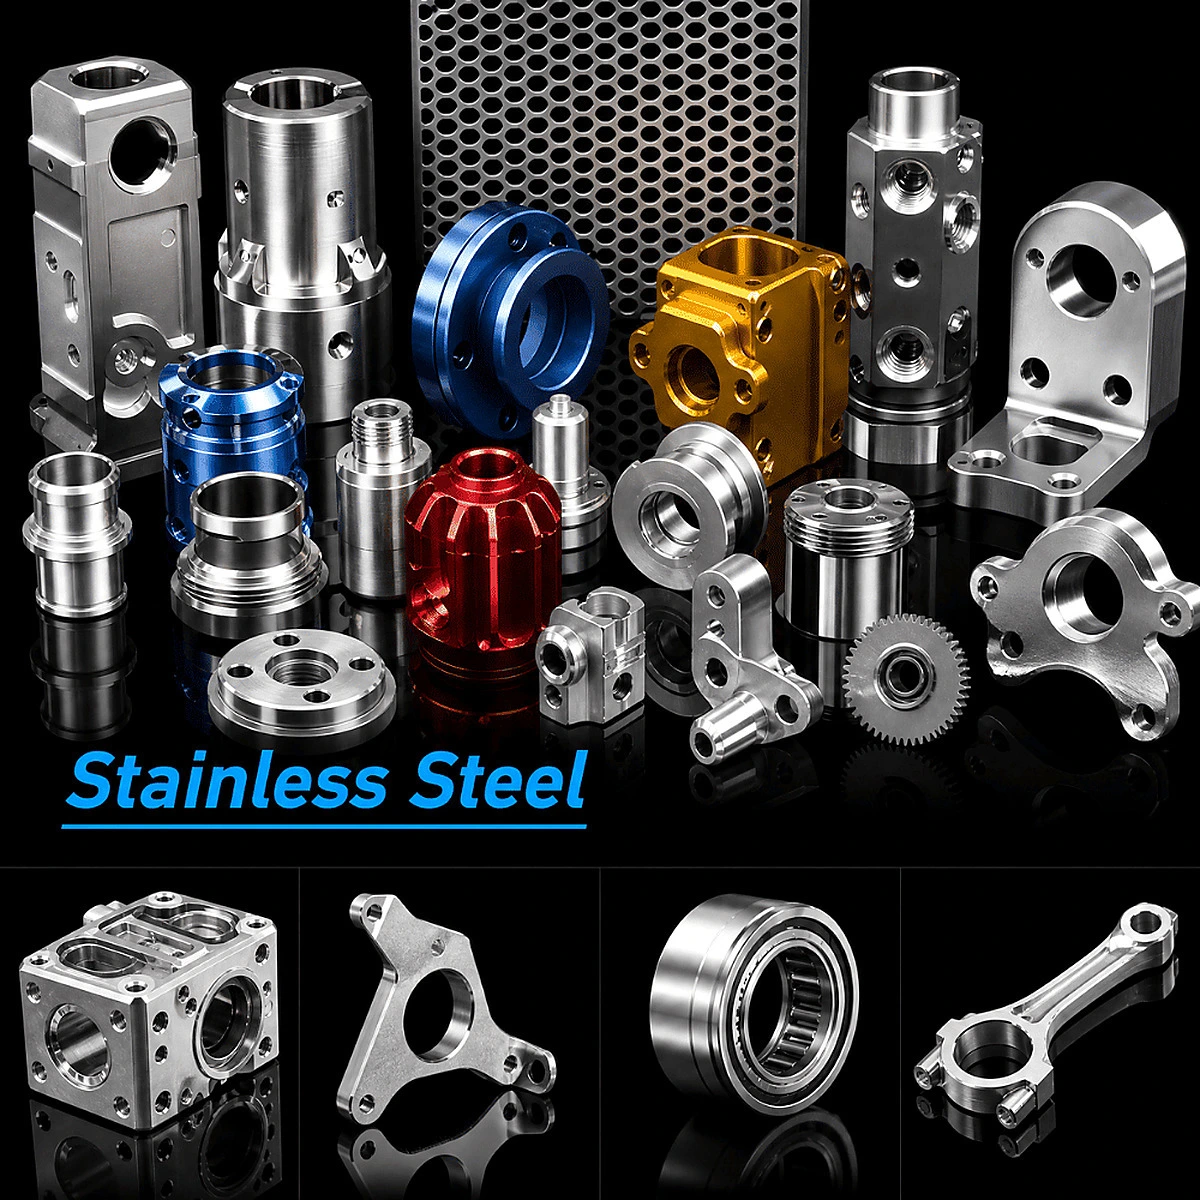
| Parte da família | Características visíveis | Uso típico | O que controlamos | |
|---|---|---|---|---|
| 1 | Corpos de válvulas e blocos de distribuição | Formato de tarugo quadrado, furos transversais, múltiplas portas roscadas, furos de montagem | Controle de fluidos, distribuidores, blocos integrados | Precisão da intersecção, faces de vedação da porta |
| 2 | Carcaças e mangas cilíndricas | Diâmetro externo e furo, janelas fresadas, degrau na face final | Caixas de sensores, invólucros de bombas, capas protetoras | Distorção de parede fina, concentricidade entre janela e furo |
| 3 | Blocos de conectores multiportas | Portas roscadas em várias faces, conexões internas | Distribuição de ar e fluidos | Ângulo da porta entre as faces, folga da passagem interna |
| 4 | Suportes de ângulo reto | Formato em L, combinação de furos grandes e pequenos, transição suave. | Conexão estrutural, montagem de equipamentos | Esquadro das duas faces de referência, posição do furo |
| 5 | Buchas e mangas escalonadas | Diâmetro externo em dois estágios, furo passante, extremidades chanfradas | Buchas de desgaste, mangas de localização | Uniformidade da parede, concentricidade entre o furo e o diâmetro externo |
| 6 | Discos de flange | Círculo de parafusos de 4 a 6 furos, furo central, face de vedação | Conexões de tubos, juntas seladas na face | Planicidade da face, posição do círculo dos parafusos |
| 7 | Botões serrilhados | Recartilhado reto ou diamantado, rosca interna, degrau | Ajuste, travamento | Consistência do serrilhado, concentricidade da rosca |
| 8 | Balancins e alavancas | Orifícios em ambas as extremidades, bolso para redução de peso, formato assimétrico | Transmissão, dobradiça | Distância entre centros, esquadro entre furo e face |
| 9 | Rodas dentadas e discos dentados | Espaçamento uniforme entre os dentes, furo central, furos de alívio de peso | Transmissão, indexação | Perfil do dente, erro de passo cumulativo |
A maioria dos componentes usinados em aço inoxidável nesta página apresenta falhas em uma porta ou furo, e não na parte externa. Um bloco de coletor com furos transversais vaza porque dois furos não se cruzaram perfeitamente; uma carcaça de parede fina se deforma porque a janela foi cortada antes do acabamento do furo; uma bucha trava porque a parede não era uniforme. É por isso que a rota do processo importa mais do que a máquina: a sequência determina se a peça mantém sua forma após o último corte.
Seleção de notas
| Nota | Resistência à corrosão | Usinabilidade | Força | Uso típico | Nota de usinagem |
|---|---|---|---|---|---|
| 303 | Moderado | Melhor (corte sem adição de enxofre) | Médio | Eixos, pinos, conexões, peças volumétricas | Contém enxofre; não indicado para corrosão agressiva ou estruturas soldadas. |
| 304 | Bom | Moderado, propenso a galhas | Médio | Equipamentos para alimentos, produtos químicos, estrutura geral | Velocidade baixa e profundidade de corte acentuada para permanecer sob a pele endurecida. |
| 316L | Excelente (molibdênio) | De moderado a ruim, mais pegajoso | Médio | Medicina, setor marítimo, farmacêutico, alimentício | Bordas afiadas e líquido refrigerante de alta pressão são obrigatórios. |
| 17-4PH | Bom | Pobre | Alto, resistente ao envelhecimento | Eixos de bombas, hastes de válvulas, aeroespacial | Máquina em condição de tratamento com solução, depois envelhecimento |
| 440C | Moderado | Pobre (alto teor de carbono) | Muito alto, endurecível | Rolamentos, facas, peças de desgaste | Recozido à máquina; após o endurecimento, apenas retificado. |
| 430F | Bom | Bom (ferrítico de corte livre) | Médio-baixo | Eletrodomésticos, peças de acabamento | Não indicado para peças soldadas sob pressão. |
A escolha da liga geralmente é determinada pelo meio, não pelo desenho técnico. Se a peça entrar em contato com água do mar, cloretos ou produtos químicos CIP, o aço inoxidável 316L é a opção mínima, enquanto o 304 representa uma garantia contra corrosão futura. Se for uma peça sujeita a desgaste, o aço inoxidável 17-4PH, após tratamento térmico de solubilização, apresenta boa usinabilidade e endurece posteriormente — o corte nesse estado endurecido é uma ordem de magnitude mais lento e deve ser evitado na fase de projeto. Já o aço inoxidável 303 é a resposta honesta para peças de alto volume que nunca entram em contato com cloretos: sua usinabilidade é duas vezes maior que a do 316L, e pagar pelo 316L "apenas por segurança" significa pagar por uma resistência à corrosão que a peça nunca utilizará. A mesma lógica se aplica a peças personalizadas de aço inoxidável: a liga correta mais barata é melhor do que a mais cara que aparenta ser segura.
Onde o aço inoxidável revida
| Dificuldade | Mecanismo | Conseqüência | Nossa contramedida |
|---|---|---|---|
| Endurecimento por trabalho | A deformação plástica endurece a superfície cortada. | Cada passada corta material mais duro, dimensiona desvios, lascas nas bordas | Alimentação constante, sem permanência na superfície, passagens escalonadas que sempre cortam. |
| Borda acumulada | O material é soldado a frio na inserção. | Superfície rasgada, Ra deteriora | Bordas afiadas, fluido refrigerante de alta pressão, insertos revestidos |
| Má condução de calor | O calor se concentra na ponta. | Vida útil curta da ferramenta, distorção térmica | Inundação de fluido refrigerante, velocidade de corte reduzida, maior avanço |
| Batatas fritas | Material resistente não quebrará o chip | Arranhões nas faces acabadas | Geometria do quebra-cavacos, quebras de cavacos programadas, refrigeração de alta pressão |
| Deflexão de parede fina | A força radial empurra a parede para longe. | Parede irregular, circularidade deficiente | Corte segmentado, suporte interno, acabamento da parede por último. |
O erro mais caro na usinagem de aço inoxidável 304 é um programador que "pega leve" com passes leves. Passes leves em uma superfície encruada não removem a camada endurecida, eles deslizam sobre ela, e o passe seguinte corta a camada endurecida em vez do metal base. A regra contraintuitiva é o oposto da do alumínio: mantenha o avanço alto, mantenha a ferramenta engajada e nunca deixe a pastilha raspar. Quando um cliente nos diz que a oficina anterior "vivia quebrando ferramentas em aço inoxidável", essa é quase sempre a razão.
Capacidade e especificações
| Item | Faixa típica | Apertado (em revisão) | Observação |
|---|---|---|---|
| Tamanho máximo da peça | 500 × 400 × 300 mm | 700 × 500 × 400 mm | Depende do formato da peça e do dispositivo de fixação. |
| Tolerância linear | ±0,02 mm | ±0,01 mm | Acabamento de fresagem ou torneamento com múltiplas rotações |
| Redondeza/concentricidade | 0,015 mm | 0,008 mm | Uma configuração ou localização do mandril |
| Posição do furo | Ø0,05 mm | Ø0,02 mm | Padrões de furos multifacetados em uma única configuração |
| Rugosidade da superfície Ra | 1,6 μm | 0,8 μm (0,4 μm localmente) | Acabamento por fresagem, torneamento e lapidação. |
| Parede mínima | 1,0 mm | 0,6 mm | Paredes finas precisam de suporte interno ou preenchimento. |
| Fios | M2 – M30, interno e externo | Roscas de tubos, roscas fresadas | Verificação de precisão de 100% de aprovação/reprovação |
| furo mínimo | Ø1,0 mm | Ø0,6 mm | Profundidade em relação ao diâmetro acima de 5 requer perfuração escalonada. |
| Cobertura do processo | Fresagem, torneamento, multieixos, furação e rosqueamento. | Torneamento e fresamento | A fresagem CNC de aço inoxidável é uma operação essencial. |
| Acabamento | Passivação, eletropolimento, jateamento com microesferas, niquelagem | Mascaramento local, bicolor | Componentes médicos de acordo com os padrões do cliente |
| Tamanho do lote | 1 a 5.000 unidades | — | Pedidos de amostra a partir de uma peça |
| Tempo de espera | Amostra: 7 a 10 dias / Produção: 15 a 20 dias | Agilizar mediante solicitação | Confirmado conforme o cronograma |
Os parâmetros mais importantes para a usinagem CNC em aço inoxidável são dois pequenos: espessura mínima da parede e diâmetro mínimo do furo. Paredes finas de aço inoxidável sofrem deflexão em vez de deformação, garantindo que a peça fique com a aparência correta na máquina e retorne à sua forma original ao ser removida. Furos pequenos e profundos em aço inoxidável 316L sofrem endurecimento por trabalho a frio na ponta da broca, portanto, um ciclo de furação intermitente que funcionava bem em alumínio irá danificar a broca em aço inoxidável. Ambos os parâmetros são definidos na cotação — informaremos se o projeto exige alguma característica que só podemos atender adicionando uma etapa ao processo.
Passivação e Acabamento
| Processo | Propósito | Graus aplicáveis | Efeito nas dimensões | Observação |
|---|---|---|---|---|
| Passivação | Remove o ferro livre e restaura a camada de óxido de cromo. | 303 / 304 / 316L / 17-4PH | Essencialmente nenhum | Conforme ASTM A967 ou norma do cliente. |
| Eletropolimento | Reduz o índice de rugosidade (Ra), melhora a limpeza. | 304 / 316L | Remove 0,005–0,02 mm | Médico, farmacêutico, UHV |
| jateamento com microesferas | Acabamento fosco uniforme, remove marcas de ferramentas | Todos | Mínimo | Reduz ligeiramente a resistência à corrosão; repassivar após |
| Níquel químico | Resistência ao desgaste, cobertura uniforme | Aço inoxidável (opcional) | Adiciona 0,005–0,025 mm | Roscas e encaixes da máscara |
| Anodização | Não aplicável ao aço inoxidável. | Somente alumínio | — | As partes coloridas na foto são de alumínio anodizado. |
A passivação é a etapa que os compradores mais frequentemente omitem e da qual mais se arrependem. A usinagem incorpora ferro livre proveniente das ferramentas na superfície; esse ferro é invisível e é exatamente onde a corrosão por pite começa seis meses depois, em ambientes marítimos ou de limpeza CIP. Para a passivação de peças de aço inoxidável, trabalhamos de acordo com a norma ASTM A967 e especificamos o método de teste no certificado, pois "mergulhamos a peça em ácido" não é uma especificação. Se a sua peça for destinada a uma sala limpa ou a uma linha de produção farmacêutica, o eletropolimento faz mais do que passivação: ele remove a camada danificada, bem como o ferro livre.
Controle de Contaminação
| Risco | Fonte | Conseqüência | Controlar |
|---|---|---|---|
| Ferro livre incorporado | Rebolos, escovas de arame, bancadas compartilhadas com aço carbono | Corrosão e manchas de ferrugem | Ferramentas e área dedicadas em aço inoxidável |
| Material misto | Os aços 304 e 316L são visualmente idênticos. | Resistência à corrosão abaixo da especificação | Triagem espectroscópica na entrada de mercadorias mais marcação de lotes |
| cruzamento do líquido de arrefecimento | Fluido refrigerante compartilhado com aço carbono | Crescimento bacteriano, coloração superficial | Reservatórios separados ou troca completa. |
| Contaminação da embalagem | Paletes de madeira, caixas de papelão simples | Manchas induzidas pela umidade | Papel VCI, dessecante, embalagem individual |
Duas peças de aço inoxidável podem parecer idênticas e comportar-se de maneira completamente diferente, razão pela qual realizamos análises espectroscópicas das barras recebidas em vez de confiarmos apenas no rótulo. A outra metade da questão é a higiene das ferramentas: uma escova de arame que tenha entrado em contato com aço carbono deixará resíduos de ferro na superfície do aço inoxidável 316L, e nenhuma quantidade de passivação será capaz de reverter completamente esse processo. Para peças de aço inoxidável de grau alimentício, isso não é uma questão meramente estética — é a diferença entre ser aprovado ou reprovado em uma auditoria de higiene.
Inspeção e Rastreabilidade
| Estágio | Método | Saída |
|---|---|---|
| Material recebido | Certificado de fábrica mais classificação espectroscópica (304 vs 316L) | Certificado de material e registro de triagem |
| Primeiro artigo | Relatório CMM completo, verificação de perfil, calibradores de rosca passa/não passa | Relatório FAI |
| Em andamento | Patrulhamento de dimensões críticas, registros de vida útil da ferramenta | Registro de patrulha |
| Superfície | Perfilômetro, teste visual pós-passivação ou teste de ponto azul, conforme necessário. | Recorde de conclusão |
| Final | Verificação de 100% das dimensões críticas, rebarbas e aparência. | Registro de inspeção |
| Envio | Amostragem, arquivo fotográfico, embalagem anticorrosiva | Relatório de pré-embarque |
Para o aço inoxidável, adicionamos duas verificações que o alumínio nunca precisa: verificação da qualidade da barra recebida e uma verificação pós-passivação quando a norma do cliente assim o exige. Todo o resto segue a mesma disciplina — CMM para posição e perfil, perfilômetro para faces de vedação, aprovação/reprovação em cada rosca. O objetivo não é a burocracia; é que, quando uma peça falha em campo, o certificado indique de qual lote de material ela provém.
Aplicações
| Indústria | Peças típicas | O que importa |
|---|---|---|
| Equipamentos para alimentos e bebidas | Corpos de válvulas, conexões, peças de enchimento, placas de filtro | Material próprio para contato com alimentos, passivado, sem frestas. |
| Dispositivos médicos | Cabos de instrumentos, invólucros, conectores, ferramentas de inserção | Eletropolimento, limpeza, rastreabilidade |
| Marinha e construção naval | Acessórios de convés, carcaças de bombas, conectores | Aço inoxidável 316L, resistente à corrosão por pites |
| Produtos químicos e farmacêuticos | Blocos de válvulas, conexões de tubulação, acessórios do reator | Grau de resistência à corrosão, compatível com CIP |
| Semicondutores e vácuo | Componentes da câmara, flanges, conexões de gás | Baixa emissão de gases, eletropolimento, embalagem limpa |
| Indústria geral | Suportes, buchas, alavancas | Força, prazo de entrega, custo |
Como funciona um pedido personalizado
| Etapa | Você fornece | Nós entregamos | Tempo |
|---|---|---|---|
| 1 Consulta | Desenho 2D/3D, especificação, quantidade, requisitos de superfície | Viabilidade de classificação e julgamento de processo | 1 dia útil |
| 2 Revisão DFM | Confirmação de datum, tolerância, padrão de passivação | Notas sobre redução de custos: alteração de classificação, flexibilização de tolerâncias não críticas. | 1 a 2 dias úteis |
| 3. Citação | Lote e prazo de entrega confirmados | Orçamento formal incluindo acabamento e inspeção. | 1 dia útil |
| 4 Amostragem | Pedido de amostra | Amostra mais FAI e certificado de material | 7 a 10 dias |
| 5 Produção | Aprovação de amostra | Lote, inspeção final, embalagem anticorrosiva | 15 a 20 dias |
Ao enviar peças personalizadas de aço inoxidável para cotação, os dois itens que mais influenciam o preço são a classe e o acabamento da superfície. "316L, passivado conforme ASTM A967" e "aço inoxidável, por favor, finalize" não são a mesma coisa — o segundo item gera dúvidas, e essas dúvidas representam o custo. Se a peça for para uma linha de produção regulamentada, informe-nos a norma na fase de consulta; elaborar um documento de qualificação posteriormente, após a fabricação das peças, é o processo mais demorado.
FAQ
Por que a usinagem de aço inoxidável é mais cara que a de alumínio? Três razões: o corte ocorre a uma velocidade aproximadamente de um terço a metade, as ferramentas se desgastam mais rapidamente devido ao endurecimento por trabalho e à formação de sulcos, e geralmente é necessário um pós-processamento, como a passivação. O custo do material representa apenas uma pequena parte da diferença. Se um orçamento para aço inoxidável for exatamente igual a um orçamento para alumínio, pergunte o que foi omitido.
304 ou 316L — posso usar apenas o 304 para economizar dinheiro? Se a peça nunca entrar em contato com cloretos, água do mar ou produtos químicos de limpeza agressivos, o 304 geralmente é a escolha correta e o 303 pode ser ainda melhor para grandes volumes. Caso contrário, o 304 sofrerá corrosão e a economia inicial se transformará em uma solicitação de garantia. Envie informações sobre o meio e o regime de limpeza, não apenas o desenho técnico; essas informações determinam a liga mais do que a geometria.
A passivação altera as dimensões das peças? Não, a passivação remove o ferro livre da superfície, não remove metal. O eletropolimento remove material, tipicamente de 0,005 a 0,02 mm por superfície, portanto, furos e roscas estreitas precisam de mascaramento ou de uma margem de pré-polimento. Essa decisão é tomada no momento do orçamento, não depois que as peças saem do tanque.
É possível usinar o aço 17-4PH após tratamento térmico? Sim, é possível, mas o processo é lento e caro. A solução mais prática é usinar o aço já tratado termicamente (aproximadamente 30 HRC) e, em seguida, realizar o envelhecimento; a contração decorrente do envelhecimento é previsível e pode ser compensada no programa de usinagem. Se o seu desenho especificar a dureza final, informe-nos — a usinagem do aço 17-4PH endurecido envolve uma estrutura de custos completamente diferente.
As peças coloridas da foto também estão disponíveis em aço inoxidável? Não. Os componentes azuis, dourados e vermelhos são de alumínio anodizado — a anodização é um processo específico do alumínio e não se aplica ao aço inoxidável. Eles são mostrados porque a mesma fábrica trabalha com ambos os materiais. Se você precisa de cor em uma peça de aço inoxidável, as opções são pintura, revestimento PVD ou niquelagem, e cada uma delas apresenta um comportamento diferente em relação ao desgaste.
O que você precisa para orçar uma peça de aço inoxidável? Um desenho com a especificação, tolerância, acabamento superficial e o padrão de passivação ou limpeza, além da quantidade e se a peça se destina a uma indústria regulamentada. Um modelo 3D sozinho não é suficiente, pois não inclui as tolerâncias. Envie ambos e o orçamento geralmente retorna em um dia útil.
Solicite um orçamento
Envie o desenho com a especificação da classe de aço inoxidável. Se a especificação ainda estiver em aberto, envie também o material que a peça irá utilizar e os produtos químicos de limpeza que serão aplicados — nós informaremos qual aço inoxidável realmente resiste a essas condições e qual está sendo especificado por hábito. Nosso serviço de usinagem CNC em aço inoxidável é baseado no comportamento do material, pois, no caso do aço inoxidável, o processo de usinagem influencia o resultado muito mais do que a máquina em si.