


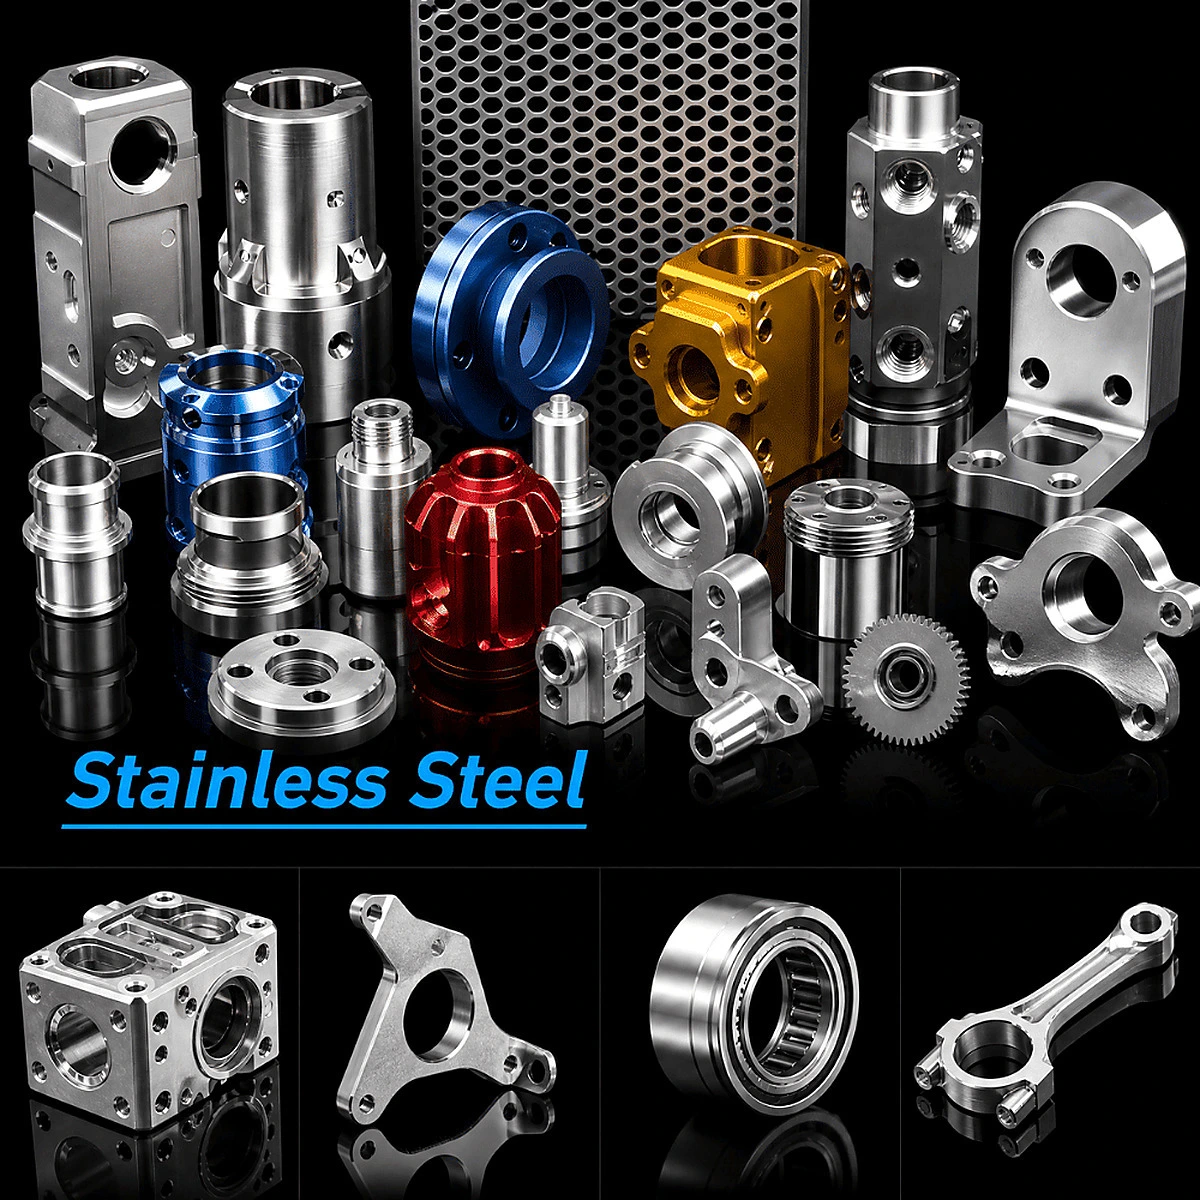
تصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC | قطع غيار دقيقة حسب الطلب
| ما نقوم به | ماذا يعني ذلك بالنسبة لك؟ | |
|---|---|---|
| 1 | يتم تحديد مسار العملية لكل درجة، وليس لكل سعر. | تختلف عملية قطع الفولاذ 304 و316L؛ وتشغيل كليهما بنفس مجموعة المعايير يضمن فشل أحدهما. |
| 2 | تم التحكم في عملية تقوية العضلات. | تتصلب السطح أثناء مرور الأداة، لذا فإن استراتيجية المرور تحدد الاستقرار البُعدي |
| 3 | أدوات خاصة بالفولاذ المقاوم للصدأ وسائل تبريد | حلقات من الفولاذ المقاوم للصدأ؛ لا يمكن للحشوات ذات الأغراض العامة الحفاظ على Ra 0.8 بشكل متكرر |
| 4 | التخميل والتلميع الكهربائي | يعيد طبقة أكسيد الكروم التي تتضرر أثناء عملية التشغيل الآلي. |
| 5 | مكافحة التلوث بالحديد الحر | يؤدي استخدام الفولاذ الكربوني في نفس الخط إلى دمج الحديد الذي يصدأ بعد أشهر. |
| 6 | شهادات المصنع بالإضافة إلى CMM | يحتاج عملاء القطاعين الطبي والغذائي إلى إمكانية تتبع المنتجات، وليس مجرد ضمانات. |
الفولاذ المقاوم للصدأ ليس "ألومنيومًا أصلب". فهو يتصلب بالتشكيل أثناء مرور الأداة، لذا فإن تمريرة ثانية خفيفة على سطح سبق قطعه قد تكون أصلب من الأولى؛ كما أنه يتآكل ويتراكم على حافة القطع؛ وهو ضعيف التوصيل للحرارة، لذا تبقى الحرارة عند طرف الأداة بدلًا من أن تخرج مع الرايش. هذه العوامل الثلاثة هي التي تحدد مسار الأداة، وسائل التبريد، وعدد مرات التمرير - ولهذا السبب فإن عرض سعر للفولاذ المقاوم للصدأ يطابق عرض سعر للألومنيوم غالبًا ما يكون عرضًا لم يُدرس جيدًا.
ما نقوم به من آلات
| عائلة جزئية | الميزات المرئية | الاستخدام النموذجي | ما نتحكم فيه | |
|---|---|---|---|---|
| 1 | أجسام الصمامات وكتل المشعب | شكل مربع من قطعة واحدة، ثقوب متقاطعة، منافذ ملولبة متعددة، فتحات تثبيت | التحكم في السوائل، الموزعات، الوحدات المتكاملة | دقة التقاطع، أسطح إحكام إغلاق المنافذ |
| 2 | أغلفة وأكمام أسطوانية | القطر الخارجي والقطر الداخلي، نوافذ مطحونة، حافة نهائية متدرجة | أغلفة الحساسات، وأغلفة المضخات، والأغطية الواقية | تشوه الجدار الرقيق، وتمركز النافذة مع التجويف |
| 3 | كتل توصيل متعددة المنافذ | منافذ ملولبة على عدة أسطح، وصلات داخلية | توزيع الهواء والسوائل | زاوية المنفذ عبر الأسطح، خلوص الممر الداخلي |
| 4 | أقواس الزاوية القائمة | شكل حرف L، مزيج من الثقوب الكبيرة والصغيرة، انتقال ممزوج | الوصلات الهيكلية، تركيب المعدات | تربيع وجهي المرجع، موضع الثقب |
| 5 | جلبات وأكمام متدرجة | قطر خارجي ثنائي الخطوات، ثقب نافذ، نهايات مشطوفة | جلبات التآكل، وأكمام التثبيت | تجانس الجدار، وتطابق مركزية التجويف مع القطر الخارجي |
| 6 | أقراص ذات حواف | دائرة مسامير من 4 إلى 6 ثقوب، فتحة مركزية، سطح مانع للتسرب | وصلات الأنابيب، وصلات محكمة الإغلاق من الأمام | استواء السطح، موضع دائرة البراغي |
| 7 | مقابض محززة | تخريش مستقيم أو ماسي، خيط داخلي، متدرج | الضبط، القفل | اتساق التخريش، وتمركز الخيط |
| 8 | أذرع ومقابض التأرجح | فتحات في كلا الطرفين، جيب لتوفير الوزن، تصميم غير متماثل | ناقل الحركة، المفصلات | المسافة المركزية، استقامة الفتحة بالنسبة للوجه |
| 9 | العجلات المسننة والأقراص المسننة | تباعد متساوٍ بين الأسنان، وقطر مركزي، وفتحات تخفيف الوزن | الإرسال، الفهرسة | شكل السن، خطأ التقارب التراكمي |
معظم المكونات المصنعة من الفولاذ المقاوم للصدأ في هذه الصفحة تتعطل عند منفذ أو تجويف، وليس عند السطح الخارجي. يتسرب مشعب مثقوب بشكل عرضي لأن فتحتين لم تتقاطعا بشكل صحيح؛ ويتشوه غلاف رقيق الجدران لأن الفتحة قُطعت قبل إتمام التجويف؛ ويتعطل جلبة لأن الجدار لم يكن منتظمًا. لهذا السبب، فإن مسار التصنيع أهم من الآلة: فالتسلسل هو الذي يحدد ما إذا كان الجزء سيحافظ على شكله بعد القطع الأخير.
اختيار الدرجات
| درجة | مقاومة التآكل | قابلية التشغيل الآلي | قوة | الاستخدام النموذجي | ملاحظة تشغيل |
|---|---|---|---|---|---|
| 303 | معتدل | الأفضل (قطع حر مضاف إليه الكبريت) | واسطة | الأعمدة، والدبابيس، والوصلات، وأجزاء الحجم | يحتوي على الكبريت؛ غير مناسب للتآكل الشديد أو الهياكل الملحومة |
| 304 | جيد | معتدل، عرضة للتهيج | واسطة | معدات غذائية، مواد كيميائية، هيكل عام | سرعة منخفضة وعمق قطع كبير للبقاء تحت الجلد المتصلب |
| 316L | ممتاز (الموليبدينوم) | متوسط إلى ضعيف، أكثر لزوجة | واسطة | طبي، بحري، صيدلاني، غذائي | الحواف الحادة وسائل التبريد عالي الضغط أمران ضروريان |
| 17-4PH | جيد | فقير | مرتفع، قابل للتصلب مع التقدم في العمر | أعمدة المضخات، سيقان الصمامات، صناعة الطيران | الآلة في حالة المعالجة بالمحلول، ثم العمر |
| 440C | معتدل | فقير (عالي الكربون) | عالي جدًا، قابل للتصلب | المحامل، والسكاكين، وقطع الغيار القابلة للتآكل | مُعالَج حرارياً آلياً؛ بعد التصليد، يتم الطحن فقط |
| 430F | جيد | جيد (حديدي سهل القطع) | متوسط-منخفض | الأجهزة المنزلية، قطع الزينة | غير مناسب لأجزاء الضغط الملحومة |
يُحدد اختيار نوع الفولاذ عادةً بناءً على المادة المستخدمة، وليس على الرسم الهندسي. فإذا كان الجزء يلامس مياه البحر أو الكلوريدات أو مواد التنظيف الكيميائي، فإن الفولاذ 316L هو الخيار الأمثل، بينما يُعد الفولاذ 304 خيارًا غير مناسب في حال تعرضه للتآكل. أما إذا كان الجزء مُعرّضًا للتآكل، فإن الفولاذ 17-4PH المُعالج حراريًا يُمكن تشكيله بسهولة، ثم يتصلب لاحقًا - إذ أن قطعه في حالته المُتصلبة أبطأ بعشر مرات، ويُفضّل تجنبه في مرحلة التصميم. أما الفولاذ 303 فهو الخيار الأمثل للأجزاء ذات الإنتاج الضخم التي لا تتعرض للكلوريدات: فهو يُشكل أسرع بمرتين من الفولاذ 316L، ودفع ثمن الفولاذ 316L "احتياطًا" هو في الواقع دفع ثمن مقاومة للتآكل لن يحتاجها الجزء أبدًا. وينطبق المنطق نفسه على أجزاء الفولاذ المقاوم للصدأ المُصممة حسب الطلب: فالنوع الأرخص والأكثر ملاءمةً أفضل من النوع الأغلى والأكثر أمانًا ظاهريًا.
حيث يقاتل الفولاذ المقاوم للصدأ
| صعوبة | الآلية | عاقبة | إجراءاتنا المضادة |
|---|---|---|---|
| تقوية العضلات | يؤدي التشوه البلاستيكي إلى تصلب السطح المقطوع | كل تمريرة تقطع مادة أكثر صلابة، وتتغير الأحجام، وتتشقق الحواف. | تغذية مستمرة، بدون توقف على السطح، تمريرات متدرجة تقطع دائماً |
| حافة مبنية | يتم لحام المادة على البارد على الحشوة | سطح ممزق، وتدهور مؤشر Ra | حواف حادة، سائل تبريد عالي الضغط، حشوات مطلية |
| ضعف التوصيل الحراري | تتركز الحرارة عند الطرف | عمر قصير للأداة، تشوه حراري | سائل تبريد بالغمر، سرعة قطع أقل، تغذية أعلى |
| رقائق البطاطس الخيطية | لن تتسبب المادة المتينة في كسر الشريحة | خدوش على الأسطح المصقولة | هندسة كاسر الرقائق، وكسر الرقائق المبرمج، وسائل التبريد عالي الضغط |
| انحراف الجدار الرقيق | تدفع القوة الشعاعية الجدار بعيدًا | جدار غير مستوٍ، استدارة رديئة | القطع المجزأ، والدعم الداخلي، وتشطيب الجدار في النهاية |
الخطأ الأكثر تكلفة في تشكيل الفولاذ المقاوم للصدأ 304 هو استخدام مبرمج أدوات القطع تمريرات خفيفة. فالتمريرات الخفيفة على سطح مُقسّى لا تزيل الطبقة المُقسّاة، بل تلامسها، مما يؤدي إلى قطع الطبقة المُقسّاة في التمريرة التالية بدلاً من المعدن الأساسي. القاعدة غير البديهية هي عكس ما يحدث مع الألومنيوم: حافظ على معدل التغذية مرتفعًا، وحافظ على تعشيق أداة القطع، ولا تدع أداة القطع تحتك أبدًا. عندما يخبرنا أحد العملاء أن ورشة العمل السابقة "كانت تُتلف أدوات القطع باستمرار عند تشكيل الفولاذ المقاوم للصدأ"، يكون هذا هو السبب في أغلب الأحيان.
القدرات والمواصفات
| غرض | النطاق النموذجي | ضيق (بعد المراجعة) | ملحوظة |
|---|---|---|---|
| أقصى حجم للجزء | 500 × 400 × 300 مم | 700 × 500 × 400 مم | يعتمد ذلك على شكل القطعة وطريقة تثبيتها. |
| التفاوت الخطي | ±0.02 مم | ±0.01 مم | أنهِ عملية الطحن أو الخراطة بتقليبات متعددة |
| الاستدارة / التمركز | 0.015 مم | 0.008 مم | موقع إعداد واحد أو موقع مغزل |
| موضع الثقب | Ø0.05 مم | Ø0.02 مم | أنماط ثقوب متعددة الأوجه في إعداد واحد |
| خشونة السطح Ra | 1.6 ميكرومتر | 0.8 ميكرومتر (0.4 ميكرومتر محليًا) | عمليات الطحن والخرط والتلميع النهائية |
| جدار صغير | 1.0 مم | 0.6 مم | تحتاج الجدران الرقيقة إلى دعامات داخلية أو حشو. |
| الخيوط | M2 – M30، داخلي وخارجي | خيوط الأنابيب، خيوط مطحونة | فحص مقياس القبول/الرفض بنسبة 100% |
| الحد الأدنى من الثقوب | Ø1.0 مم | Ø0.6 مم | يتطلب العمق إلى القطر الذي يزيد عن 5 حفرًا متدرجًا |
| تغطية العملية | عمليات الطحن، والخراطة، والحفر متعدد المحاور، والتثقيب، والتثقيب | طاحونة دوارة | تُعدّ عملية طحن الفولاذ المقاوم للصدأ باستخدام الحاسوب عملية أساسية. |
| التشطيب | التخميل، والتلميع الكهربائي، والتفجير بالخرز، والطلاء بالنيكل | إخفاء موضعي، لونان | قطع غيار طبية وفقًا لمعايير العميل |
| حجم الدفعة | 1 – 5000 قطعة | — | طلبات عينات من قطعة واحدة |
| مهلة | مدة تحضير العينة 7-10 أيام / مدة الإنتاج 15-20 يومًا | خدمة التوصيل السريع متوفرة عند الطلب | تم تأكيد ذلك وفقًا للجدول الزمني |
أهم عاملين في عمليات طحن الفولاذ المقاوم للصدأ باستخدام آلات CNC هما: الحد الأدنى لسمك الجدار والحد الأدنى لسمك الثقب. الجدران الرقيقة للفولاذ المقاوم للصدأ تنحني بدلاً من أن تنثني، مما يجعل القطعة تبدو مثالية على الآلة وتعود إلى وضعها الأصلي عند فكها. أما الثقوب الصغيرة والعميقة في الفولاذ 316L فتتصلب عند رأس المثقاب، لذا فإن دورة القطع المتقطعة التي نجحت في الألومنيوم ستؤدي إلى تلف المثقاب في الفولاذ المقاوم للصدأ. يتم تحديد هذين العاملين عند تقديم عرض السعر - سنخبرك إذا كان التصميم يتطلب ميزة لا يمكننا توفيرها إلا بإضافة خطوة معالجة.
التخميل والتشطيب
| عملية | غاية | الدرجات المطبقة | التأثير على الأبعاد | ملحوظة |
|---|---|---|---|---|
| التخميل | يزيل الحديد الحر، ويعيد بناء طبقة أكسيد الكروم | 303 / 304 / 316L / 17-4PH | لا شيء تقريبًا | وفقًا لمعيار ASTM A967 أو معيار العميل |
| التلميع الكهربائي | يخفض نسبة Ra، ويحسن النظافة | 304 / 316L | يزيل 0.005–0.02 مم | طبي، صيدلاني، فراغ فائق العلو |
| السفع بالخرز | سطح غير لامع موحد، يزيل آثار الأدوات | الجميع | الحد الأدنى | يقلل قليلاً من مقاومة التآكل؛ أعد التخميل بعد ذلك |
| طلاء النيكل غير الكهربائي | مقاومة للتآكل، تغطية موحدة | الفولاذ المقاوم للصدأ (اختياري) | يضيف 0.005–0.025 مم | خيوط القناع ومقاساتها |
| الأنودة | لا ينطبق على الفولاذ المقاوم للصدأ | الألومنيوم فقط | — | الأجزاء الملونة في الصورة مصنوعة من الألومنيوم المؤكسد |
التخميل هو الخطوة التي غالبًا ما يتجاهلها المشترون ويندمون عليها. تُدمج عملية التشغيل الآلي الحديد الحر من الأدوات في السطح؛ وهو غير مرئي، وهو تحديدًا المكان الذي يبدأ فيه تآكل التنقر بعد ستة أشهر في بيئة بحرية أو بيئة تنظيف في المكان (CIP). بالنسبة لقطع الفولاذ المقاوم للصدأ المُخَمَّلة، نلتزم بمعيار ASTM A967 ونذكر طريقة الاختبار في الشهادة، لأن عبارة "غمرناها في حمض" لا تُعدّ مواصفة. إذا كانت القطعة مُخصصة لغرفة نظيفة أو خط إنتاج دوائي، فإن التلميع الكهربائي يُقدم أكثر من مجرد التخميل: فهو يُزيل الطبقة المتضررة بالإضافة إلى الحديد الحر.
مكافحة التلوث
| مخاطرة | مصدر | عاقبة | يتحكم |
|---|---|---|---|
| حديد مجاني مدمج | عجلات التجليخ، وفرش الأسلاك، والمقاعد المشتركة مع الفولاذ الكربوني | بقع الصدأ والتنقر | أدوات ومنطقة مخصصة من الفولاذ المقاوم للصدأ |
| مواد مختلطة | يبدو كل من 304 و 316L متطابقين | مقاومة التآكل أقل من المواصفات | الفرز الطيفي عند استلام البضائع بالإضافة إلى وضع علامات الدفعات |
| متقاطع سائل التبريد | سائل تبريد مشترك مع الفولاذ الكربوني | نمو البكتيريا، وتلوين السطح | أحواض تجميع منفصلة أو تغيير كامل |
| تلوث التغليف | منصات خشبية، وكرتون عادي | التصبغ الناتج عن الرطوبة | ورق VCI، مادة مجففة، تغليف فردي |
قد يبدو قطعتان من الفولاذ المقاوم للصدأ متطابقتين ظاهريًا، لكنهما تتصرفان بشكل مختلف تمامًا، ولهذا السبب نفحص القضبان الواردة باستخدام التحليل الطيفي بدلًا من الاعتماد على الملصق. أما الجانب الآخر فيتعلق بنظافة الأدوات: ففرشاة سلكية تلامس الفولاذ الكربوني ستترك حديدًا حرًا على سطح الفولاذ المقاوم للصدأ 316L، ولن يزيله أي قدر من التخميل تمامًا. بالنسبة لقطع الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية، لا تُعد هذه مشكلة تجميلية فحسب، بل هي الفرق بين اجتياز تدقيق النظافة أو الرسوب فيه.
التفتيش والتتبع
| منصة | طريقة | الناتج |
|---|---|---|
| المواد الواردة | شهادة المصنع بالإضافة إلى الفرز الطيفي (304 مقابل 316L) | شهادة المواد وسجل الفرز |
| المقال الأول | تقرير كامل عن جهاز قياس الإحداثيات ثلاثي الأبعاد، فحص المظهر الجانبي، مقاييس الخيوط المقبولة/غير المقبولة | تقرير الاتحاد الأيرلندي لكرة القدم |
| قيد التنفيذ | دوريات الأبعاد الحرجة، سجلات عمر الأدوات | سجل الدورية |
| سطح | مقياس البروفيل، أو الفحص البصري بعد التخميل، أو اختبار البقعة الزرقاء حسب الحاجة | سجل إنهاء المباراة |
| أخير | فحص بنسبة 100% للأبعاد الحرجة، والنتوءات، والمظهر | سجل التفتيش |
| شحن | أخذ العينات، أرشيف الصور، التعبئة والتغليف المقاوم للصدأ | تقرير ما قبل الشحن |
بالنسبة للفولاذ المقاوم للصدأ، نضيف فحصين لا يحتاجهما الألومنيوم أبدًا: التحقق من درجة نقاء المادة عند استلام القضيب، وفحص ما بعد التخميل عند اشتراط ذلك وفقًا لمعايير العميل. أما باقي المواد، فتخضع لنفس الإجراءات الدقيقة: استخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) لتحديد الموضع والشكل، وجهاز قياس الملامح لتحديد أسطح منع التسرب، واختبار كل سن لولبي للتأكد من سلامته. الهدف ليس مجرد إتمام الإجراءات الورقية، بل أن تُحدد الشهادة، في حال تعطل أي جزء أثناء الاستخدام، مصدر المادة.
التطبيقات
| صناعة | الأجزاء النموذجية | ما يهم |
|---|---|---|
| معدات الأطعمة والمشروبات | أجسام الصمامات، والوصلات، وأجزاء التعبئة، وألواح الفرز | مادة صالحة للاستخدام مع الطعام، معالجة بالتخميل، بدون شقوق |
| الأجهزة الطبية | مقابض الأدوات، والهياكل، والموصلات، وأدوات الإدخال | التلميع الكهربائي، النظافة، إمكانية التتبع |
| بناء السفن والمعدات البحرية | تجهيزات سطح السفينة، وهياكل المضخات، والموصلات | درجة 316L، مقاومة للتنقر |
| المواد الكيميائية والصيدلانية | كتل الصمامات، ووصلات الأنابيب، وملحقات المفاعل | درجة مقاومة التآكل، متوافق مع نظام التنظيف في الموقع (CIP) |
| أشباه الموصلات والفراغ | أجزاء الحجرة، والشفاه، ووصلات الغاز | انبعاث غازات منخفض، تلميع كهربائي، تغليف نظيف |
| الصناعات العامة | الأقواس، والبطانات، والرافعات | القوة، مهلة التسليم، التكلفة |
كيفية تنفيذ طلب مخصص
| خطوة | أنت توفر | نحن نوصل الطلبات | وقت |
|---|---|---|---|
| 1 استفسار | رسم ثنائي/ثلاثي الأبعاد، درجة، كمية، متطلبات السطح | دراسة جدوى الدرجة وتقييم العملية | يوم عمل واحد |
| مراجعة DFM 2 | تأكيد البيانات، والتفاوت، ومعيار التخميل | ملاحظات حول خفض التكاليف: تغيير الدرجة، تخفيف التفاوتات غير الحرجة | 1-2 يوم عمل |
| 3 اقتباس | تم تأكيد الدفعة ووقت التسليم | عرض أسعار رسمي يشمل التشطيب والمعاينة | يوم عمل واحد |
| 4. أخذ العينات | طلب عينة | عينة بالإضافة إلى شهادة الفحص الأولي للمواد | 7-10 أيام |
| 5 الإنتاج | الموافقة على العينة | الدفعة، الفحص النهائي، التعبئة المقاومة للصدأ | 15-20 يومًا |
عند طلب عروض أسعار لقطع الفولاذ المقاوم للصدأ المصممة حسب الطلب، فإنّ أهم عاملين يؤثران على السعر هما درجة الفولاذ ومواصفات السطح. فعبارة "316L، معالج بالتخميل وفقًا لمعيار ASTM A967" تختلف عن عبارة "فولاذ مقاوم للصدأ، يرجى تحديد التشطيب"؛ إذ إنّ العبارة الثانية تستدعي توضيحات، وهذه التوضيحات هي التي تحدد قيمة الطلب. إذا كانت القطعة مخصصة لخط إنتاج خاضع للوائح، فيُرجى تحديد المعيار المطلوب عند الاستفسار؛ لأنّ إضافة وثيقة تأهيل بعد تصنيع القطع يُعدّ من أبطأ الطرق.
FAQ
لماذا تُعدّ عمليات تشكيل الفولاذ المقاوم للصدأ أغلى من عمليات تشكيل الألومنيوم؟ ثلاثة أسباب: سرعة القطع فيه تتراوح بين ثلث ونصف سرعة الألومنيوم، وتآكل الأدوات بشكل أسرع نتيجةً لتصلب المادة بفعل التشغيل وتآكلها، كما أنه يحتاج عادةً إلى معالجة لاحقة كالتخميل. تكلفة المواد ليست سوى جزء صغير من الفرق. إذا تطابق عرض سعر الفولاذ المقاوم للصدأ مع عرض سعر الألومنيوم تمامًا، فاسأل عن التفاصيل التي لم تُذكر.
304 أم 316L؟ هل يمكنني استخدام 304 فقط لتوفير المال؟ إذا لم يتعرض الجزء للكلوريدات أو مياه البحر أو مواد التنظيف الكيميائية القوية، فعادةً ما يكون 304 هو الخيار الأمثل، وقد يكون 303 أفضل من حيث الكمية. أما إذا تعرض للكلوريدات أو مياه البحر أو مواد التنظيف الكيميائية القوية، فسيتعرض 304 للتآكل، وسيتحول التوفير إلى مطالبة بالضمان. أرسل نوع المادة المستخدمة ونظام التنظيف، وليس الرسم فقط؛ فهذه المعلومات تحدد درجة الفولاذ أكثر من الشكل الهندسي.
هل ستؤثر عملية التخميل على أبعاد القطع؟ لا، فهي تزيل الحديد الحر من السطح، ولا تزيل المعدن. أما التلميع الكهربائي فيزيل جزءًا من المادة، عادةً ما بين 0.005 و0.02 مم لكل سطح، لذا تحتاج الثقوب والأسنان الضيقة إلى تغطية أو هامش تلميع مسبق. نحدد ذلك عند تقديم عرض السعر، وليس بعد إخراج القطع من حوض التلميع.
هل يمكن تشكيل فولاذ 17-4PH بعد المعالجة الحرارية؟ نعم ، يمكننا ذلك، لكنها عملية بطيئة ومكلفة. الحل الأمثل هو تشكيله في حالته المعالجة بالمحلول (صلابة تقارب 30 HRC) ثم معالجته حراريًا لاحقًا؛ فالانكماش الناتج عن المعالجة الحرارية يمكن التنبؤ به ويمكن تعويضه في البرنامج. إذا كانت رسوماتك تحدد الصلابة النهائية، فأخبرنا بذلك - فتكلفة تشكيل فولاذ 17-4PH المعالج حراريًا تختلف تمامًا.
هل الأجزاء الملونة في الصورة متوفرة من الفولاذ المقاوم للصدأ أيضًا؟ لا. المكونات الزرقاء والذهبية والحمراء مصنوعة من الألومنيوم المؤكسد - عملية الأكسدة خاصة بالألومنيوم ولا تنطبق على الفولاذ المقاوم للصدأ. تم عرضها لأن نفس الورشة تُشغّل كلا النوعين من المواد. إذا كنت ترغب في تلوين جزء من الفولاذ المقاوم للصدأ، فالخيارات المتاحة هي الطلاء، أو طلاء الترسيب الفيزيائي للبخار (PVD)، أو طلاء النيكل، ولكل منها خصائص مقاومة للتآكل مختلفة.
ما الذي تحتاجه لتسعير قطعة من الفولاذ المقاوم للصدأ؟ رسم توضيحي يتضمن الدرجة، والتفاوت المسموح به، ونوع تشطيب السطح، ومعيار التخميل أو النظافة، بالإضافة إلى الكمية، وما إذا كانت القطعة مخصصة لصناعة خاضعة للوائح تنظيمية. لا يكفي نموذج ثلاثي الأبعاد وحده لأنه لا يتضمن التفاوت المسموح به. أرسل كلا المعلومتين، وعادةً ما يتم الرد على طلب التسعير خلال يوم عمل واحد.
اطلب عرض سعر
أرسل الرسم مع تحديد درجة الصلابة. إذا كانت درجة الصلابة لا تزال غير محددة، فأرسل لنا المادة التي سيلامسها الجزء والمواد الكيميائية المستخدمة في تنظيفه - سنحدد لك أي نوع من الفولاذ المقاوم للصدأ يتحمل هذه المواد، وأي نوع يتم تحديده بشكل اعتيادي. تعتمد خدمة التصنيع باستخدام الحاسوب (CNC) للفولاذ المقاوم للصدأ لدينا على خصائص المادة، لأن مسار العملية هو الذي يحدد النتيجة النهائية في الفولاذ المقاوم للصدأ أكثر بكثير من الآلة نفسها.