


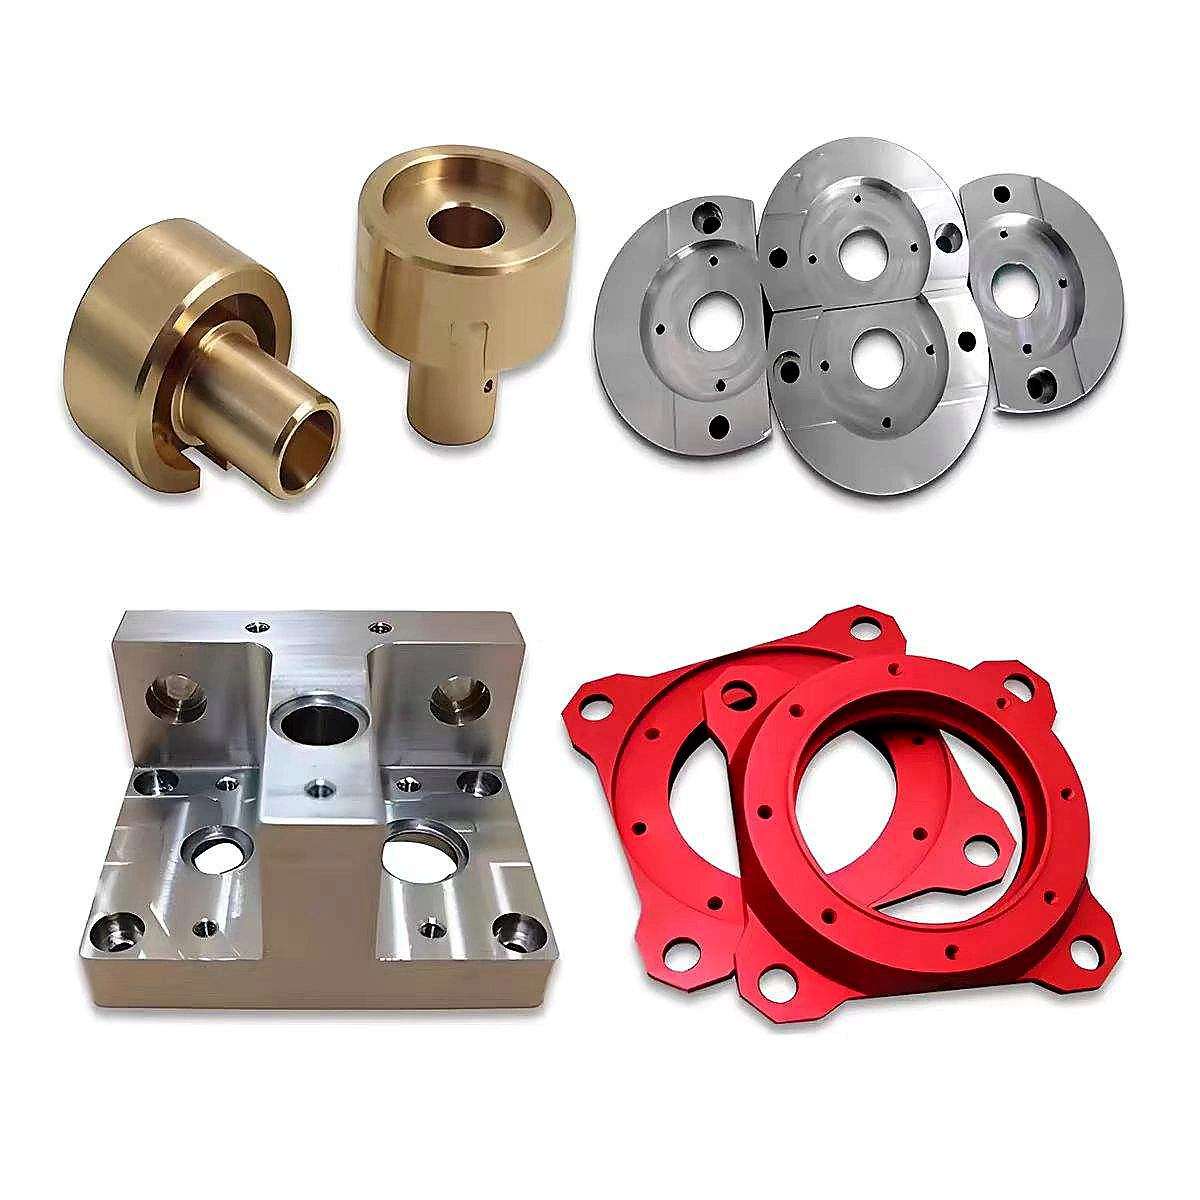
5-Achs-CNC-Bearbeitungsservice | Ersatzteile für Aluminiummaschinen
| Was wir tun | Was es bedeutet, wenn die Leitung ausgefallen ist | |
|---|---|---|
| 1 | Simultane Fünf-Achs-Bearbeitung | Hinterschnitte, komplexe Winkel und konturierte Taschen ohne fünf Nachspannvorgänge, damit sich Fehler nicht summieren. |
| 2 | Aus einem Beispiel kopieren | Nicht mehr lieferbare, importierte oder nicht dokumentierte Teile werden vermessen und nachgefertigt, anstatt auf den Originalhersteller zu warten. |
| 3 | Notfallspur (einteilig) | Ein einzelnes Teil oder einige Dutzend können in den Zeitplan eingefügt werden, priorisiert nach Ihren Ausfallkosten. |
| 4 | Hinweise zum Materialersatz | Wenn 7075 nicht verfügbar ist, erhalten Sie einen echten Vergleich, keinen stillschweigenden Austausch. |
| 5 | Ökonomie kleiner Chargen | 1–5.000 Stück im selben Programm; Ersatzteile benötigen nie eine Form. |
| 6 | Nachverfolgbare Berichte | FAI-Zertifikat plus Materialzertifikat, sodass ein Ersatzteil weiterhin in die Wartungsakte der Maschine aufgenommen werden kann. |
Unter Zeitdruck wird ein Ersatzteil beschafft. Die Maschine steht still, der Originalhersteller gibt zwölf Wochen Lieferzeit an, und die Zeichnung existiert möglicherweise gar nicht. Genau für solche Fälle ist diese Seite gedacht – nicht für Katalogbestellungen, sondern für den Austausch eines gebrochenen Flansches, einer beschädigten Spule oder eines gerissenen Laufrads, das vor dem Wiederanlaufen der Produktion ersetzt werden muss. Die Fünf-Achs-Bearbeitung ist hier aus einem bestimmten Grund entscheidend: Die meisten dieser Teile weisen Hinterschneidungen, komplexe Winkelbohrungen oder konturierte Taschen auf, die eine Drei-Achs-Maschine ohne vier oder fünf Umspannvorgänge nicht erreichen kann. Jeder Umspannvorgang birgt das Risiko, dass die Bohrung nicht mehr optimal auf die Dichtfläche abgestimmt ist.
Was wir herstellen
| Teilfamilie | Sichtbare Merkmale | Typische Verwendung | Was wir kontrollieren | |
|---|---|---|---|---|
| 1 | Flanschscheiben und Montageplatten | 4–8-Loch-Schraubenkreis, Zentrierbohrung, Stufenansatz, Senkbohrungen | Kupplungen, Montagesitze, flächendicht abgedichtete Verbindungen | Position des Lochkreises, Rechtwinkligkeit der Stirnfläche zur Bohrung |
| 2 | Gewindespindeln und Ventilschäfte | Außengewinde an beiden Enden, Mittelschulter, mehrere Schritte | Wegeventile, Stellstangen, Spannwellen | Konzentrizität zwischen Gewinde und Zapfen, Schulterauslauf |
| 3 | Ventil- und Verteilerblöcke | Querbohrungen, sich kreuzende Löcher, Gewindeanschlüsse, Montageschlitz | Hydraulik- und Pneumatikverteiler | Schnittgenauigkeit, Portposition und Dichtfläche |
| 4 | Innengewindete Sicherungsringe | Großes Innengewinde, Stirnnut, glatter oder gerändelter Außendurchmesser | Lagerbefestigung, Linsenbefestigungsringe, Dichtungsmanschetten | Gewindesteigungsdurchmesser, Rechtwinkligkeit der Stirnfläche zum Gewinde |
| 5 | Gerändelte Einstellknöpfe | Gerade oder diamantförmige Rändelung, mittiges Gewindeloch, seitliches Verriegelungsloch | Manuelle Justierung, Feinabstimmungsmechanismen | Rändel-Außendurchmesser, Konzentrizität von Gewinde zu Rändel |
| 6 | Nockenhebel | Gewölbter oder scheibenförmiger Kopf, gefräste Nut, exzentrischer Zapfen | Klemmmechanismen, Schnellwechselgriffe | Nutbreite und Ebenheit der Nut-Boden-Verbindung, Zapfen-Nut-Winkel |
| 7 | Laufräder und Rotoren | Radialschaufeln, konturierte Kanäle, Mittelbohrung | Pumpen, Gebläse, Mischer | Schaufelprofil und -ausrichtung, Symmetrie vor dem Auswuchten |
| 8 | Stiftkäfige und Positionierringe | Speichen, Stiftlöcher, Stufenbohrung | Lagerbefestigung, Positionierungsdistanzstücke | Position des Stiftlochs, Speichensymmetrie |
| 9 | Endkappen und Gewindestopfen | Außengewinde, O-Ring-Nut, Sechskant- oder Vierkantkopf | Anschlussabdichtung, Stirnflächenabdichtung | Nutbreite und -durchmesser, Gewindekonzentrizität |
Die neun Bauteile auf dieser Seite sind typische Verdächtige bei einem Defekt: ein Flansch mit Lochkreis, eine Gewindespindel, ein quergebohrter Ventilblock, ein Sicherungsring mit Innengewinde, ein Rändelversteller, ein Nockenhebel, ein Laufrad, ein Stiftkäfig und ein Gewindestopfen. Es handelt sich dabei ausschließlich um Aluminium-Frästeile mit Dichtfläche, Zentrierbohrung oder Gewinde – genau deshalb fallen sie aus und genau deshalb muss der Ersatzteil vermessen und nicht geschätzt werden. Wenn Sie das defekte Teil neben einem Messschieber fotografieren, können wir Ihnen in der Regel noch am selben Tag ein Angebot erstellen.
Fünf-Achsen vs. Drei-Achsen
| Besonderheit | Drei-Achsen-Ansatz | Fünf-Achsen-Ansatz | Unterschied |
|---|---|---|---|
| Undercut oder Seitentasche | Drehe das Teil um oder ändere die Konstruktion. | Winkeln Sie das Werkzeug in einer Einstellung an | Struktur beibehalten, keine neuen Arbeitsabläufe hinzugefügt |
| Anschluss mit zusammengesetztem Winkel | Mehrfache Neubezugspunkte, Winkel wird durch Vorrichtung gehalten | Die Werkzeugachse folgt dem Programm | Der Winkelfehler wird von der Vorrichtung auf die Maschine übertragen. |
| Tief konturierte Kavität | Langes Werkzeug biegt sich ab, sichtbare Spuren | Kurzes Werkzeug mit Neigung, Seitenschnitt | Gleichmäßiger Ra-Wert, weniger manuelles Polieren |
| Fünfseitige Merkmale | 4–5 Setups | 1–2 Setups | Der Positionsfehler akkumuliert sich nicht mehr pro Setup. |
| Dünne Klingen | Störgeräusche und Verzerrungen | Seitliches Schneiden mit geringerer Schnittkraft | Gleichmäßigere Klingenstärke |
Fünf-Achs-Bearbeitung ist nicht automatisch besser – sie ist dann vorteilhafter, wenn das Werkstück Merkmale aufweist, die eine Drei-Achs-Maschine ohne Nachspannen nicht bearbeiten kann. Bei einem einfachen Flansch mit Lochkreis ist eine Drei-Achs-Maschine schneller und kostengünstiger, das sei hier ausdrücklich erwähnt. Der Aufpreis für die Fünf-Achs-CNC-Fräsbearbeitung lohnt sich nur bei Werkstücken mit Hinterschnitten, komplexen Winkelbohrungen, Konturtaschen oder fünfeckigen Merkmalen, da hier der Fehler durch Nachspannen entfällt. Ist Ihr Werkstück flach und gebohrt, ist die Fünf-Achs-Bearbeitung nicht notwendig.
Leistungsfähigkeit und Spezifikationen
| Artikel | Typischer Bereich | Eng (nach Prüfung) | Notiz |
|---|---|---|---|
| Maximale Teilegröße | 600 × 500 × 400 mm | 800 × 600 × 500 mm | Die Zapfenbegrenzungen hängen von der Bauteilform ab. |
| Positionstoleranz | ±0,02 mm | ±0,01 mm | Mehrseitige Bearbeitung in einer Aufspannung |
| Profiltoleranz | 0,05 mm | 0,02 mm | Konturierte Teile wurden mit dem Modell verglichen. |
| Oberflächenrauheit Ra | 1,6 μm | 0,8 μm (lokal 0,4 μm) | Kugelspitzen-Finish oder Polieren |
| Kleinstes Werkzeug | Ø0,5 mm | Ø0,3 mm | Tiefe Hohlräume erfordern eine Längen-Durchmesser-Überprüfung. |
| Mindestwand | 0,8 mm | 0,5 mm | Dünne Wände benötigen eine spezielle Unterstützung. |
| Threads | M2 – M24, innen und außen | Gefräste Gewinde, Rohrgewinde | 100% Gut/Schlecht-Leserprüfung |
| Fünf-Achsen-Modus | 3+2 Positionierung / gleichzeitig | Gleichzeitig an Laufradteilen | Bewertung pro Teil |
| Abschluss | Anodisieren, Kugelstrahlen, Passivieren, Vernickeln | Lokale Maskierung, Zweifarbigkeit | Kritische Bohrungen geschützt |
| Losgröße | 1 – 5.000 Stück | — | Ersatzteile aus einem Stück |
| Lieferzeit | Notfall 3–5 Tage / Standard 10–15 Tage | Einfügen in den Zeitplan möglich | Gemäß Zeitplan bestätigt. |
Zwei Werte in dieser Tabelle sind für Käufer oft umstritten. Der erste Wert ist ±0,01 mm: Bei einem Ersatzteil ist dies nur an der Dichtfläche und der Positionierbohrung relevant. Markieren Sie diese Bereiche daher und belassen Sie die restlichen Maße bei ±0,05 mm. Der zweite Wert ist die Lieferzeit: Ein echter Notfall wird in Tagen, nicht in Wochen gemessen. Wir teilen Ihnen lieber ehrlich mit, dass ein Fünf-Achs-Laufrad nicht innerhalb von drei Tagen gefertigt werden kann, als den Auftrag anzunehmen und den Neustart zu verpassen.
Material & Verarbeitung
| Material | Grad | Warum sollte man sich dafür entscheiden? | Typische Teile | Abschluss |
|---|---|---|---|---|
| Aluminium | 6061-T6 | Universell einsetzbar, leicht zu bearbeiten, kurze Lieferzeit | Flansche, Ventilblöcke, Endkappen | Klares oder schwarzes Anodisieren, Glasperlenstrahlen |
| Aluminium | 7075-T6 | Hohe Festigkeit, ersetzt Stahl bei geringerem Gewicht | Belastete Hebel, beanspruchte Halterungen | Harteloxieren |
| Aluminium | 2024-T4 | Gute Dauerfestigkeit | Rotoren, rotierende Teile | Chromat, Anodisierung |
| Edelstahl | 304 / 316L | Korrosionsbeständigkeit bei Kontakt mit Wasser oder Abwaschanlagen | Ersatzteile für Lebensmittel- und Medizingeräte | Passivierung, Elektropolieren |
| Edelstahl | 17-4PH | Hohe Festigkeit und Korrosionsbeständigkeit, wärmebehandelbar | Ventilschäfte, Verschleißwellen | Passivierung, Alterung |
| Messing / Bronze | H62 / Zinnbronze | Verschleißfestigkeit, Wärmeleitfähigkeit, Automatenschnitt | Buchsen, Schneckenräder | Vernickelung, Passivierung |
Wenn das Originalmaterial 7075 ist und das Werk nur 6061 vorrätig hat, lautet die ehrliche Antwort nicht: „Wir nehmen 6061, das wird schon gehen.“ Ein kurzer Vergleich: 6061 verliert etwa ein Drittel seiner Streckgrenze, daher muss der Querschnitt möglicherweise vergrößert werden. Bei Bauteilen mit hoher Belastung, wie Hebeln oder unter Druck stehenden Blöcken, ist eine Querschnittsvergrößerung unter Umständen nicht möglich. Wir erklären Ihnen, welche Alternativen sicher sind und welche ein Ersatzteil zum nächsten Ausfall führen. Ein Materialaustausch ohne diese Absprache kann dazu führen, dass aus einer zweiwöchigen Lösung ein zweimonatiges Problem wird.
Reverse Engineering eines Bauteils ohne Zeichnung
| Schritt | Was wir tun | Was Sie bereitstellen | Ausgabe |
|---|---|---|---|
| 1 Aufnahme | Sie erhalten das Teil oder hochauflösende Fotos mit den wichtigsten Maßen markiert | Beispiel, Fotos, Beschreibung, wo es passt | Machbarkeitsbeurteilung |
| 2 Messung | Messschieber, Mikrometer, Profilprojektor, CMM-Scanning bei Bedarf | Zusammenpassende Teile und Montagebeziehung | Bemaßungsskizze mit markierten Passungen |
| 3 Modellierung | Rekonstruieren Sie das 3D-Modell aus den Messdaten. | Bestätigung der Passtoleranzbänder | STEP-Modell zur Genehmigung |
| 4 Prototypen | Maschine ein einzelnes Stück | Probepassung an der Maschine | Erstartikel- und Inspektionsbericht |
| 5 Produktion | Parameter einfrieren | Erstgenehmigung | Chargen- und Endinspektionsbericht |
Das Reverse Engineering von CNC-Teilen besteht im Wesentlichen darin, zu entscheiden, was nicht kopiert werden soll. Ein verschlissenes Teil hat genau an den entscheidenden Stellen Material verloren. Misst man den Verschleiß und reproduziert ihn, wird der Fehler reproduziert. Wir unterscheiden drei Arten von Maßen: Sollpassungen, die wir wiederherstellen müssen, verschlissene Oberflächen, die wir vom Gegenstück rekonstruieren müssen, und kosmetische Merkmale, die ohnehin niemand überprüft. Diese Priorisierung ist der Grund, warum ein kopiertes Teil oft länger hält als das Original – nicht weil wir schlauer sind, sondern weil wir vermieden haben, den Schaden zu kopieren.
Die Realität beim Kauf von CNC-Ersatzteilen
| Zwang | Wirklichkeit | Wie wir damit umgehen |
|---|---|---|
| Mindestmenge | Ein einzelnes Gerät ist möglich, aber Programmierung und Einrichtung machen den größten Teil des Preises aus. | Angebot in drei Stufen: 1 Stück, 10 Stück, 50 Stück |
| Notverordnungen | Die Einfügung verschiebt den regulären Zeitplan | Wir legen klar fest, was eingefügt werden kann und was nicht, und versprechen niemals einen Termin, den wir nicht einhalten können. |
| Chargenkonsistenz | Ersatzteile werden oft sechs Monate später nachbestellt. | Programm-, Vorrichtungs- und Inspektionsprotokolle werden aufbewahrt, sodass sie bei Nachbestellungen wiederverwendet werden können. |
| Ausgelaufene OEM-Teile | Zeichnungen und Werkzeuge verblieben oft beim OEM. | Beispiel für Reverse Engineering plus gleichwertiges Material |
| Montagefreiheit | Bei einer abgenutzten Maschine passt die ursprüngliche Nenngröße möglicherweise nicht mehr. | Wir können stattdessen auf die abgemessene Passgröße zuschneiden. |
Als Lieferant von Maschinenersatzteilen bieten wir Ihnen nicht den niedrigsten Preis, sondern weniger Überraschungen. Nennen Sie uns einfach das Maschinenmodell, die Funktion des benötigten Teils und wie lange die Anlage stillstehen darf. So erhalten Sie ein individuelles Angebot: ein dreitägiges Einzelstück für kritische Teile oder eine zweiwöchige Charge von zehn Stück für Lagerware. Und wenn die Maschine bereits acht Jahre in Betrieb ist, passt das ursprüngliche Nennmaß möglicherweise nicht mehr – in diesem Fall benötigen wir den tatsächlichen Durchmesser der Gegenbohrung und fertigen das Teil entsprechend an.
Inspektion und Rückverfolgbarkeit
| Bühne | Verfahren | Ausgabe |
|---|---|---|
| Eingehendes Material | Werkszeugnis plus stichprobenartige Spektralprüfung | Materialzertifikat |
| Erster Artikel | Vollständiger CMM-Maßbericht, Profilvergleich, Gut/Ausschuss-Gewindelehren | FAI-Bericht |
| In Bearbeitung | Patrouille kritischer Dimensionen, Werkzeugstandzeitaufzeichnungen | Streifenprotokoll |
| Finale | 100%ige Prüfung auf kritische Maße, Grate und Aussehen | Inspektionsbericht |
| Versand | Probenahme, Fotoarchiv, Verpackung bis Versandmarkierung | Vorversandbericht |
Ersatzteile können auf zwei Arten ausfallen: Entweder ist das Maß falsch, oder das Maß stimmt, aber die Oberfläche ist fehlerhaft. Daher umfasst der Bericht beides – Position und Profil werden mit einem Koordinatenmessgerät (KMG) geprüft, die Dichtflächen mit einem Profilometer und jedes Gewinde mit einer Gut/Ausschuss-Lehre. Wir archivieren das Programm und den Prüfbericht, sodass die zweite Bestellung der gleichen CNC-bearbeiteten Ersatzteile anhand derselben Werte wie die erste geprüft wird.
Verpackung und Versand
| Artikel | Detail |
|---|---|
| Einzelverpackung | Luftpolsterfolie plus Einzeletikett mit Teilenummer, Material und Chargennummer |
| Präzisionsflächen | Schutzfolie zum Schutz vor Transportschäden |
| Mehrere Teile | Ebenenteiler, gruppiert nach Montageposition |
| Unterlagen | Packliste, Prüfbericht und Materialzertifikat befinden sich im Karton. |
| Versand | Internationaler Kurierdienst für Notfälle, Luft- oder Seefracht für Standardbestellungen |
FAQ
Können Sie ein Ersatzteil anfertigen, wenn ich nur das defekte Original habe? In der Regel ja. Senden Sie uns das defekte Teil oder deutliche Fotos, auf denen Sie einen Messschieber an die wichtigsten Merkmale anlegen, sowie die Maschinenbezeichnung und die Funktion des Teils. Wir rekonstruieren die Passungen anhand der Passflächen, nicht anhand des Verschleißes. Falls das Teil durch eine kritische Bohrung gerissen ist, benötigen wir möglicherweise ein zweites Foto des Gegenstücks, um die Maße von der anderen Seite zu ermitteln.
Wie schnell können Sie ein Notfallersatzteil tatsächlich liefern? Einfache Dreh- oder 3-Achs-gefräste Teile: drei bis fünf Tage inklusive Prüfung. 5-Achs-konturierte Teile wie Laufräder: sieben bis zehn Tage, da der Werkzeugweg und die Erstmusterprüfung nicht wesentlich verkürzt werden können. Wir teilen Ihnen die Kategorie Ihres Teils vor Ihrer Bestellung mit, nicht erst danach.
Was passiert, wenn das Originalmaterial nicht verfügbar ist? Wir schlagen ein gleichwertiges Material vor und legen die Vor- und Nachteile schriftlich dar: Festigkeit, Korrosionsbeständigkeit, Bearbeitbarkeit und ob eine Änderung des Profils erforderlich ist. Bei nichttragenden Abdeckungen und Halterungen kann 6061 in der Regel problemlos 7075 ersetzen. Bei belasteten Hebeln, druckbeaufschlagten Blöcken oder anderen ermüdungskritischen Bauteilen raten wir von einem stillschweigenden Austausch ab.
Warum ist ein einzelnes Ersatzteil so teuer im Vergleich zum Mengenpreis? Weil bei einem Einzelstück Programmierung, Vorrichtung und Erstmusterprüfung inklusive sind, nicht das Aluminium selbst. Ein Teil, das einzeln 80 Dollar kostet, kann bei einer Abnahmemenge von 50 Stück nur noch 22 Dollar kosten. Wenn Sie den Maschinenpark kennen, bestellen Sie die Lagermenge – der zweite Ausfall betrifft in der Regel dasselbe Teil.
Lässt sich die ursprüngliche Oberflächenbeschaffenheit nachbilden? Ja, im Rahmen des Möglichen. Eloxierte Teile lassen sich in Farbe und Glanzgrad angleichen, aber eine harteloxierte Oberfläche sieht nicht identisch aus wie eine klareloxierte, und bei einer perlgestrahlten Oberfläche kommt es auf die verwendete Körnung an. Senden Sie ein Foto des Originals bei Tageslicht; eine Übereinstimmung anhand der Beschreibung allein ist selten möglich.
Werden meine Zeichnungen und Programme aufbewahrt? Ja, und genau das ist der Vorteil, wenn man einen einzigen Ersatzteillieferanten hat. Programm, Vorrichtung und Prüfprotokolle werden unter Ihrer Artikelnummer gespeichert, sodass eine Nachbestellung sechs Monate später nicht wieder bei null beginnt – und die zweite Charge die gleichen Maße wie die erste hat.
Angebot anfordern
Senden Sie uns ein Foto des defekten Teils mit einem daneben liegenden Messschieber und der zugehörigen Maschine. Sie erhalten eine Machbarkeitsanalyse, eine realistische Lieferzeit und einen Preis – inklusive der ehrlichen Antwort, dass dieses Teil an den Originalhersteller zurückgeschickt werden sollte. Unsere 5-Achs-CNC-Bearbeitung ist für den Notfall konzipiert, nicht für den Katalog.