


Service d'usinage sur tour CNC | Pièces tournées de précision
Pourquoi les acheteurs laissent cette page ouverte
| Ce que nous faisons | Ce que cela signifie pour votre assemblée | |
|---|---|---|
| 1 | Tournage multi-opérations à configuration unique | Le diamètre extérieur, le diamètre intérieur, le filetage, la rainure, le moletage et le trou transversal sont usinés lors du même serrage ; la concentricité ne dépend pas d’un repositionnement. |
| 2 | Lots mixtes multivariétaux | Dix familles de pièces différentes peuvent être produites en un seul lot ; les coûts de changement restent faibles pour les achats liés à un projet. |
| 3 | ±0,01 mm comme norme | L'ajustement arbre-alésage se fait sans ajustement manuel sur la ligne de production. |
| 4 | Tournage et fraisage combinés | Les méplats, les rainures de clavette et les alésages hors axe sont usinés au tour, sans sous-traitance ni délai supplémentaire d'une semaine. |
| 5 | Acier inoxydable, laiton, aluminium | Valider un design avec un matériau, puis passer au matériau de production |
| 6 | Rapport FAI + certificat de matériel | L'inspection à réception dispose d'un document de référence, et les réclamations restent traçables. |
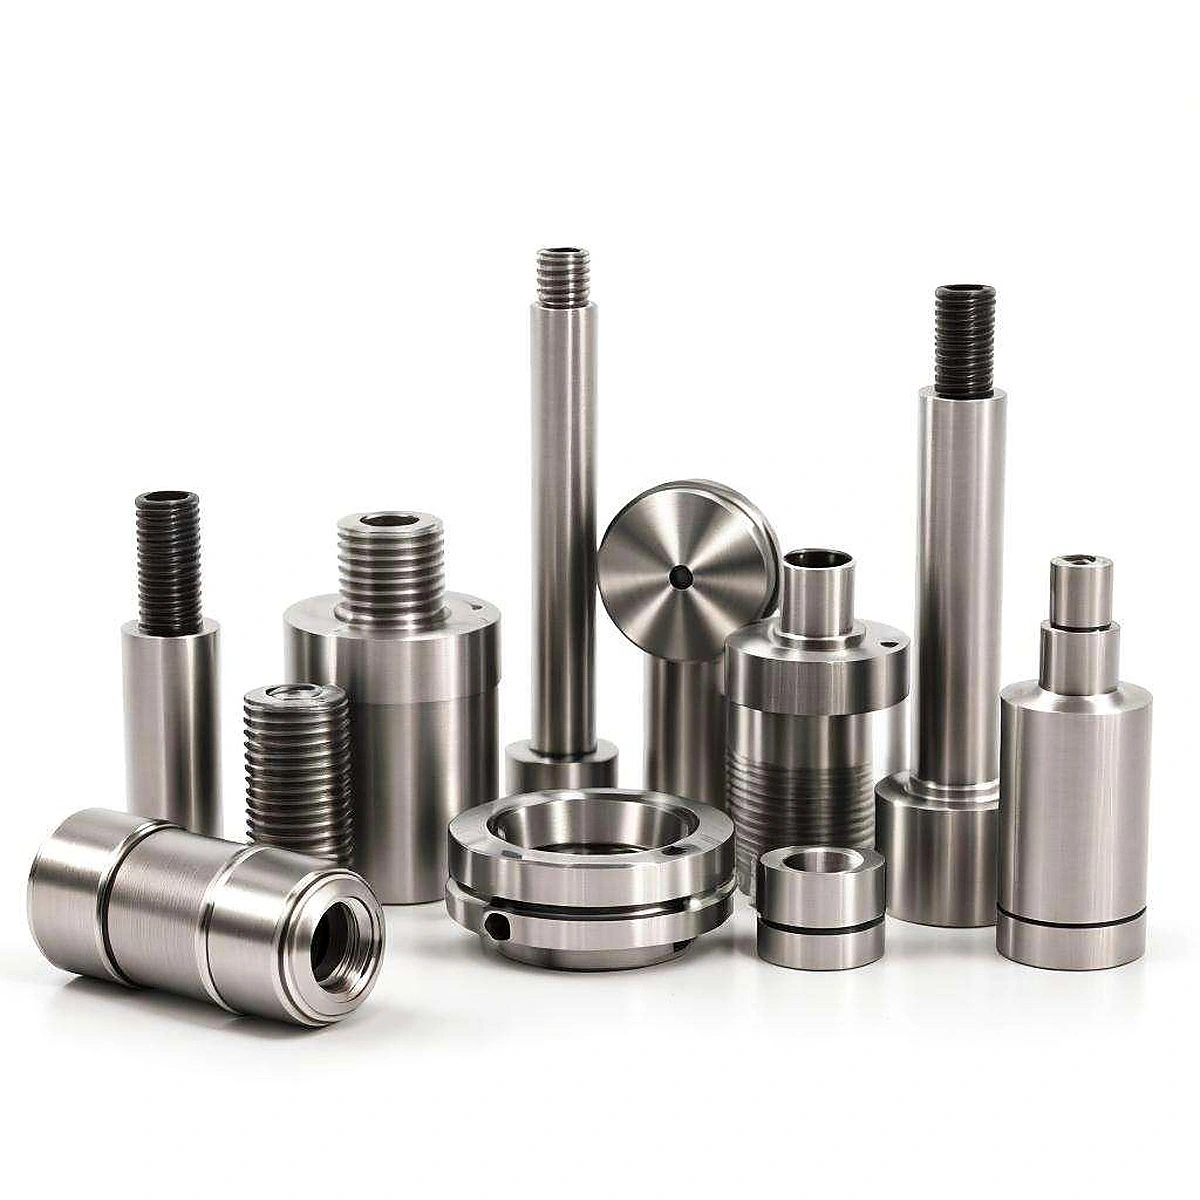
Chaque pièce présentée sur cette page est usinée à partir de barres, et non taillée dans un bloc. C'est pourquoi l'épaisseur des parois, la concentricité et le pas de filetage restent constants d'une pièce à l'autre. Le tournage, le dressage, l'alésage, le filetage, le rainurage, le moletage et le perçage transversal sont réalisés en une seule opération de serrage. Ainsi, la face d'épaulement servant de surface de positionnement est usinée dans la même configuration que le tourillon de palier avec lequel elle doit s'aligner. Cette rigueur d'usinage en une seule opération est le véritable atout : elle permet d'atteindre une tolérance de ±0,01 mm en production de masse, et non seulement sur l'échantillon.
Ce que nous tournons
| # | Famille apparentée | Caractéristiques visibles | Utilisation typique | Ce que nous contrôlons |
|---|---|---|---|---|
| 1 | Arbres étagés | Marches de 3 à 6 pouces de diamètre, épaulements, rainures de relief | Arbres de transmission, arbres de moteur, tiroirs de distribution | Concentricité entre les pas, perpendicularité des épaules |
| 2 | Tiges à poignée moletée | section moletée droite ou en losange et tige lisse | Boutons manuels, tiges de réglage, axes à emboîtement forcé | Constance du diamètre extérieur du moletage, transition moletage-arbre |
| 3 | Arbres filetés et goujons | Filetage extérieur, gorge, chanfrein | Biellettes de direction, boulons de réglage, poteaux de liaison | précision du filetage, concentricité du filetage par rapport à l'arbre |
| 4 | Douilles à bride | Bride plus canon à paroi mince plus alésage | sièges de paliers, manchons de guidage, logements de joints d'étanchéité | Uniformité de l'épaisseur de paroi, faux-rond de la face de la bride |
| 5 | Entretoises et supports | Alésage traversant, longueur fixe, extrémités chanfreinées | Espacement des roulements, entretoises du circuit imprimé, emplacement de l'empilement | Tolérance de longueur, parallélisme des faces d'extrémité |
| 6 | Pièces percées transversalement | Trous traversants radiaux intersectant l'alésage | Raccordements par goupille, passages d'huile, verrouillage | Angle du trou, intersection trou-axe |
| 7 | Colliers cannelés et dentés | Dents externes, dents de face, alésage | Accouplements, indexation, verrouillage | Profil de la dent, indexage régulier |
| 8 | raccords en laiton | Alésage étagé, trous radiaux, corps hexagonal ou rond | Raccordements pneumatiques, d'eau et d'instrumentation | Profondeur de marche, rugosité de la surface d'étanchéité |
| 9 | Goupilles et chevilles | Petit diamètre, rapport longueur/diamètre élevé, extrémités chanfreinées | Emplacement, charnière, limitation des déplacements | Tolérance de rectitude et de diamètre |
Les photos présentées sur cette page montrent un assortiment volontaire de pièces : arbres en acier inoxydable à moletage diamant, corps en laiton à alésages étagés et trous radiaux, manchons à brides, colliers cannelés et entretoises lisses, tous réunis dans le même lot. Cet assortiment reflète l'état de production normal de l'atelier et n'est pas une mise en scène. C'est pourquoi les commandes multivariées n'entraînent pas de surtaxe importante pour les changements de série. Si votre dessin représente une pièce tournée avec épaulement, filetage, moletage, trou transversal ou cannelure, elle doit figurer sur cette liste.
Capacités et spécifications
| Article | Gamme typique | Serré (après examen) | Note |
|---|---|---|---|
| diamètre extérieur | Ø3 – Ø80 mm | Ø2 – Ø120 mm | Cela dépend du type de barre et du système de fixation. |
| Longueur d'usinage | ≤ 200 mm | ≤ 300 mm | Support central requis sur les pièces longues |
| Tolérance linéaire | ±0,01 mm | ±0,005 mm | Finition par tournage ou meulage |
| Arrondi / concentricité | 0,01 mm | 0,005 mm | Maintenu dans une seule pince |
| Rugosité de surface Ra | 1,6 μm | 0,4 μm | Finition du tournage ou polissage ultérieur |
| Alésage | à partir de Ø1,5 mm | à partir de Ø1,0 mm | Rapport profondeur/diamètre > 5 nécessite un perçage et un alésage étagés |
| Fil | M1 – M36 / UNC / UNF / BSP | Profils spéciaux à dessiner | Contrôle de jauge 100% (passage/non-passage) |
| Moletage | Droit ou en losange, module 0,3 – 1,0 | molettes de moletage personnalisées | Référence à la norme DIN 82 |
| Trou transversal | Ø0,8 – Ø10 mm | Trous composés multi-angles | Outils motorisés |
| Fraisage sur pièces tournées | méplats, rainures de clavette, méplats pour clé | Usinage multiface | Réalisé au tour |
| Taille du lot | 1 à 100 000 pièces | — | Commandes d'échantillons à partir d'une seule pièce |
| Délai de mise en œuvre | Échantillon : 5 à 7 jours / Production : 15 à 25 jours | Livraison express sur demande | Confirmé par rapport au calendrier |
Utilisez ce tableau comme outil de sélection. Si votre pièce figure dans la colonne « Standard », vous recevrez généralement un devis sous 24 heures, sans échanges supplémentaires. Si elle nécessite la colonne « Tolérance stricte », prévoyez une vérification supplémentaire du plan, car nous vous demanderons quelle référence détermine l'ajustement. Rechercher une tolérance de ±0,005 mm sur une dimension sans incidence sur l'assemblage engendre des coûts supplémentaires. Pour les pièces usinées CNC de précision, la tolérance critique est celle qui détermine si la pièce peut être intégrée à l'assemblage sans ajustement manuel.
Matériaux et finitions
| Matériel | Notes | Comportement de virage | Utilisation typique | Finition disponible |
|---|---|---|---|---|
| Acier inoxydable | 303 / 304 / 316L / 17-4PH | L'acier inoxydable 303, facile à usiner, est le premier choix ; l'acier inoxydable 316L est résistant à la corrosion mais collant. | Équipements alimentaires, médicaux, maritimes | Passivation, électropolissage, nickelage |
| Laiton | H59 / H62 / C36000 | Usinabilité optimale, état de finition après coupe exceptionnel | Raccords pneumatiques, pièces d'instrumentation, pièces décoratives | Polissage, nickelage ou chromage, passivation |
| Aluminium | 6061-T6 / 7075-T6 | Légère et rapide à couper, les parois minces se déforment | Dispositifs d'automatisation, dissipateurs thermiques, pièces visibles | Anodisation (transparente ou noire), microbillage |
| Acier au carbone / acier de décolletage | 45# / 12L14 / 1215 | Haute résistance à faible coût | Arbres de structure, connecteurs | Oxyde noir, zingage, nickelage |
| cuivre / cuivre au béryllium | H62 / C17200 | Bonne conductivité électrique et thermique | Électrodes, contacts, composants thermiques | Placage or, plaquage nickel, passivation |
Pour les pièces en laiton tournées, le choix se porte presque toujours sur l'acier C36000 ou H62, car le laiton de décolletage offre un tranchant exceptionnel et une surface brillante dès la sortie de l'outil ; aucun polissage secondaire n'est nécessaire pour la plupart des raccords. Pour les pièces en laiton usinées CNC destinées au brasage, nous nous renseignons systématiquement sur la teneur en plomb avant d'établir un devis, car si le laiton au plomb s'usine très bien, son utilisation est interdite dans les applications médicales et celles liées à l'eau potable. Notre usine, spécialisée dans le tournage de pièces en laiton, travaille également l'acier inoxydable et l'aluminium. Nous utilisons des machines séparées pour les deux matériaux afin d'éviter toute contamination des lots d'acier inoxydable par les copeaux de laiton ; une simple précaution qui permet de prévenir de nombreux problèmes de corrosion. L'acier inoxydable 303 est le matériau de référence pour les arbres ; l'acier inoxydable 316L est utilisé uniquement lorsque l'environnement d'utilisation l'exige, car il est plus coûteux et son usinage est plus lent.
Inspection et traçabilité
| Scène | Méthode | Sortir |
|---|---|---|
| Matériaux entrants | Vérification des certificats et analyse spectrale ponctuelle | Certificat de matériel |
| Premier article | Mesure dimensionnelle complète (pied à coulisse, micromètre, projecteur de profil, machine à mesurer tridimensionnelle) | Rapport FAI |
| En cours de traitement | Patrouille des dimensions critiques, gestion de la durée de vie des outils | dossier de patrouille |
| Final | Contrôle à 100 % des dimensions critiques, calibres de filetage conformes/non conformes | Rapport d'inspection |
| Expédition | Échantillonnage et archives photographiques, emballage selon vos spécifications d'expédition | Rapport avant expédition |
Pour les pièces usinées avec précision, le contrôle qualité est un domaine où la plupart des fournisseurs perdent discrètement de l'argent et où les acheteurs héritent inconsciemment des risques. Notre règle est simple : toute dimension jugée critique sur le plan est mesurée à 100 % lors du contrôle final, et non échantillonnée. La concentricité des arbres est vérifiée entre l'épaulement de positionnement et le tourillon de palier — cette paire déterminante pour la précision du fonctionnement de l'assemblage. Un rapport de première conformité est fourni avec l'échantillon, permettant ainsi à votre service de contrôle à réception de se baser sur un document de référence plutôt que de procéder à des suppositions.
Tournage et fraisage dans une seule maison
Un arbre tourné nécessitant également un méplat fraisé, une rainure de clavette ou un alésage transversal hors axe est la cause la plus fréquente de retard d'une semaine sur un projet. Au lieu d'envoyer la pièce à un sous-traitant pour le fraisage, nous réalisons ces opérations directement sur le tour, à l'aide d'outils motorisés. Ainsi, le méplat fraisé reste aligné sur l'axe de tournage et non sur une surface de fixation externe. C'est précisément ce que couvre notre offre de services de tournage et de fraisage CNC : un seul plan, une seule chaîne de réglage, un seul rapport d'inspection.
Applications
| Industrie | Pièces typiques | Ce qui compte là-bas |
|---|---|---|
| Automatisation industrielle | Arbres de guidage, raccords de cylindre, poteaux de fixation | Précision d'ajustement, délais de livraison stables |
| Contrôle des fluides et des pneumatiques | Raccords en laiton, tiroirs de vannes, sièges | finition de la face d'étanchéité, concentricité de l'alésage |
| automobile et nouvelles énergies | Boîtiers de capteurs, arbres de moteur, bagues | Cohérence des lots, documents PPAP |
| dispositifs médicaux | Tiges, connecteurs et pièces de poignée en acier inoxydable | Propreté des surfaces, traçabilité des matériaux |
| Électronique et instruments | Porte-sondes, écrans, axes de réglage | Petites dimensions, aucune marque d'outil sur les faces visibles |
| Matériel et biens de consommation | Boutons moletés, tiges décoratives, poteaux de liaison | Motif de moletage, finition uniforme |
Comment se déroule une commande personnalisée
| Étape | Vous fournissez | Nous livrons | Temps |
|---|---|---|---|
| 1 Demande de renseignements | Dessin 2D (PDF/DWG) ou 3D (STEP/IGES), matériau, quantité | vérification de la faisabilité du processus | 1 jour ouvrable |
| 2 avis DFM | Confirmation de tolérance, de données, de finition | Suggestions de réduction des coûts, par exemple en assouplissant les tolérances non critiques | 1 à 2 jours ouvrables |
| 3 Citation | Taille du lot et délai de livraison confirmés | Devis formel incluant les notes d'outillage | 1 jour ouvrable |
| 4 Échantillonnage | Confirmation de commande d'échantillon | Échantillon, rapport FAI et certificat de matériau | 5 à 7 jours |
| 5 Production | Approbation de l'échantillon | Production en série, rapport d'inspection finale, emballage conforme aux normes d'expédition | 15 à 25 jours |
La production de pièces usinées CNC sur mesure est accélérée lorsque le plan est complet : matériau, classe de tolérance, état de surface, norme de filetage et dimensions critiques indiquées. Si ces informations sont absentes du plan, nous proposons une solution par défaut et l'indiquons dans le devis, plutôt que de choisir discrètement et de laisser la discussion se poser lors du contrôle à réception. Si votre volume annuel est conséquent mais que votre première commande est modeste, n'hésitez pas à nous le signaler : nous pouvons adapter l'outillage et les contrôles afin de garantir un prix abordable pour le premier lot.
Stock, quantité minimale de commande et délai de livraison
| Article | Détail |
|---|---|
| MOQ | 1 pièce |
| Action | Pièces semi-finies maintenues par des entretoises, des supports et des axes de tailles courantes, faciles à modifier |
| Échantillonnage | 5 à 7 jours ouvrables, rapport FAI inclus |
| Production | 15 à 25 jours ouvrables, selon la finition et la quantité |
| Accélérer | Insertion possible dans le planning, intervention express facturée séparément |
| Emballage | Votre marque d'expédition ; emballage intérieur en sachets antistatiques, plateaux blister ou papier huilé par pièce |
Il s'agit d'un service de tournage CNC dont le prix est calculé en fonction du processus et non d'une référence catalogue : le coût d'un même arbre varie selon qu'il nécessite une finition rectifiée, un moletage ou un perçage transversal. Indiquez-nous votre volume annuel ainsi que la quantité de votre première commande et nous vous ferons parvenir un devis détaillé. Vous pourrez ainsi constater les seuils de prix réels, sans supposer qu'ils s'appliquent à partir d'un conteneur complet. Les niveaux de stock fluctuent en fonction de la production ; veuillez vérifier les dimensions exactes disponibles avant de passer commande.
FAQ
Qu'est-ce que l'usinage sur tour CNC et est-ce la même chose que le tournage CNC ? L'usinage sur tour CNC est un tournage réalisé sur un tour à commande numérique : la barre tourne tandis qu'un outil fixe enlève de la matière. Dans le langage courant, les termes « usinage sur tour CNC » et « tournage CNC » désignent le même procédé. Il est adapté aux pièces rondes et symétriques (arbres, bagues, entretoises, raccords) et inadapté aux plaques planes ou aux cavités profondes, qui relèvent du fraisage.
Quelle tolérance pouvez-vous réellement atteindre sur des pièces usinées avec précision ? Notre tolérance de production standard est de ±0,01 mm, et une tolérance de ±0,005 mm est possible sur certaines dimensions après examen du plan. Attention : sur les arbres longs et fins, le facteur limitant est la déformation, et non la machine. Par conséquent, nous pouvons recommander l’utilisation d’une contre-pointe, un usinage en deux passes ou une tolérance légèrement plus large sur un diamètre non fonctionnel, plutôt que de fournir une valeur que nous ne pouvons pas reproduire sur l’ensemble de la série.
Est-il possible de réaliser des petites pièces de précision usinées sans frais de mise en route importants ? Oui, jusqu'à Ø2 mm et une seule pièce pour un échantillon. Les petites pièces de précision sont généralement usinées à partir d'une barre avec une bague de guidage ou une pince, ce qui réduit les frais de mise en route. Cependant, le coût du contrôle unitaire devient prépondérant pour les petites séries, c'est pourquoi une commande de 50 pièces n'est pas 50 fois moins chère par unité qu'une commande de 5 000 pièces.
Les pièces en laiton usinées se ternissent-elles et nécessitent-elles un plaquage ? Le laiton nu s'oxyde et noircit avec le temps, plus rapidement en milieu humide ou en air contenant du soufre. Pour les pièces en laiton usinées visibles, nous recommandons un vernis transparent ou un nickelage ; pour les raccords internes où l'aspect n'est pas primordial, le laiton usiné brut convient parfaitement et est plus économique. Indiquez-nous l'environnement d'utilisation et nous choisirons la finition la plus adaptée, plutôt que d'opter systématiquement pour la plus onéreuse.
Comment garantir la constance de la production sur 20 000 pièces ? L’usure des outils est le véritable problème, et non la première pièce. Nous enregistrons la durée de vie des outils, mesurons à nouveau la dimension critique à intervalles réguliers et remplaçons les plaquettes au fur et à mesure du nombre de pièces produites, plutôt que d’attendre une dérive dimensionnelle. Pour les grandes séries, nous qualifions également le processus sur le premier article et figons les paramètres, afin qu’un opérateur différent, même de nuit, produise la même pièce.
De quels fichiers avez-vous besoin pour obtenir un devis ? Un fichier PDF ou DWG 2D avec les tolérances et le matériau, ainsi qu'un fichier STEP/IGES si la pièce est complexe. Si vous ne disposez que d'un échantillon, envoyez-nous des photos avec les dimensions principales indiquées ; nous établirons un devis à partir de ces photos en tenant compte des hypothèses fournies. Les devis sont généralement traités sous 24 heures ouvrables.
Demander un devis
Envoyez-nous un dessin précis de la pièce dont vous avez besoin, pas une demande de catalogue. Nous vous proposerons un processus de fabrication, une vérification des tolérances et un devis. Si la pièce doit être usinée par fraisage plutôt que par tournage, nous vous le signalerons afin d'éviter tout investissement inutile. En tant que fournisseur de pièces de précision usinées, nous travaillons aussi bien avec des prototypes qu'avec des productions en série. Ce sont les mêmes ingénieurs qui établissent votre devis et qui mettent en place la production.