


Serviço de usinagem em torno CNC | Peças torneadas de precisão
Por que os compradores mantêm esta página aberta?
| O que fazemos | O que isso significa para a sua montagem | |
|---|---|---|
| 1 | Torneamento multioperacional em uma única configuração | O diâmetro externo (DE), o diâmetro interno (DI), a rosca, o sulco, o recartilhado e o furo transversal são cortados na mesma fixação — a concentricidade não depende de refixação. |
| 2 | Lotes mistos de várias variedades | Dez famílias de peças diferentes podem ser produzidas em um único lote; o custo de troca permanece baixo para compras baseadas em projetos. |
| 3 | ±0,01 mm como padrão | A montagem do eixo com o furo é feita sem necessidade de ajustes manuais na linha de produção. |
| 4 | Combinação de torneamento e fresamento | Superfícies planas, rasgos de chaveta e furos fora do eixo são usinados no torno, sem necessidade de um segundo fornecedor, sem semanas extras. |
| 5 | Aço inoxidável, latão, alumínio | Teste o design em um material e, em seguida, mude para o material de produção. |
| 6 | Relatório FAI + certificado de material | A inspeção de entrada possui um documento para verificação, e as reclamações permanecem rastreáveis. |
Cada peça nesta página é torneada a partir de barras de aço, e não esculpida em um bloco — por isso, a espessura da parede, a concentricidade e o passo da rosca permanecem consistentes em todo o lote. Torneamento, faceamento, mandrilamento, rosqueamento, ranhuramento, recartilhamento e furação transversal são realizados em uma única fixação, de modo que a face do ombro, usada como superfície de localização, é usinada na mesma configuração do munhão do mancal com o qual precisa se alinhar. Essa disciplina de configuração única é o verdadeiro diferencial: é o que permite atingir uma precisão de ±0,01 mm em volume de produção, em vez de apenas na amostra.
O que transformamos
| # | Parte da família | Características visíveis | Uso típico | O que controlamos |
|---|---|---|---|---|
| 1 | Eixos escalonados | Degraus de 3 a 6 de diâmetro, ombros, ranhuras de relevo | Eixos de transmissão, eixos do motor, carretéis de válvulas | Concentricidade entre os degraus, esquadro dos ombros |
| 2 | Cabos com ranhuras para melhor aderência | Seção serrilhada reta ou em diamante mais eixo liso | Botões manuais, hastes de ajuste, eixos de encaixe por pressão | Consistência do diâmetro externo do serrilhado, transição do serrilhado para o eixo |
| 3 | Eixos e pinos roscados | Rosca externa, rebaixo, chanfro | Barras de direção, parafusos de ajuste, postes de conexão | Precisão da rosca, concentricidade da rosca em relação ao eixo |
| 4 | Buchas flangeadas | Flange mais cano de parede fina mais furo | Assentos de rolamento, buchas guia, alojamentos de vedação | Uniformidade da espessura da parede, excentricidade da face do flange |
| 5 | Espaçadores e suportes | Furo passante, comprimento fixo, extremidades chanfradas | Espaçamento dos rolamentos, espaçadores da placa de circuito impresso, localização da pilha | Tolerância de comprimento, paralelismo das faces finais |
| 6 | Peças perfuradas transversalmente | Furos radiais passantes que se intersectam com o furo | Conexões de pinos, passagens de óleo, travamento | Ângulo do furo, interseção furo-eixo |
| 7 | Colares estriados e dentados | Dentes externos, dentes da face, furo | Acoplamentos, indexação, travamento | Perfil dentário, indexação uniforme |
| 8 | Acessórios de latão | Furo escalonado, furos radiais, corpo hexagonal ou redondo | Conexões pneumáticas, hidráulicas e de instrumentos | Profundidade do degrau, rugosidade da superfície de vedação |
| 9 | Pinos e cavilhas | Diâmetro pequeno, alta relação comprimento/diâmetro, extremidades chanfradas | Localização, dobradiças, limitação de deslocamento | Retilineidade, faixa de tolerância de diâmetro |
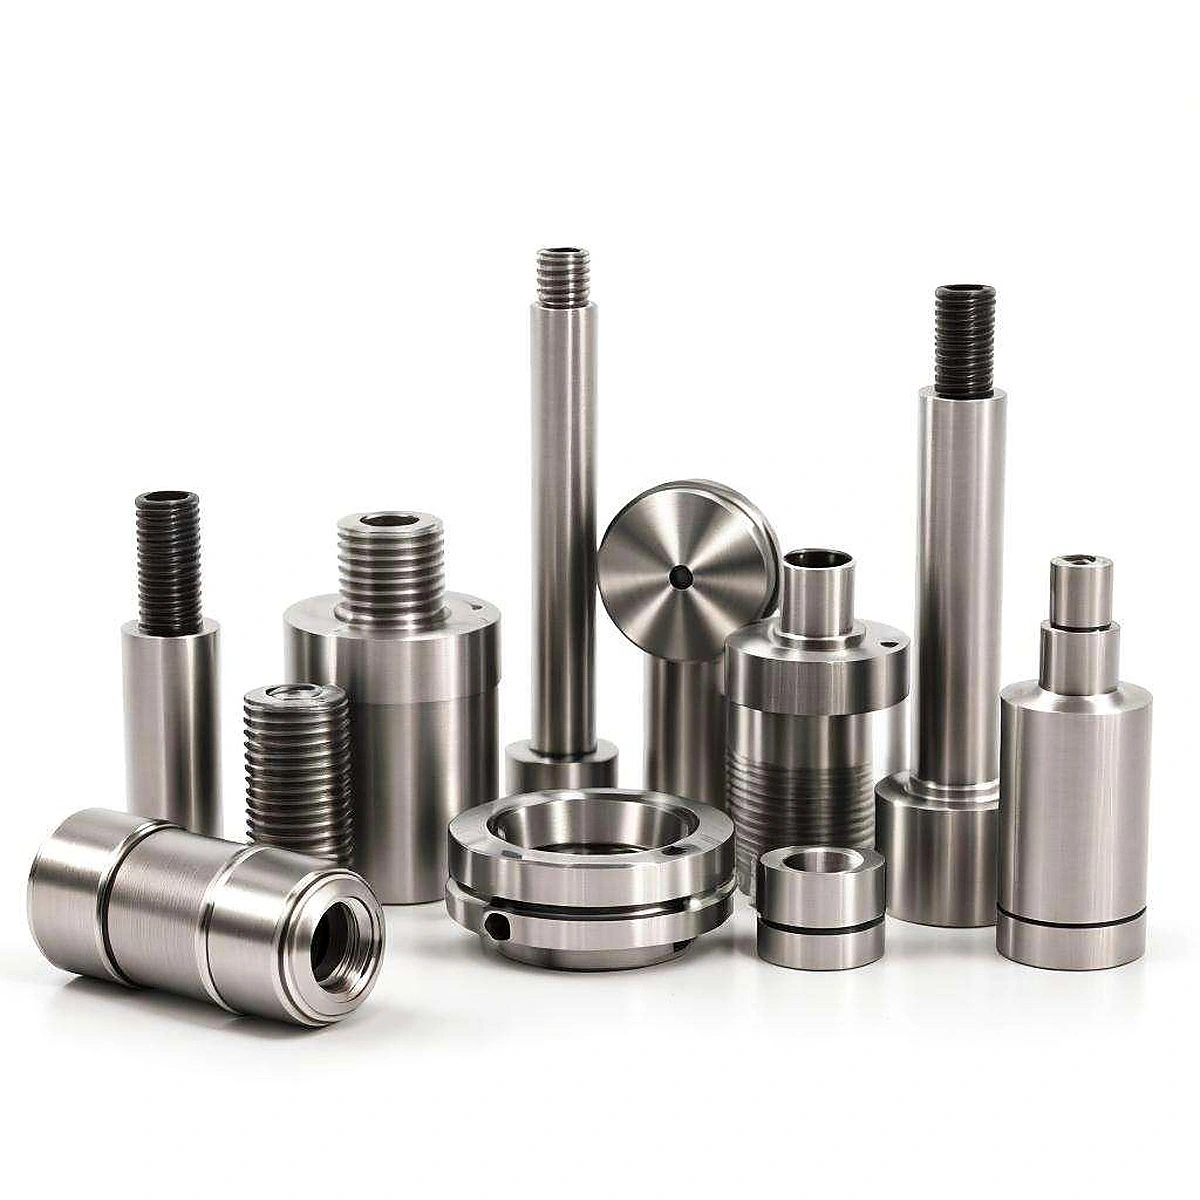
O conjunto de fotos nesta página é propositalmente variado: eixos de aço inoxidável com recartilhado diamantado, corpos de latão com furos escalonados e radiais, buchas flangeadas, colares estriados e espaçadores lisos, todos juntos. Essa mistura representa o estado normal de trabalho da oficina, não uma foto encenada — por isso, pedidos com múltiplas variedades não acarretam uma sobretaxa significativa para troca de peças. Se o seu desenho for de uma peça torneada com ressalto, rosca, recartilhado, furo transversal ou estria, ela deve estar nesta lista.
Capacidade e especificações
| Item | Faixa típica | Apertado (em revisão) | Observação |
|---|---|---|---|
| diâmetro externo | Ø3 – Ø80 mm | Ø2 – Ø120 mm | Depende do tipo de material da barra e do dispositivo de fixação. |
| Comprimento de usinagem | ≤ 200 mm | ≤ 300 mm | É necessário apoio central em peças longas. |
| Tolerância linear | ±0,01 mm | ±0,005 mm | Finalize o torneamento ou a retificação. |
| Redondeza/concentricidade | 0,01 mm | 0,005 mm | Mantido dentro de uma única fixação |
| Rugosidade da superfície Ra | 1,6 μm | 0,4 μm | Acabamento do torneamento ou polimento subsequente |
| Furo | a partir de Ø1,5 mm | a partir de Ø1,0 mm | Profundidade/diâmetro > 5 exige perfuração e mandrilamento em etapas |
| Fio | M1 – M36 / UNC / UNF / BSP | Perfis especiais para desenho | Verificação de precisão de 100% de aprovação/reprovação |
| Recartilhado | Reto ou em diamante, módulo 0,3 – 1,0 | Rodas serrilhadas personalizadas | Referenciado à norma DIN 82 |
| Buraco em cruz | Ø0,8 – Ø10 mm | furos compostos multiangulares | Ferramentas acionadas |
| Fresagem em peças torneadas | Superfícies planas, rasgos de chaveta, superfícies planas para chave de boca | Usinagem multifacetada | Feito no torno |
| Tamanho do lote | 1 – 100.000 peças | — | Pedidos de amostra a partir de uma peça |
| Tempo de espera | Amostra: 5 a 7 dias / produção: 15 a 25 dias | Agilizar mediante solicitação | Confirmado conforme o cronograma |
Use esta tabela como uma ferramenta de triagem. Se a sua peça se enquadrar na coluna "Típica", geralmente recebemos um orçamento em um dia útil, sem necessidade de troca de informações. Se precisar da coluna "Ajuste Preciso", espere uma rodada extra de revisão do desenho, pois perguntaremos qual referência realmente controla o ajuste — buscar uma tolerância de ±0,005 mm em uma dimensão que não afeta a montagem apenas aumenta o custo. Em peças torneadas com precisão CNC, a tolerância que importa é aquela que decide se a peça entra na montagem sem ajustes manuais.
Materiais e Acabamentos
| Material | Notas | Comportamento de virada | Uso típico | Acabamento disponível |
|---|---|---|---|---|
| Aço inoxidável | 303 / 304 / 316L / 17-4PH | O aço 303 de usinagem livre é a primeira escolha; o 316L é resistente à corrosão, mas apresenta consistência pegajosa. | Equipamentos para alimentos, equipamentos médicos, equipamentos marítimos | Passivação, eletropolimento, niquelagem |
| Latão | H59 / H62 / C36000 | Melhor usinabilidade, acabamento de corte superior | Conexões pneumáticas, peças para instrumentos, peças decorativas | Polimento, niquelagem ou cromagem, passivação |
| Alumínio | 6061-T6 / 7075-T6 | Leves e fáceis de cortar, as paredes finas se deformam. | Dispositivos de automação, dissipadores de calor, peças visíveis | Anodização (transparente ou preta), jateamento com microesferas |
| Aço carbono/de corte livre | 45# / 12L14 / 1215 | Alta resistência a baixo custo | Eixos estruturais, conectores | Óxido preto, zincagem, niquelagem |
| Cobre / cobre berílio | H62 / C17200 | Boa condutividade elétrica e térmica | Eletrodos, contatos, componentes térmicos | Revestimento em ouro, revestimento em níquel, passivação |
Para peças torneadas em latão, a escolha do material é quase sempre C36000 ou H62, pois o latão de corte fácil mantém um fio afiado e deixa uma superfície brilhante logo após a usinagem — sem necessidade de polimento secundário para a maioria das conexões. Para peças torneadas em CNC de latão que serão soldadas ou brasadas, perguntaremos sobre o teor de chumbo antes de fornecer o orçamento, visto que o latão com chumbo é usinado com excelente qualidade, mas tem restrições em aplicações com água potável e equipamentos médicos. Como uma fábrica de peças torneadas em latão que também produz aço inoxidável e alumínio, mantemos as duas linhas de produção em máquinas separadas, de modo que os cavacos de latão nunca contaminem um lote de aço inoxidável — uma pequena prática que evita muitas reclamações de corrosão posteriormente. O aço inoxidável 303 é o padrão para eixos; o 316L é usado apenas quando o ambiente de serviço realmente o exige, pois é mais caro e mais lento de usinar.
Inspeção e Rastreabilidade
| Estágio | Método | Saída |
|---|---|---|
| Material recebido | Verificação de certificado e análise espectral pontual | Certificado de material |
| Primeiro artigo | Medição dimensional completa (paquímetro, micrômetro, projetor de perfil, CMM) | Relatório FAI |
| Em andamento | Patrulhamento de dimensões críticas, gestão da vida útil da ferramenta | Registro de patrulha |
| Final | Verificação de 100% das dimensões críticas, calibradores de rosca passa/reprovada. | Registro de inspeção |
| Envio | Amostras e arquivo fotográfico, embalagem conforme sua etiqueta de envio. | Relatório de pré-embarque |
Em peças torneadas de precisão, a inspeção é onde a maioria dos fornecedores perde dinheiro silenciosamente e os compradores assumem o risco sem fazer nada. Nossa regra é simples: qualquer dimensão que o desenho indicar como crítica será medida em 100% na inspeção final, e não por amostragem. Os eixos têm sua concentricidade verificada entre o ressalto de localização e o munhão do rolamento — o par que realmente determina se o conjunto gira corretamente. Os relatórios de primeira peça são enviados junto com a amostra, para que sua inspeção de recebimento possa ser comparada com um documento, em vez de ser baseada em suposições.
Torneamento e fresagem em uma única casa
Um eixo torneado que também precisa de uma superfície plana fresada, um rasgo de chaveta ou um furo transversal fora do eixo é o motivo mais comum para um projeto atrasar uma semana. Em vez de enviar a peça para uma segunda oficina para fresagem, usinamos esses recursos no mesmo programa, usando ferramentas acionadas no torno — o que também significa que a superfície plana fresada permanece referenciada ao eixo torneado, em vez de a uma superfície reposicionada. É isso que nossa linha de serviços de torneamento e fresagem CNC oferece: um desenho, uma sequência de preparação, um relatório de inspeção.
Aplicações
| Indústria | Peças típicas | O que importa ali? |
|---|---|---|
| Automação industrial | Eixos guia, conexões de cilindro, postes de fixação | Ajuste preciso, prazo de entrega estável |
| Controle de fluidos e pneumáticos | Conexões de latão, carretéis de válvulas, sedes | Acabamento da face de vedação, concentricidade do furo |
| Automotivo e novas energias | Caixas de sensores, eixos de motores, buchas | Consistência de lotes, documentos PPAP |
| Dispositivos médicos | Eixos, conectores e peças de alça em aço inoxidável | Limpeza da superfície, rastreabilidade do material |
| Eletrônica e instrumentos | Suportes de sonda, proteções, eixos de ajuste | Tamanhos pequenos, sem marcas de ferramentas nas faces visíveis. |
| Hardware e bens de consumo | Botões serrilhados, hastes decorativas, postes de conexão | Padrão serrilhado, acabamento consistente |
Como funciona um pedido personalizado
| Etapa | Você fornece | Nós entregamos | Tempo |
|---|---|---|---|
| 1 Consulta | Desenho 2D (PDF/DWG) ou 3D (STEP/IGES), material, quantidade | Verificação de viabilidade do processo | 1 dia útil |
| 2 Revisão DFM | Confirmação de tolerância, datum, acabamento | Sugestões para redução de custos, como por exemplo, flexibilizar tolerâncias não críticas. | 1 a 2 dias úteis |
| 3. Citação | Tamanho do lote e prazo de entrega confirmados | Cotação formal incluindo notas sobre ferramentas | 1 dia útil |
| 4 Amostragem | Confirmação do pedido de amostra | Exemplo de relatório FAI e certificado de material. | 5 a 7 dias |
| 5 Produção | Aprovação de amostra | Produção em massa, relatório de inspeção final, embalagem para envio. | 15 a 25 dias |
A fabricação de peças personalizadas torneadas em CNC é mais rápida quando o desenho chega completo: material, classe de tolerância, acabamento superficial, padrão de rosca e dimensões críticas marcadas. Quando um desenho não contém essas informações, propomos uma configuração padrão e a indicamos no orçamento, em vez de escolhermos algo sem antes verificar e deixarmos para discutirmos durante a inspeção de recebimento. Se o volume anual for real, mas o primeiro pedido for pequeno, avise-nos — podemos planejar as ferramentas e a inspeção em etapas para que o primeiro lote permaneça acessível.
Estoque, quantidade mínima de pedido e prazo de entrega
| Item | Detalhe |
|---|---|
| MOQ | 1 unidade |
| Estoque | Peças semiacabadas fixadas em espaçadores, suportes e pinos de tamanhos comuns, permitindo modificações rápidas. |
| Amostragem | 5 a 7 dias úteis, incluindo o relatório FAI |
| Produção | 15 a 25 dias úteis, dependendo do acabamento e da quantidade. |
| Acelerar | Possibilidade de agendamento, serviço expresso cobrado separadamente. |
| Embalagem | Sua marca de envio; embalagem interna em sacos antiestáticos, blisters ou papel oleado por peça. |
Este é um serviço de torneamento CNC com preço definido por processo, e não por número de catálogo: o mesmo eixo tem custo diferente dependendo se precisa de acabamento retificado, recartilhado ou com furo transversal. Informe-nos o volume anual e a quantidade do primeiro pedido, e faremos um orçamento para ambos, permitindo que você veja onde os descontos realmente se aplicam, em vez de presumir que começam a partir de um contêiner. Os níveis de estoque variam conforme a produção — confirme os tamanhos exatos disponíveis antes de fazer o pedido.
FAQ
O que é usinagem em torno CNC e é o mesmo que torneamento CNC? A usinagem em torno CNC é o torneamento realizado em um torno controlado por computador: a barra de material gira enquanto uma ferramenta fixa remove o material. No uso cotidiano, "usinagem em torno CNC" e "torneamento CNC" descrevem o mesmo processo. É o processo correto para peças redondas e simétricas — eixos, buchas, espaçadores, conexões — e incorreto para chapas planas ou cavidades profundas, que são processos que exigem fresamento.
Qual a tolerância que podemos realmente obter em peças torneadas de precisão? ±0,01 mm é a nossa tolerância padrão de produção, e ±0,005 mm é possível em dimensões selecionadas após análise do desenho. Uma ressalva importante: em eixos longos e finos, o fator limitante é a deflexão, não a máquina. Portanto, podemos recomendar o uso de um carro transversal, uma sequência de duas passagens ou uma tolerância ligeiramente maior em um diâmetro não funcional, em vez de informar um valor que não podemos reproduzir em todo o lote.
É possível produzir peças torneadas de precisão de pequeno porte sem custos elevados de preparação? Sim, até Ø2 mm e 1 peça por amostra. Peças torneadas de precisão de pequeno porte geralmente são usinadas a partir de barras com uma bucha guia ou pinça, portanto a preparação é simples — mas o custo de inspeção por peça é preponderante em baixos volumes, razão pela qual um pedido de 50 peças não é 50 vezes mais barato por unidade do que um de 5.000 peças.
As peças torneadas de latão podem sofrer oxidação e precisam de revestimento? O latão sem revestimento oxida e escurece com o tempo, mais rapidamente em ambientes úmidos ou com presença de enxofre. Para peças torneadas de latão visíveis, recomendamos um verniz transparente ou revestimento de níquel; para acessórios internos onde a aparência não importa, o latão usinado sem revestimento é suficiente e mais econômico. Informe-nos o ambiente de uso e escolheremos o acabamento adequado, em vez de optarmos pelo mais caro por padrão.
Como manter a consistência do lote em uma produção de 20.000 peças? O desgaste da ferramenta é o verdadeiro inimigo, não a primeira peça. Registramos a vida útil da ferramenta, medimos novamente a dimensão crítica em intervalos fixos e substituímos os insertos com base na quantidade, em vez de esperar que uma dimensão se desvie. Para grandes produções, também qualificamos o processo na primeira peça e congelamos os parâmetros, para que um operador diferente no turno da noite produza a mesma peça.
Quais arquivos você precisa para um orçamento? Um PDF ou DWG 2D com tolerâncias e especificações de material, além de um arquivo STEP/IGES caso a peça seja complexa. Se você tiver apenas uma amostra, envie fotos com as dimensões principais marcadas e faremos o orçamento com base nela, considerando as premissas apresentadas. Os orçamentos geralmente são enviados em até um dia útil.
Solicite um orçamento
Envie um desenho — não uma solicitação de catálogo, mas sim a peça real que você precisa fabricar. Retornaremos com uma proposta de processo, uma verificação realista das tolerâncias e um orçamento. Se a peça precisar ser fresada em vez de torneada, avisaremos antes que você gaste dinheiro com o processo errado. Como fornecedores de peças torneadas de precisão, trabalhando tanto com protótipos quanto com produção em série, os mesmos engenheiros que elaboram o orçamento são os que executam o projeto na linha de produção.