


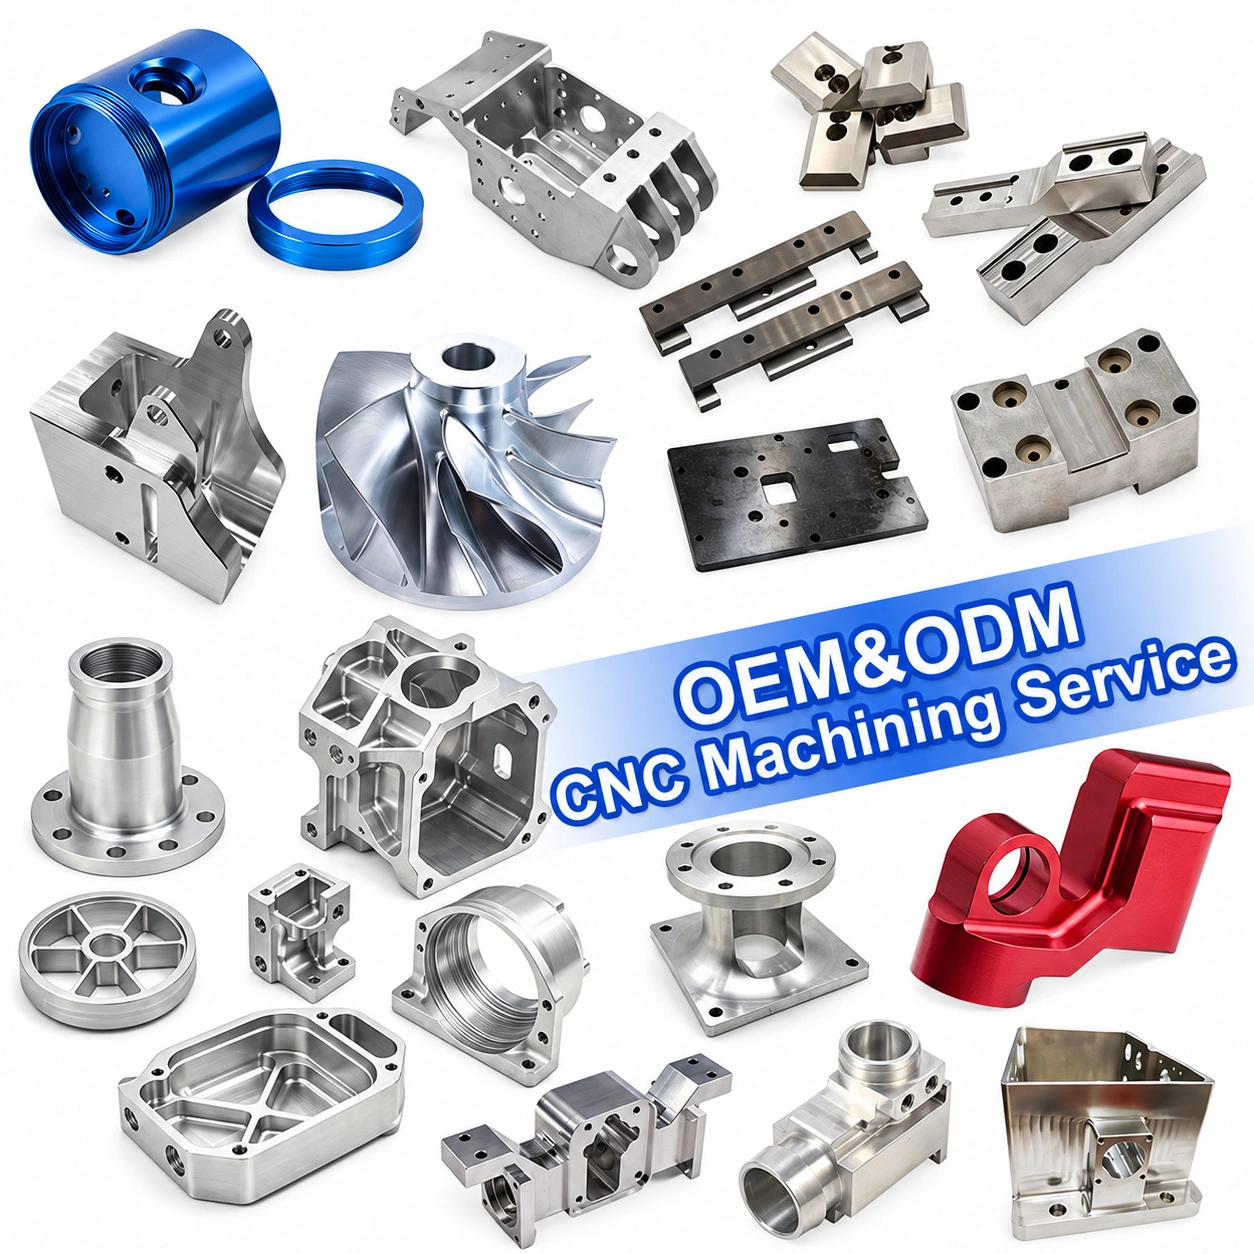
Prototypage rapide, services d'usinage CNC OEM/ODM
| Famille de produits visible | caractéristiques observables | Rôle potentiel dans le projet |
|---|---|---|
| Boîtiers CNC complexes | Cavités, nervures, alésages, trous de fixation et faces externes | Boîtiers d'équipement et prototypes fonctionnels |
| boîtier cylindrique bleu | Face filetée, corps circulaire, alésage et extérieur coloré | Boîtier, adaptateur ou composant d'interface ; utilisation exacte à confirmer |
| Supports structuraux | Parois inclinées, trous, nervures et faces de montage | Automatisation, dispositifs et châssis d'équipement |
| support à finition rouge | Extérieur incurvé, alésage et surface colorée | Support ou interface mécanique sur mesure |
| Plaques multi-trous | trous traversants, fentes et surfaces de référence planes | Dispositifs de fixation, plaques de montage et outillage |
| Boîtiers à brides | Bride circulaire, alésage et motif de trous de boulons | Adaptateurs, joints et interfaces machines |
| Raccords filetés | Filetage interne ou externe et corps étagé | Connecteurs, adaptateurs et interfaces fluidiques/mécaniques |
| Parties incurvées ou en forme d'hélice | Pales, surfaces courbes et moyeu central | Composants de flux, de mouvement ou de prototype ; fonction à confirmer |
| Blocs usinés | Poches, contre-alésages, nervures et faces d'intersection | Gabarits, outillage et pièces industrielles |
| Manches et bagues | Diamètres concentriques, alésages et surfaces d'appui | Entretoises, colliers et interfaces d'assemblage |
| Petits composants tournés | Étages, rainures, bossages et extrémités filetées | mécanismes de précision et pièces de rechange |
![Prototypage rapide, services d'usinage CNC OEM/ODM 6]() Matrice de capacité de processus
| Processus | Caractéristiques typiques | Phase de projet appropriée |
|---|---|---|
| Fraisage CNC | Poches, fentes, trous, surfaces planes, nervures, gradins et profils irréguliers | Prototype, premier exemplaire et production |
| Tournage CNC | Arbres, manchons, anneaux, bossages, alésages et filetages | Prototypes, pièces de rechange et approvisionnement répété |
| Usinage CNC 5 axes | Faces angulaires, surfaces composées et caractéristiques à plusieurs faces | Prototype complexe et composants de précision |
| Forage et alésage | Trous traversants, trous borgnes, lamages et alésages de précision | Validation de l'assemblage et de l'ajustement |
| fraisage ou taraudage | Filetages internes, éléments liés au filetage externe et filetages de montage | Interfaces, raccords et réglages |
| Ébavurage et finition des bords | Ébavurage, chanfreinage et préparation des bords | Préparation à l'assemblage et manutention |
| finition de surface | Anodisation, polissage, brossage, placage ou revêtement, le cas échéant | Aspect et finition fonctionnelle |
| Inspection | Contrôles dimensionnels, visuels et définis par le projet | Premier article et production répétée |
Flux de travail du prototype à la production
| Scène | activité d'ingénierie ou de fabrication | livrable client |
|---|---|---|
| 1. Prise en charge des projets | Examiner le dessin, le fichier CAO, l'échantillon, l'application et la quantité cible | Note de synthèse du projet et historique des révisions |
| 2. Revue de conception | Identifier les interfaces, cavités, filetages et caractéristiques d'ajustement clés | Liste de clarifications et discussion DFM |
| 3. Planification des processus | Sélectionnez le fraisage, le tournage, l'usinage 5 axes ou une option combinée. | Circuit de fabrication proposé |
| 4. Confirmation du matériel | Confirmer si le matériau est l'aluminium, l'acier inoxydable ou une autre alternative spécifiée. | Documentation sur le matériel et l'état |
| 5. Devis du prototype | Définir la quantité, le contrôle, la finition et l'emballage | Devis et hypothèses du projet |
| 6. Fabrication du prototype | Machine la révision approuvée | Prototype fonctionnel ou premier article |
| 7. Révision et itération | Vérifier l'ajustement, la fonction et les modifications de conception | Commentaires sur la révision et fichier mis à jour |
| 8. Inspection | Vérifier les dimensions critiques et la finition visible | Preuves d'inspection telles que convenues |
| 9. Production répétée | Appliquer les processus et contrôles de révision approuvés | Production en petites séries ou pour équipementiers |
| 10. Emballage et expédition | Protéger les composants et identifier les informations sur les pièces | Pièces prêtes à être expédiées |
Discussion sur les matériaux et la finition
| Direction matérielle | Raison typique à considérer | Composants possibles |
|---|---|---|
| Aluminium | Léger, usinable et adapté à de nombreux boîtiers et supports | Couvercles, supports, boîtiers, plaques et corps prototypes |
| Acier inoxydable | Résistance à la corrosion et surfaces exposées durables | Raccords, arbres, manchons, brides et pièces de machines |
| acier au carbone ou allié | exigences relatives à la résistance, à la rigidité ou à l'usure | Pièces structurelles, goupilles, arbres et outillage |
| Laiton | usinabilité, conductivité ou contraste visuel | Inserts, connecteurs et petites pièces usinées |
| Plastique technique | exigences en matière d'isolation, de faible poids ou de faible frottement | Douilles, guides et composants non conducteurs |
| Direction finale | Objectif possible | Informations requises |
|---|---|---|
| Usiné | Aspect métallique fonctionnel | Norme de rugosité ou d'aspect visuel |
| Brillant | Apparence plus lisse ou plus éclatante | Aspect cible ou échantillon approuvé |
| brossé | Texture directionnelle | direction et qualité de la texture |
| anodisé | Protection de la couleur et de la surface pour aluminium adapté | Exigences en matière d'alliage, de couleur et de finition |
| Plaqué ou revêtu | Exigences liées à l'apparence, à la corrosion ou à l'usure | Type et épaisseur du traitement |
| Passivé | Sens du traitement de surface pour l'acier inoxydable approprié | Qualité du matériau et normes requises |
Points de revue DFM et d'ingénierie
| Point de révision | Pourquoi c'est important | Commentaires des clients |
|---|---|---|
| Épaisseur de paroi | Contribue à contrôler la rigidité, l'accès à l'usinage et le risque de déformation | Exigences minimales relatives aux murs |
| cavité profonde | Affecte la portée de l'outil, l'évacuation des copeaux et la finition interne | Profondeur, largeur et rayon intérieur |
| petits trous | Détermine la taille de l'outil et la méthode d'inspection | Diamètre, profondeur et emplacement |
| Fonctionnalités de filetage | Nécessite des informations claires sur la norme du filetage et l'accouplement | Norme, pas et profondeur |
| Fonctionnalités multifaces | Peut nécessiter une configuration supplémentaire ou un accès à 5 axes | Orientation du système de référence et des caractéristiques |
| Côtes fines | Influe sur la rigidité et les vibrations lors de l'usinage | Épaisseur et fonction des côtes |
| surfaces courbes | Influence la trajectoire de l'outil, la finition et la mesure | Profil de surface et tolérance |
| interfaces d'assemblage | Essentiel pour l'ajustement et le fonctionnement | dessin de la pièce d'accouplement ou de l'assemblage |
Personnalisation OEM et ODM
| Article personnalisé | De quoi peut-on parler ? | Le client doit fournir |
|---|---|---|
| production de dessins OEM | Fabrication selon le dessin et la révision approuvés | Dessin 2D, CAO et numéro de révision |
| Support au développement ODM | Examiner un concept, un échantillon ou une exigence fonctionnelle | Description du produit, échantillon ou utilisation cible |
| Géométrie | Boîtiers, supports, brides, plaques, arbres, anneaux et connecteurs | Modèle ou échantillon marqué |
| Matériel | Aluminium, acier inoxydable, acier, laiton ou plastique technique | Niveau et environnement d'exploitation |
| Traitement de surface | Anodisation, polissage, brossage, placage ou revêtement selon les besoins | Échantillon standard ou de référence |
| Quantité de prototypes | Prototype unique, lot d'échantillons ou petite série | Quantité et étape importante |
| Marquage | Numéro de pièce, logo, marque de lot ou de révision | Œuvre d'art et emplacement |
| Conditionnement | Protection individuelle, plateau, sachet, étiquette et carton | Instructions d'emballage |
| Approvisionnement répété | Contrôle de la révision, de l'inspection et de l'emballage approuvé | Fréquence des prévisions et des commandes |
Domaines d'application
| Application | Exemples de pièces | Priorité du projet |
|---|---|---|
| équipement d'automatisation | Supports, boîtiers, plaques, arbres et colliers de serrage | Alignement et répétabilité |
| machines industrielles | Brides, boîtiers, adaptateurs et pièces structurelles | Ajustement, solidité et facilité d'entretien |
| Robotique | Articulations, bras, liaisons, entretoises et interfaces usinées | Mouvement, poids et assemblage |
| Équipement électronique | Boîtiers, pièces liées à la chaleur, plaques et connecteurs | Conception de l'interface, de l'apparence et du système thermique |
| Équipements pour fluides et procédés | Raccords, collecteurs, manchons et corps à brides | Filetages, alésages et interfaces d'étanchéité |
| Dispositifs et outillage | Pinces, plaques de positionnement, nids et inserts | Contrôle du système de référence et rigidité |
| développement de produits | Prototypes de boîtiers, supports, turbines et pièces de mécanisme | Validation rapide de la conception |
| Entretien et remplacement | Adaptateurs, arbres, manchons et boîtiers sur mesure | Appariement des échantillons et contrôle des révisions |
Informations sur la qualité et l'inspection
| Article de qualité | Que faut-il définir ? | But |
|---|---|---|
| Révision du dessin | Fichier approuvé et niveau de modification | Empêche la production obsolète |
| Dimensions critiques | Dimensions d'ajustement, de mouvement, d'étanchéité et de montage | L'inspection est axée sur la fonction. |
| Système de référence | Références primaires et secondaires | Alignement de l'usinage et du contrôle |
| Contrôles du filetage et de l'alésage | Forme du filetage, diamètre d'alésage et relation d'accouplement | Réduit les risques d'assemblage |
| Exigence de surface | Normes de rugosité, d'aspect et de traitement | Correspond à la fonction et à la cible visuelle |
| Premier article de synthèse | Approbation du prototype ou de la première pièce | Confirme la conception avant les travaux répétés |
| Rapport d'inspection | Dimensions et preuves convenues | Soutient l'acceptation technique |
| Traçabilité | Numéro de pièce, révision et étiquette de lot | Assure la fourniture répétée aux équipementiers. |
FAQ
Q1. Qu'est-ce qu'un service professionnel de prototypage rapide ?
Il s'agit d'un service axé sur un projet qui transforme un dessin, un modèle CAO, un échantillon ou un concept en un prototype fonctionnel pour les vérifications d'ajustement, l'examen technique, la validation de la conception et les premiers tests avant une production à plus grande échelle.
Q2. Fournissez-vous des services d'usinage CNC OEM/ODM ?
Oui. La production OEM peut suivre un plan approuvé et ses modifications. Les projets ODM peuvent débuter à partir d'un échantillon, d'un concept de produit ou d'une exigence fonctionnelle, suivis d'une revue technique et d'une proposition de fabrication.
Q3. Prenez-vous en charge le fraisage CNC, le tournage CNC et l'usinage CNC 5 axes ?
L'image indique les trois modes de fabrication : fraisage CNC, tournage CNC et usinage CNC 5 axes. Le processus final dépend de la géométrie de la pièce, du matériau, de l'accessibilité, des tolérances et des exigences du projet.
Q4. Pouvez-vous fabriquer des pièces prototypes en acier inoxydable et en aluminium ?
L'acier inoxydable et l'aluminium peuvent être utilisés pour les pièces prototypes. Les nuances exactes, l'état du matériau, le traitement de surface et les exigences d'inspection doivent être spécifiés avant la production.
Q5. Quels types de pièces métalliques de précision sur mesure pouvez-vous fabriquer ?
La gamme visible comprend des boîtiers, des supports, des brides, des manchons, des plaques, des raccords filetés, des arbres, des anneaux, des blocs multi-perforés, des composants courbes et des pièces de type turbine. La faisabilité finale dépend de la conception approuvée.
Q6. Pouvez-vous produire un prototype ou un petit lot ?
Les prototypes monoblocs, les lots d'échantillons et la production en petites séries peuvent être discutés en fonction des exigences en matière de configuration, de matériaux, d'inspection, de finition et d'emballage.
Q7. Pouvez-vous travailler à partir d'un échantillon physique ?
Oui. Un échantillon peut faciliter le développement de pièces de rechange, la revue de conception ou les discussions relatives à la rétro-ingénierie. Pour la production en série, un dessin coté ou un fichier CAO est recommandé.
Q8. Quand l'usinage CNC 5 axes est-il utile ?
Cette méthode est utile pour les faces inclinées, les surfaces courbes, les éléments profonds et les composants nécessitant un accès multidirectionnel. Le parcours d'usinage précis doit être validé après analyse géométrique.
Q9. La couleur et la finition de la surface peuvent-elles être personnalisées ?
Les options de finition appropriées peuvent être discutées en fonction du matériau. L'anodisation est généralement associée à certaines nuances d'aluminium ; les exigences en matière de couleur, d'alliage et de finition doivent être confirmées.
Q10. Pouvez-vous usiner des cavités complexes et des nervures fines ?
Les cavités et nervures complexes peuvent être analysées. Le dessin doit préciser l'épaisseur de la paroi, le rayon interne, la profondeur, l'accès, le point de référence et les exigences fonctionnelles afin que le processus puisse être évalué avec précision.