


Servicio de mecanizado con torno CNC | Piezas torneadas de precisión
¿Por qué los compradores mantienen esta página abierta?
| Lo que hacemos | Qué significa para su asamblea | |
|---|---|---|
| 1 | Giro multioperación con una sola configuración | El diámetro exterior (OD), el diámetro interior (ID), la rosca, la ranura, el moleteado y el orificio transversal se cortan en la misma sujeción; la concentricidad no depende de la recolocación de las piezas. |
| 2 | Lotes mixtos de múltiples variedades | Se pueden procesar diez familias de piezas diferentes en un solo lote; el costo de cambio se mantiene bajo para las compras basadas en proyectos. |
| 3 | ±0,01 mm como estándar | Los acoplamientos entre el eje y el orificio se realizan sin necesidad de ajustes manuales en la línea de montaje. |
| 4 | Torneado + fresado combinados | Las superficies planas, los chaveteros y los agujeros descentrados se cortan en el torno, sin segundo proveedor, sin semana adicional. |
| 5 | Acero inoxidable, latón, aluminio | Pruebe el diseño en un material y luego cambie al material de producción. |
| 6 | Informe FAI + certificado de material | La inspección de entrada tiene un documento con el que cotejar, y las quejas permanecen rastreables. |
Cada pieza de esta página se fabrica a partir de una barra, no se talla en un bloque, por lo que el espesor de pared, la concentricidad y el paso de rosca se mantienen uniformes en todo el lote. El torneado, el refrentado, el mandrinado, el roscado, el ranurado, el moleteado y el taladrado transversal se realizan dentro de una misma sujeción, de modo que la superficie del hombro que se utiliza como superficie de posicionamiento se mecaniza con la misma configuración que el muñón del cojinete con el que debe alinearse. Esta disciplina de configuración única es la clave del éxito: es lo que permite alcanzar una tolerancia de ±0,01 mm en la producción en serie, en lugar de solo en la muestra.
Lo que convertimos
| # | Parte de la familia | Características visibles | Uso típico | Lo que controlamos |
|---|---|---|---|---|
| 1 | Ejes escalonados | Escalones de 3 a 6 pulgadas de diámetro, hombros, ranuras de alivio | Ejes de transmisión, ejes de motor, carretes de válvulas | Concentricidad entre los escalones, perpendicularidad de los hombros |
| 2 | Ejes con empuñadura moleteada | Sección recta o con moleteado en forma de diamante más eje liso | Pomos manuales, varillas de ajuste, ejes de ajuste a presión | Consistencia del diámetro exterior del moleteado, transición del moleteado al eje |
| 3 | Ejes y espárragos roscados | Rosca externa, socavado, chaflán | Barras de acoplamiento, pernos de ajuste, postes de conexión | Precisión de la rosca, concentricidad entre la rosca y el eje. |
| 4 | Casquillos con brida | Brida más cañón de pared delgada más orificio | Asientos de cojinetes, manguitos guía, carcasas de sellos | uniformidad del espesor de pared, desviación de la cara de la brida |
| 5 | Separadores y espaciadores | Agujero pasante, longitud fija, extremos biselados | Espacio entre rodamientos, separadores de PCB, ubicación de apilamiento | Tolerancia de longitud, paralelismo de las caras frontales |
| 6 | Piezas perforadas transversalmente | Agujeros pasantes radiales que intersecan el orificio | Conexiones de pasadores, conductos de aceite, bloqueo | Ángulo del orificio, intersección del orificio con el eje |
| 7 | Collares estriados y dentados | Dientes externos, dientes faciales, perforación | Acoplamientos, indexación, bloqueo | Perfil dental, indexación uniforme |
| 8 | Accesorios de latón | Agujeros escalonados, agujeros radiales, cuerpo hexagonal o redondo | Conexiones neumáticas, de agua y de instrumentación | Profundidad del escalón, rugosidad de la superficie de sellado |
| 9 | Pasadores y clavijas | Diámetro pequeño, alta relación longitud-diámetro, extremos biselados | Ubicación, bisagras, limitaciones de viaje | Rectitud, banda de tolerancia de diámetro |
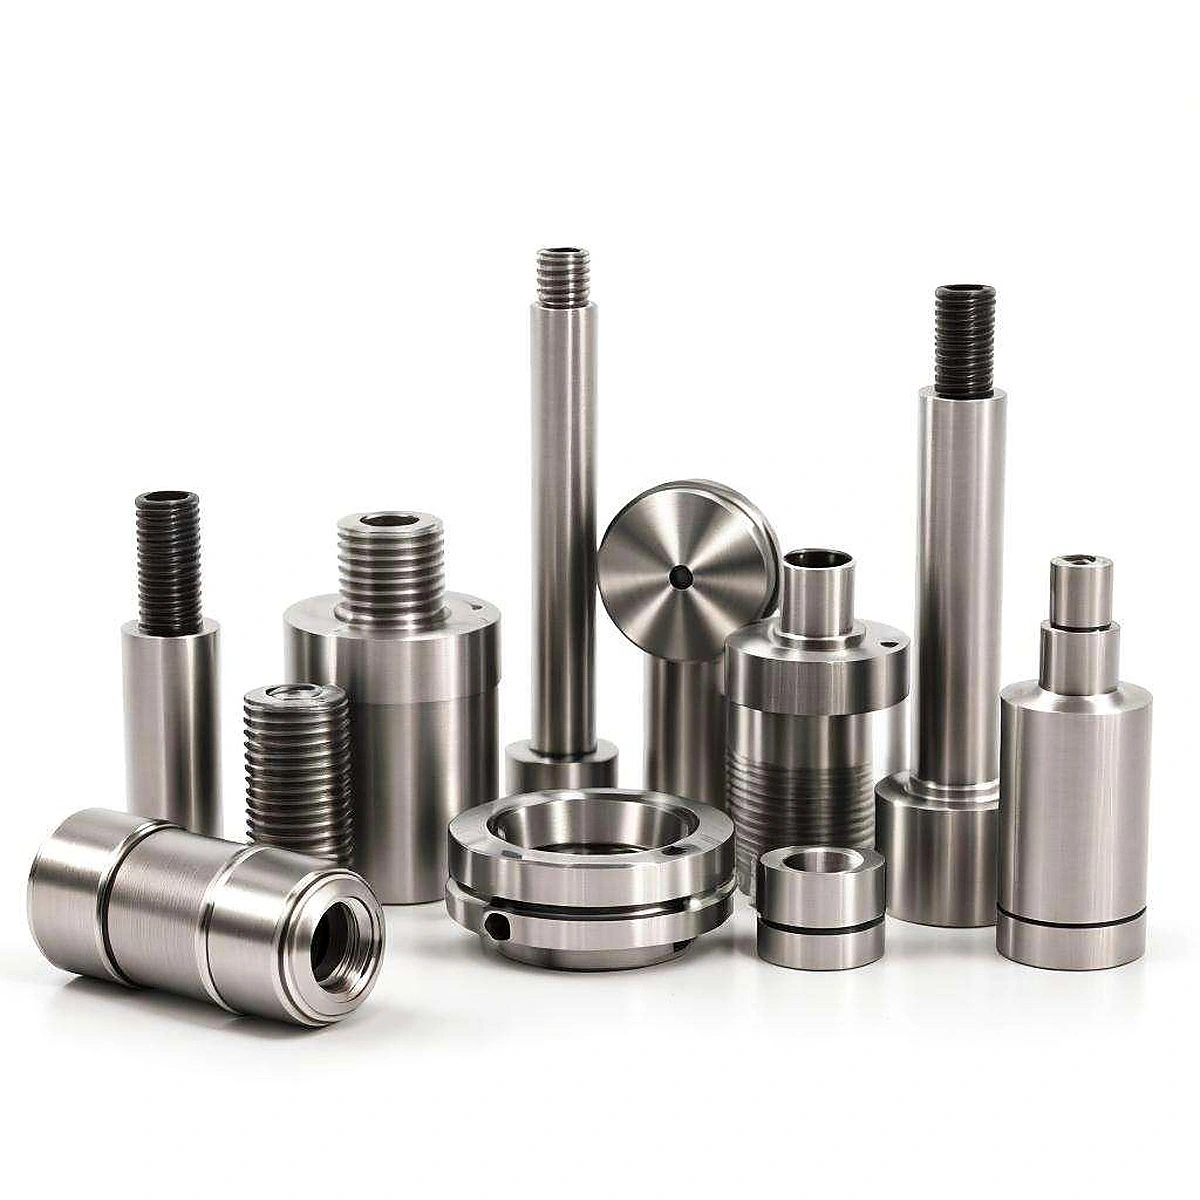
Las fotos de esta página muestran una mezcla intencionada: ejes de acero inoxidable con moleteado de diamante, cuerpos de latón con orificios escalonados y radiales, manguitos con brida, collares estriados y espaciadores lisos, todos en el mismo lote. Esta mezcla refleja el estado de trabajo habitual del taller, no es una foto preparada, por lo que los pedidos con varias variantes no conllevan un recargo por cambio de lote. Si su dibujo corresponde a una pieza torneada con hombro, rosca, moleteado, orificio transversal o estría, debe figurar en esta lista.
Capacidad y especificaciones
| Artículo | Rango típico | Ajustado (en revisión) | Nota |
|---|---|---|---|
| Diámetro exterior | Ø3 – Ø80 mm | Ø2 – Ø120 mm | Depende del tipo de barra y del sistema de sujeción. |
| Longitud de mecanizado | ≤ 200 mm | ≤ 300 mm | Se requiere apoyo central en piezas largas. |
| Tolerancia lineal | ±0,01 mm | ±0,005 mm | Finalizar el torneado o rectificado |
| Redondez / concentricidad | 0,01 mm | 0,005 mm | Sujetado dentro de una sola abrazadera |
| Rugosidad superficial Ra | 1,6 μm | 0,4 μm | Acabado del torneado o pulido posterior |
| Aburrir | desde Ø1,5 mm | desde Ø1,0 mm | Relación profundidad/diámetro > 5 requiere perforación y mandrinado escalonados |
| Hilo | M1 – M36 / UNC / UNF / BSP | Perfiles especiales para dibujar | Verificación del calibre pasa/no pasa al 100%. |
| Acordonar | Recto o rombo, módulo 0,3 – 1,0 | ruedas moleteadas personalizadas | Referenciado a DIN 82 |
| agujero transversal | Ø0,8 – Ø10 mm | agujeros compuestos multiángulo | Herramientas impulsadas |
| Fresado en piezas torneadas | Superficies planas, chaveteros, superficies planas para llave | Mecanizado multifacético | Realizado en el torno |
| Tamaño del lote | 1 – 100.000 unidades | — | Pedidos de muestra de una pieza |
| Plazo de entrega | Muestra: 5-7 días / Producción: 15-25 días | Servicio exprés bajo petición | Confirmado según lo programado |
Lea esta tabla como una herramienta de selección. Si su pieza se encuentra dentro de la columna "Típica", generalmente recibirá una cotización en un día hábil sin necesidad de intercambiar información. Si requiere la columna "Ajuste preciso", espere una revisión adicional del plano, ya que le preguntaremos qué referencia controla el ajuste; buscar una precisión de ±0,005 mm en una dimensión que no afecta el ensamblaje solo aumenta el costo. En piezas torneadas de precisión CNC, la tolerancia importante es la que determina si la pieza se integra al ensamblaje sin necesidad de ajuste manual.
Materiales y acabados
| Material | Calificaciones | Comportamiento de giro | Uso típico | Acabado disponible |
|---|---|---|---|---|
| Acero inoxidable | 303 / 304 / 316L / 17-4PH | El acero inoxidable 303 de fácil mecanizado es la primera opción; el 316L es resistente a la corrosión pero gomoso. | Equipos para la industria alimentaria, médica y marina. | Pasivación, electropulido, niquelado |
| Latón | H59 / H62 / C36000 | Máxima maquinabilidad, máximo acabado en estado de corte | Accesorios neumáticos, piezas de instrumentación, piezas decorativas | Pulido, niquelado o cromado, pasivación |
| Aluminio | 6061-T6 / 7075-T6 | Ligeras y fáciles de cortar, las paredes delgadas se distorsionan. | Dispositivos de automatización, disipadores de calor, piezas visibles | Anodizado (transparente o negro), granallado |
| Acero al carbono / de fácil mecanizado | 45# / 12L14 / 1215 | Alta resistencia a bajo costo | Ejes estructurales, conectores | Óxido negro, zincado, niquelado |
| Cobre / cobre berilio | H62 / C17200 | Buena conducción eléctrica y térmica | Electrodos, contactos, piezas térmicas | Baño de oro, baño de níquel, pasivación |
Para piezas torneadas de latón, la elección del material es casi siempre C36000 o H62, porque el latón de fácil mecanizado mantiene un filo afilado y deja una superficie brillante directamente de la herramienta, sin necesidad de pulido secundario para la mayoría de los accesorios. Para piezas torneadas de latón CNC que se soldarán o unirán con latón, preguntaremos sobre el contenido de plomo antes de cotizar, ya que el latón con plomo se mecaniza perfectamente, pero su uso está restringido en aplicaciones de agua potable y médicas. Como fábrica de piezas torneadas de latón que también mecaniza acero inoxidable y aluminio, mantenemos las dos líneas de materiales en máquinas separadas para que las virutas de latón nunca contaminen un lote de acero inoxidable, una pequeña disciplina que evita muchas quejas por corrosión posteriores. El acero inoxidable 303 es el estándar para ejes; el 316L solo cuando el entorno de servicio lo requiere, ya que es más caro y se mecaniza más lentamente.
Inspección y trazabilidad
| Escenario | Método | Producción |
|---|---|---|
| Material entrante | Verificación de certificados más análisis espectral puntual | Certificado de material |
| Primer artículo | Medición dimensional completa (calibrador, micrómetro, proyector de perfiles, máquina de medición por coordenadas) | Informe de la FAI |
| En proceso | Patrullaje de dimensiones críticas, gestión de la vida útil de las herramientas | Registro de patrulla |
| Final | Verificación al 100% de las dimensiones críticas, calibres de rosca pasa/no pasa. | Registro de inspección |
| Envío | Muestreo más archivo fotográfico, embalaje según su marca de envío. | Informe previo al envío |
En las piezas torneadas de precisión, la inspección es donde la mayoría de los proveedores pierden dinero silenciosamente y los compradores heredan riesgos sin darse cuenta. Nuestra regla es simple: cualquier dimensión que el plano marque como crítica se mide al 100 % en la inspección final, no se toma una muestra. Los ejes se someten a una comprobación de concentricidad entre el hombro de posicionamiento y el muñón del cojinete; el par que determina si el conjunto funciona correctamente. Los informes de la primera pieza se envían con la muestra, para que la inspección de entrada pueda compararlos con un documento en lugar de basarse en conjeturas.
Torneado y molienda en una sola casa
Un eje torneado que también requiere una superficie plana fresada, un chavetero o un orificio transversal fuera del eje es la causa más común de retrasos en los proyectos. En lugar de enviar la pieza a un taller externo para su fresado, mecanizamos estas características en el mismo programa utilizando herramientas motorizadas en el torno, lo que significa que la superficie plana fresada permanece referenciada al eje de torneado en lugar de a una superficie reconfigurada. Esto es lo que abarca nuestra línea de servicios de torneado y fresado CNC: un solo plano, una sola cadena de configuración y un solo informe de inspección.
Aplicaciones
| Industria | Partes típicas | Lo que importa allí |
|---|---|---|
| Automatización industrial | Ejes guía, accesorios para cilindros, postes de fijación | Precisión en el ajuste, plazo de entrega estable |
| Control de fluidos y neumático | Accesorios de latón, carretes de válvula, asientos | Acabado de la superficie de sellado, concentricidad del orificio |
| Automoción y nuevas energías | Carcasas de sensores, ejes de motor, casquillos | Consistencia de lotes, documentos PPAP |
| Dispositivos médicos | Ejes, conectores y piezas de mango de acero inoxidable | Limpieza de superficies, trazabilidad de materiales |
| Electrónica e instrumentos | Soportes para sondas, protectores, ejes de ajuste | Tamaños pequeños, sin marcas de herramientas en las caras visibles. |
| Ferretería y bienes de consumo | Pomos moleteados, ejes decorativos, postes de conexión | Patrón moleteado, acabado uniforme |
Cómo se realiza un pedido personalizado
| Paso | Usted proporciona | Hacemos entregas | Tiempo |
|---|---|---|---|
| 1 Consulta | Dibujo 2D (PDF/DWG) o 3D (STEP/IGES), material, cantidad | Verificación de viabilidad del proceso | 1 día laborable |
| 2. Revisión de DFM | Confirmación de tolerancia, datum, acabado | Sugerencias para la reducción de costos, por ejemplo, flexibilizar las tolerancias no críticas. | 1-2 días laborables |
| 3 Cotización | Tamaño del lote y plazo de entrega confirmados | Cotización formal que incluye notas sobre el utillaje. | 1 día laborable |
| 4. Muestreo | Confirmación de pedido de muestra | Muestra más informe FAI y certificado de material | 5–7 días |
| 5 Producción | Aprobación de la muestra | Producción en masa, informe de inspección final, embalaje hasta la marca de envío | 15–25 días |
Las piezas mecanizadas por CNC a medida se procesan más rápido cuando el plano está completo: material, clase de tolerancia, acabado superficial, estándar de rosca y dimensiones críticas marcadas. Si el plano no incluye esta información, propondremos una opción predeterminada y lo indicaremos en el presupuesto, en lugar de elegir una sin previo aviso y dejar que surja un debate durante la inspección de recepción. Si el volumen anual es real, pero el primer pedido es pequeño, infórmenos: podemos planificar las herramientas y la inspección por etapas para que el primer lote siga siendo asequible.
Stock, cantidad mínima de pedido y plazo de entrega
| Artículo | Detalle |
|---|---|
| MOQ | 1 unidad |
| Existencias | Piezas semielaboradas sujetas con espaciadores, separadores y tamaños de pasadores estándar, de fácil modificación. |
| Muestreo | De 5 a 7 días laborables, incluido el informe de la FAI. |
| Producción | Entre 15 y 25 días laborables, dependiendo del acabado y la cantidad. |
| Acelerar | Es posible insertar un horario; el servicio urgente se cobra aparte. |
| Embalaje | Su marca de envío; embalaje interior en bolsas antiestáticas, bandejas blíster o papel aceitado por unidad. |
Este es un servicio de torneado CNC cuyo precio varía según el proceso de fabricación, no según el número de catálogo: el mismo eje tiene un coste diferente dependiendo de si requiere un acabado rectificado, un moleteado o un orificio transversal. Indíquenos el volumen anual y la cantidad del primer pedido para que podamos cotizar ambos, de modo que pueda ver dónde se aplican los descuentos reales en lugar de asumir que comienzan con un contenedor completo. Los niveles de stock varían según la producción; confirme las medidas exactas disponibles antes de realizar el pedido.
FAQ
¿Qué es el mecanizado CNC y es lo mismo que el torneado CNC? El mecanizado CNC es un proceso de torneado realizado en un torno controlado por ordenador: la barra gira mientras una herramienta fija elimina material. En el lenguaje cotidiano, "mecanizado CNC" y "torneado CNC" describen el mismo proceso. Es el proceso adecuado para piezas redondas y simétricas (ejes, casquillos, espaciadores, accesorios), pero no para placas planas o cavidades profundas, que corresponden al fresado.
¿Qué tolerancia se puede mantener en piezas torneadas de precisión? Nuestra tolerancia de producción estándar es de ±0,01 mm, y se puede lograr una tolerancia de ±0,005 mm en dimensiones seleccionadas tras la revisión del plano. Una advertencia importante: en ejes largos y delgados, el factor limitante es la deflexión, no la máquina, por lo que podríamos recomendar un soporte central, una secuencia de dos pasadas o una tolerancia ligeramente más flexible en un diámetro no funcional, en lugar de indicar un valor que no podamos repetir en todo el lote.
¿Es posible mecanizar piezas pequeñas de precisión sin un coste de preparación elevado? Sí, incluso para diámetros de hasta 2 mm y con pedidos de muestra de una sola pieza. Las piezas pequeñas de precisión suelen mecanizarse a partir de barras con un casquillo guía o una pinza, por lo que la preparación es sencilla; sin embargo, el coste de inspección por pieza es un factor determinante en volúmenes bajos, razón por la cual un pedido de 50 piezas no resulta 50 veces más económico por unidad que uno de 5000.
¿Se empañan las piezas torneadas de latón? ¿Necesitan recubrimiento? El latón sin recubrimiento se oxida y oscurece con el tiempo, especialmente en ambientes húmedos o con presencia de azufre. Para las piezas torneadas de latón visibles, recomendamos un lacado transparente o un recubrimiento de níquel; para los herrajes internos, donde la apariencia no es importante, el latón mecanizado sin recubrimiento es adecuado y más económico. Indíquenos el entorno de uso y seleccionaremos el acabado adecuado, en lugar de optar por el más caro.
¿Cómo se mantiene la consistencia en lotes de 20 000 piezas? El desgaste de la herramienta es el verdadero problema, no la primera pieza. Registramos la vida útil de la herramienta, volvemos a medir la dimensión crítica a intervalos fijos y reemplazamos los insertos según el número de piezas defectuosas, en lugar de esperar a que la dimensión se desvíe. Para series largas, también cualificamos el proceso en la primera pieza y congelamos los parámetros, de modo que un operario diferente en el turno de noche produzca la misma pieza.
¿Qué archivos necesita para un presupuesto? Un PDF o DWG 2D con tolerancias y material, además de un STEP/IGES si la pieza es compleja. Si solo dispone de una muestra, envíenos fotos con las dimensiones clave marcadas y le enviaremos un presupuesto con las especificaciones indicadas. Los presupuestos suelen enviarse en un plazo de un día laborable.
Solicitar presupuesto
Envíenos un dibujo, no una solicitud de catálogo, sino la pieza que necesita fabricar. Le enviaremos un plan de proceso, una verificación de tolerancias y un presupuesto. Si la pieza debe fresarse en lugar de tornearse, se lo indicaremos antes de que invierta en un proceso incorrecto. Como proveedores de piezas torneadas de precisión que trabajamos tanto con prototipos como con series de producción, los mismos ingenieros que elaboran su presupuesto son los que se encargan de la fabricación.