


CNC-Drehbearbeitung | Präzisionsdrehteile
Warum Käufer diese Seite geöffnet lassen
| Was wir tun | Was das für Ihre Montage bedeutet | |
|---|---|---|
| 1 | Drehen mit einer Aufspannung und mehreren Arbeitsgängen | Außendurchmesser, Innendurchmesser, Gewinde, Nut, Rändelung und Querbohrung werden in derselben Aufspannung gefertigt – die Rundlaufgenauigkeit hängt nicht von einer erneuten Aufspannung ab. |
| 2 | Gemischte Chargen mit verschiedenen Sorten | Zehn verschiedene Bauteilfamilien können in einem Produktionslauf gefertigt werden; die Umrüstkosten bleiben bei projektbezogenem Einkauf niedrig. |
| 3 | ±0,01 mm als Standard | Die Wellen-Bohrungs-Passungen lassen sich ohne manuelle Anpassung an der Linie zusammenfügen. |
| 4 | Drehen + Fräsen kombiniert | Flächen, Keilnuten und außermittige Bohrungen werden auf der Drehmaschine gefertigt, kein zweiter Lieferant, keine zusätzliche Woche |
| 5 | Edelstahl, Messing, Aluminium | Erproben Sie ein Design mit einem Material und wechseln Sie dann zum Produktionsmaterial. |
| 6 | FAI-Bericht + Materialzertifikat | Bei der Wareneingangskontrolle gibt es ein Dokument zum Abgleich, und Reklamationen bleiben nachvollziehbar. |
Alle Teile auf dieser Seite werden aus Stangenmaterial gedreht, nicht aus einem Block gefräst – daher bleiben Wandstärke, Rundlaufgenauigkeit und Gewindesteigung innerhalb der gesamten Charge konstant. Drehen, Plandrehen, Bohren, Gewindeschneiden, Einstechen, Rändeln und Querbohren erfolgen in einer einzigen Aufspannung. Die als Bezugsfläche dienende Schulterfläche wird daher in derselben Aufspannung bearbeitet wie der Lagerzapfen, mit dem sie ausgerichtet werden muss. Diese Präzision bei der Bearbeitung in einer einzigen Aufspannung ist der eigentliche Vorteil: Sie ermöglicht eine Toleranz von ±0,01 mm in der Serienproduktion und nicht nur bei der Probe.
Was wir verwandeln
| # | Teilfamilie | Sichtbare Merkmale | Typische Verwendung | Was wir kontrollieren |
|---|---|---|---|---|
| 1 | Stufenschäfte | Stufen, Schultern und Entlastungsrillen mit 3–6 Durchmesser | Antriebswellen, Motorwellen, Ventilschieber | Konzentrizität zwischen den Schritten, Schulterrechtwinkligkeit |
| 2 | Gerändelte Griffe | Gerader oder diamantförmiger Rändelabschnitt plus glatter Schaft | Handknöpfe, Verstellstangen, Presspassungswellen | Rändel-Außendurchmesser-Konsistenz, Übergang von der Rändelung zum Schaft |
| 3 | Gewindewellen und -bolzen | Außengewinde, Hinterschnitt, Fase | Spurstangen, Einstellschrauben, Verbindungsbolzen | Gewindegenauigkeit, Konzentrizität zwischen Gewinde und Welle |
| 4 | Flanschbuchsen | Flansch plus dünnwandiger Lauf plus Bohrung | Lagersitze, Führungshülsen, Dichtungsgehäuse | Gleichmäßigkeit der Wandstärke, Rundlauf der Flanschfläche |
| 5 | Abstandshalter und Distanzstücke | Durchgehende Bohrung, feste Länge, abgeschrägte Enden | Lagerabstand, Leiterplattenabstandshalter, Stapelposition | Längentoleranz, Parallelität der Stirnflächen |
| 6 | quergebohrte Teile | Radial durchbohrte Bohrungen | Stiftverbindungen, Ölkanäle, Verriegelung | Lochwinkel, Schnittpunkt von Loch und Achse |
| 7 | Keilwellen- und Zahnkragen | Außenzähne, Gesichtszähne, Bohrung | Kopplungen, Indizierung, Sperren | Zahnprofil, sogar Indexierung |
| 8 | Messingbeschläge | Stufenbohrung, Radialbohrungen, Sechskant- oder Rundkörper | Pneumatik-, Wasser- und Instrumentenanschlüsse | Stufentiefe, Dichtflächenrauheit |
| 9 | Stifte und Dübel | Kleiner Durchmesser, hohes Längen-Durchmesser-Verhältnis, abgeschrägte Enden | Standort, Scharniere, Reisebeschränkungen | Geradheit, Durchmessertoleranzband |
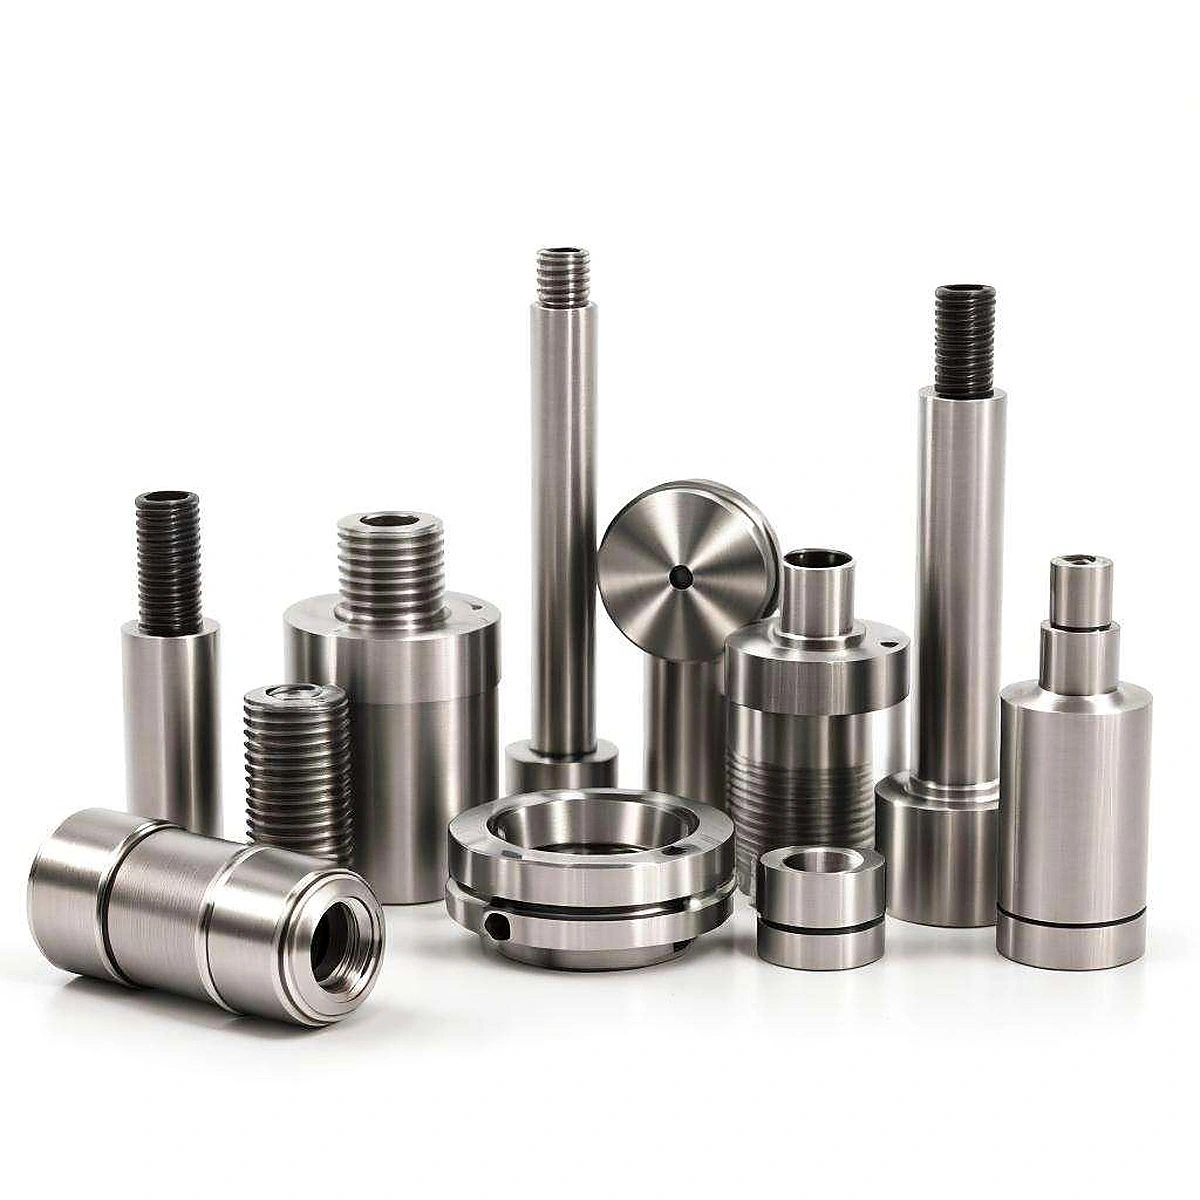
Die Fotos auf dieser Seite zeigen bewusst eine Mischung: Edelstahlwellen mit Diamanträndelung, Messingkörper mit Stufenbohrungen und Radiallöchern, Flanschhülsen, Keilwellenringe und einfache Distanzstücke befinden sich alle in derselben Charge. Diese Mischung entspricht dem normalen Arbeitsablauf in unserer Werkstatt und ist kein gestelltes Foto – daher fallen bei Bestellungen mit mehreren Varianten keine hohen Umrüstkosten an. Wenn Ihre Zeichnung ein Drehteil mit Absatz, Gewinde, Rändelung, Querbohrung oder Keilwelle zeigt, gehört es in diese Liste.
Leistungsfähigkeit und Spezifikationen
| Artikel | Typischer Bereich | Eng (nach Prüfung) | Notiz |
|---|---|---|---|
| Außendurchmesser | Ø3 – Ø80 mm | Ø2 – Ø120 mm | Abhängig vom Stangenmaterial und der Werkstückspannung. |
| Bearbeitungslänge | ≤ 200 mm | ≤ 300 mm | Bei langen Teilen ist eine Zentrierstütze erforderlich. |
| Lineare Toleranz | ±0,01 mm | ±0,005 mm | Fertigdrehen oder Schleifen |
| Rundheit / Konzentrizität | 0,01 mm | 0,005 mm | In einer Klemme gehalten |
| Oberflächenrauheit Ra | 1,6 μm | 0,4 μm | Fertigdrehen oder anschließendes Polieren |
| Bohren | ab Ø1,5 mm | ab Ø1,0 mm | Bei einer Tiefe im Verhältnis zum Durchmesser von > 5 ist ein Stufenbohren und Ausbohren erforderlich. |
| Faden | M1 – M36 / UNC / UNF / BSP | Spezielle Profile zum Zeichnen | 100% Gut/Schlecht-Leserprüfung |
| Rändelung | Gerade oder rautenförmig, Modul 0,3 – 1,0 | Spezielle Rändelräder | Bezugnehmend auf DIN 82 |
| Kreuzloch | Ø0,8 – Ø10 mm | Mehrwinkel-Verbundlöcher | Antriebswerkzeuge |
| Fräsen an gedrehten Teilen | Flächen, Keilnuten, Schlüsselflächen | Mehrseitige Bearbeitung | Auf der Drehbank gefertigt |
| Losgröße | 1 – 100.000 Stück | — | Musterbestellungen ab einem Stück |
| Lieferzeit | Muster 5–7 Tage / Produktion 15–25 Tage | Expressbearbeitung auf Anfrage | Gemäß Zeitplan bestätigt. |
Diese Tabelle dient als Vorauswahlhilfe. Fällt Ihr Teil in die Spalte „Typisch“, erhalten Sie in der Regel innerhalb eines Werktages ohne Rückfragen ein Angebot. Benötigt es die Spalte „Enge Passung“, ist eine zusätzliche Zeichnungsprüfung erforderlich, da wir nachfragen, welches Bezugsmaß die Passung tatsächlich bestimmt. Die Einhaltung einer Toleranz von ±0,005 mm bei einem Maß, das die Montage nicht beeinflusst, verursacht nur unnötige Kosten. Bei CNC-Präzisionsdrehteilen ist die Toleranz entscheidend, die darüber entscheidet, ob das Teil ohne manuelle Anpassung in die Baugruppe integriert werden kann.
Materialien & Oberflächenbehandlung
| Material | Noten | Wendeverhalten | Typische Verwendung | Verfügbare Oberflächenbehandlungen |
|---|---|---|---|---|
| Edelstahl | 303 / 304 / 316L / 17-4PH | 303 ist aufgrund seiner guten Zerspanbarkeit die erste Wahl; 316L ist korrosionsbeständig, aber klebrig. | Lebensmittelausrüstung, Medizintechnik, Schifffahrt | Passivierung, Elektropolieren, Vernickeln |
| Messing | H59 / H62 / C36000 | Beste Bearbeitbarkeit, höchste Oberflächengüte nach dem Zuschnitt | Pneumatikarmaturen, Instrumententeile, Zierteile | Polieren, Vernickeln oder Verchromen, Passivieren |
| Aluminium | 6061-T6 / 7075-T6 | Leicht und schnell zu schneiden, dünne Wände verzerren | Automatisierungsvorrichtungen, Kühlkörper, sichtbare Teile | Anodisieren (klar oder schwarz), Glasperlenstrahlen |
| Kohlenstoffstahl / Automatenstahl | 45# / 12L14 / 1215 | Hohe Festigkeit zu niedrigen Kosten | Strukturwellen, Verbindungsstücke | Schwarzoxidierung, Verzinkung, Vernickelung |
| Kupfer / Berylliumkupfer | H62 / C17200 | Gute elektrische und thermische Leitfähigkeit | Elektroden, Kontakte, thermische Bauteile | Vergoldung, Vernickelung, Passivierung |
Für Messingdrehteile wählen wir fast immer C36000 oder H62, da Automatenmessing eine scharfe Schneide behält und direkt nach dem Drehen eine glänzende Oberfläche hinterlässt – ein Nachpolieren ist für die meisten Fittings nicht nötig. Bei CNC-gedrehten Messingteilen, die gelötet oder hartgelötet werden sollen, fragen wir vor der Angebotserstellung nach dem Bleigehalt, da bleihaltiges Messing zwar hervorragend bearbeitet werden kann, aber in Trinkwasser- und Medizinanwendungen eingeschränkt ist. Als Hersteller von Messingdrehteilen, der auch Edelstahl und Aluminium verarbeitet, halten wir die beiden Materiallinien auf getrennten Maschinen, sodass Messingspäne niemals eine Edelstahlcharge verunreinigen – eine kleine Maßnahme, die später viele Korrosionsreklamationen vermeidet. Edelstahl 303 ist der Standard für Wellen; 316L nur dann, wenn die Einsatzbedingungen dies erfordern, da es teurer ist und sich langsamer bearbeiten lässt.
Inspektion und Rückverfolgbarkeit
| Bühne | Verfahren | Ausgabe |
|---|---|---|
| Eingehendes Material | Zertifikatsprüfung plus punktuelle Spektralanalyse | Materialzertifikat |
| Erster Artikel | Vollständige Dimensionsmessung (Messschieber, Mikrometer, Profilprojektor, Koordinatenmessgerät) | FAI-Bericht |
| In Bearbeitung | Patrouille kritischer Dimensionen, Werkzeugstandzeitmanagement | Streifenprotokoll |
| Finale | 100%ige Prüfung der kritischen Maße, Gut/Ausschuss-Gewindelehren | Inspektionsbericht |
| Versand | Mustererstellung plus Fotoarchiv, Verpackung gemäß Ihrer Versandmarkierung | Vorversandbericht |
Bei Präzisionsdrehteilen liegt das Problem in der Qualitätskontrolle: Viele Lieferanten verlieren dadurch unbemerkt Geld, und Käufer übernehmen stillschweigend das Risiko. Unsere Regel ist einfach: Alle in der Zeichnung als kritisch gekennzeichneten Maße werden bei der Endkontrolle zu 100 % gemessen, nicht stichprobenartig. Wellen werden auf Rundlauf zwischen der Zentrierschulter und dem Lagerzapfen geprüft – jenem Paar, das letztendlich über den Rundlauf der Baugruppe entscheidet. Die Erstmusterprüfberichte werden zusammen mit dem Muster geliefert, sodass Ihre Wareneingangsprüfung die Daten anhand eines Dokuments vergleichen kann, anstatt raten zu müssen.
Drechseln und Fräsen in einem Haus
Eine gedrehte Welle, die zusätzlich eine gefräste Fläche, eine Keilnut oder eine außermittige Querbohrung benötigt, ist der häufigste Grund für eine Projektverzögerung von einer Woche. Anstatt das Werkstück zum Fräsen an einen anderen Betrieb zu schicken, fertigen wir diese Merkmale im selben Programm mit angetriebenen Werkzeugen auf der Drehmaschine. Dadurch bleibt die gefräste Fläche auf die Drehachse bezogen und nicht auf eine neu eingespannte Fläche. Genau das bietet unser Leistungsspektrum für CNC-Drehen und -Fräsen: eine Zeichnung, eine Einrichtungskette, ein Prüfbericht.
Anwendungen
| Industrie | Typische Teile | Was dort zählt |
|---|---|---|
| Industrielle Automatisierung | Führungswellen, Zylinderarmaturen, Befestigungspfosten | Passgenauigkeit, stabile Lieferzeit |
| Fluid- und pneumatische Steuerung | Messingarmaturen, Ventilspindeln, Ventilsitze | Oberflächengüte der Dichtfläche, Rundlaufgenauigkeit der Bohrung |
| Automobilindustrie und neue Energien | Sensorgehäuse, Motorwellen, Buchsen | Chargenkonsistenz, PPAP-Dokumente |
| Medizinprodukte | Edelstahlwellen, Verbindungsstücke, Griffteile | Oberflächenreinheit, Materialrückverfolgbarkeit |
| Elektronik und Instrumente | Sondenhalter, Schutzabdeckungen, Verstellwellen | Kleine Abmessungen, keine Werkzeugspuren auf den sichtbaren Flächen |
| Hardware und Konsumgüter | Gerändelte Knöpfe, Zierschäfte, Verbindungspfosten | Rändelmuster, gleichmäßige Verarbeitung |
So läuft eine Sonderbestellung ab
| Schritt | Sie stellen bereit | Wir liefern | Zeit |
|---|---|---|---|
| 1 Anfrage | 2D-Zeichnung (PDF/DWG) oder 3D (STEP/IGES), Material, Menge | Prozessmachbarkeitsprüfung | 1 Werktag |
| 2 DFM-Rezension | Bestätigung von Toleranz, Bezugspunkt und Oberflächenbeschaffenheit | Vorschläge zur Kostenreduzierung, z. B. Lockerung nicht kritischer Toleranzen | 1–2 Werktage |
| 3. Zitat | Bestätigte Losgröße und Lieferzeit | Formelles Angebot inklusive Werkzeugnotizen | 1 Werktag |
| 4. Probenahme | Musterbestellungsbestätigung | Muster plus FAI-Bericht und Materialzertifikat | 5–7 Tage |
| 5 Produktion | Musterfreigabe | Serienproduktion, Endprüfbericht, Verpackung bis zum Versandstempel | 15–25 Tage |
Die Fertigung von kundenspezifischen CNC-Drehteilen beschleunigt sich, wenn die Zeichnung vollständig ist: Material, Toleranzklasse, Oberflächenbeschaffenheit, Gewindenorm und die kritischen Maße sind gekennzeichnet. Fehlen diese Angaben in der Zeichnung, schlagen wir einen Standardwert vor und teilen dies im Angebot mit, anstatt stillschweigend eine Entscheidung zu treffen und die Diskussion bei der Wareneingangskontrolle zu riskieren. Wenn das Jahresvolumen realistisch ist, die erste Bestellung aber klein ausfällt, sprechen Sie uns an – Werkzeug- und Prüfpläne können gestaffelt werden, sodass die erste Charge kostengünstig bleibt.
Lagerbestand, Mindestbestellmenge und Lieferzeit
| Artikel | Detail |
|---|---|
| MOQ | 1 Stück |
| Aktie | Halbfertige Teile werden auf Standard-Abstandshaltern und gängigen Bolzengrößen gehalten und sind schnell modifizierbar. |
| Probenahme | 5–7 Werktage inklusive FAI-Bericht |
| Produktion | 15–25 Werktage, abhängig von der Ausführung und der Menge |
| Beschleunigen | Termineinfügung möglich, Express-Arbeit wird separat berechnet. |
| Verpackung | Ihr Versandetikett; Innenverpackung in antistatischen Beuteln, Blisterverpackungen oder Ölpapier pro Teil |
Dies ist eine CNC-Drehleistung, deren Preis sich nach Bearbeitungsablauf und nicht nach Artikelnummer richtet: Derselbe Schaft kostet unterschiedlich viel, je nachdem, ob er geschliffen, gerändelt oder mit einer Querbohrung versehen werden muss. Teilen Sie uns Ihr Jahresvolumen und die erste Bestellmenge mit, und wir erstellen Ihnen ein Angebot für beides. So sehen Sie genau, wo die Preisstaffelung beginnt, anstatt anzunehmen, dass sie ab einer Containerladung gilt. Der Lagerbestand ändert sich mit der Produktion – bitte erfragen Sie die genauen verfügbaren Größen vor Ihrer Bestellung.
FAQ
Was ist CNC-Drehen und ist es dasselbe wie CNC-Drehen? Beim CNC-Drehen dreht man an einer computergesteuerten Drehmaschine: Das Werkstück rotiert, während ein feststehendes Werkzeug Material abträgt. Im allgemeinen Sprachgebrauch bezeichnen „CNC-Drehen“ und „CNC-Drehen“ denselben Prozess. Es ist das richtige Verfahren für runde, symmetrische Teile – Wellen, Buchsen, Distanzstücke, Fittings – und nicht das richtige für flache Platten oder tiefe Taschen, die zum Fräsen gehören.
Welche Toleranz können wir bei Präzisionsdrehteilen tatsächlich einhalten? Unsere Standard-Fertigungstoleranz beträgt ±0,01 mm, und nach Zeichnungsprüfung sind bei ausgewählten Maßen ±0,005 mm möglich. Ein wichtiger Hinweis: Bei langen, schlanken Wellen ist die Durchbiegung der limitierende Faktor, nicht die Maschine. Daher empfehlen wir gegebenenfalls eine Zentrierauflage, einen zweistufigen Bearbeitungsprozess oder eine etwas größere Toleranz bei einem nicht funktionalen Durchmesser, anstatt einen Wert anzugeben, den wir nicht innerhalb der Charge reproduzieren können.
Können Sie kleine Präzisionsdrehteile ohne hohe Rüstkosten fertigen? Ja, bis hinunter zu Ø2 mm und 1 Stück als Muster. Kleine Präzisionsdrehteile werden üblicherweise aus Stangenmaterial mit einer Führungsbuchse oder Spannzange gedreht, wodurch die Rüstkosten gering sind. Allerdings dominieren bei geringen Stückzahlen die Kosten für die Stückprüfung. Daher ist eine Bestellung von 50 Stück nicht 50-mal günstiger pro Einheit als eine Bestellung von 5.000 Stück.
Können gedrehte Messingteile anlaufen und müssen sie beschichtet werden? Blankes Messing oxidiert und dunkelt mit der Zeit nach, in feuchter oder schwefelhaltiger Luft besonders schnell. Für sichtbare gedrehte Messingteile empfehlen wir einen Klarlack oder eine Vernickelung. Für Innenteile, bei denen die Optik keine Rolle spielt, ist blankes, bearbeitetes Messing ausreichend und kostengünstiger. Teilen Sie uns die Einsatzbedingungen mit, damit wir die passende Oberflächenbehandlung auswählen können, anstatt standardmäßig die teuerste zu wählen.
Wie lässt sich die gleichbleibende Qualität einer Charge von 20.000 Teilen sicherstellen? Werkzeugverschleiß ist der größte Feind, nicht das erste Teil. Wir erfassen die Werkzeugstandzeit, messen die kritischen Maße in festgelegten Abständen nach und tauschen Wendeschneidplatten nach Stückzahl aus, anstatt auf Maßabweichungen zu warten. Bei großen Serien qualifizieren wir den Prozess zudem am ersten Teil und fixieren die Parameter, sodass ein anderer Bediener in der Nachtschicht dasselbe Teil fertigt.
Welche Dateien benötigen Sie für ein Angebot? Eine 2D-PDF- oder DWG-Datei mit Toleranzen und Materialangaben sowie eine STEP-/IGES-Datei, falls das Bauteil komplex ist. Sollten Sie nur ein Muster haben, senden Sie uns bitte Fotos mit markierten Schlüsselmaßen. Wir erstellen Ihnen dann anhand dieser Daten und unter Berücksichtigung der genannten Annahmen ein Angebot. Sie erhalten Ihr Angebot in der Regel innerhalb eines Werktages.
Angebot anfordern
Senden Sie uns eine Zeichnung – keine Kataloganfrage, sondern eine Zeichnung des benötigten Bauteils. Wir erstellen Ihnen anschließend einen Fertigungsablauf, prüfen die Toleranzen und nennen Ihnen einen Preis. Sollte das Bauteil gefräst statt gedreht werden müssen, weisen wir Sie darauf hin, bevor Sie unnötig Geld für das falsche Verfahren ausgeben. Als Lieferant von Präzisionsdrehteilen, der sowohl Prototypen als auch Serien fertigt, sind es dieselben Ingenieure, die Ihnen das Angebot erstellen und die Fertigung übernehmen.