


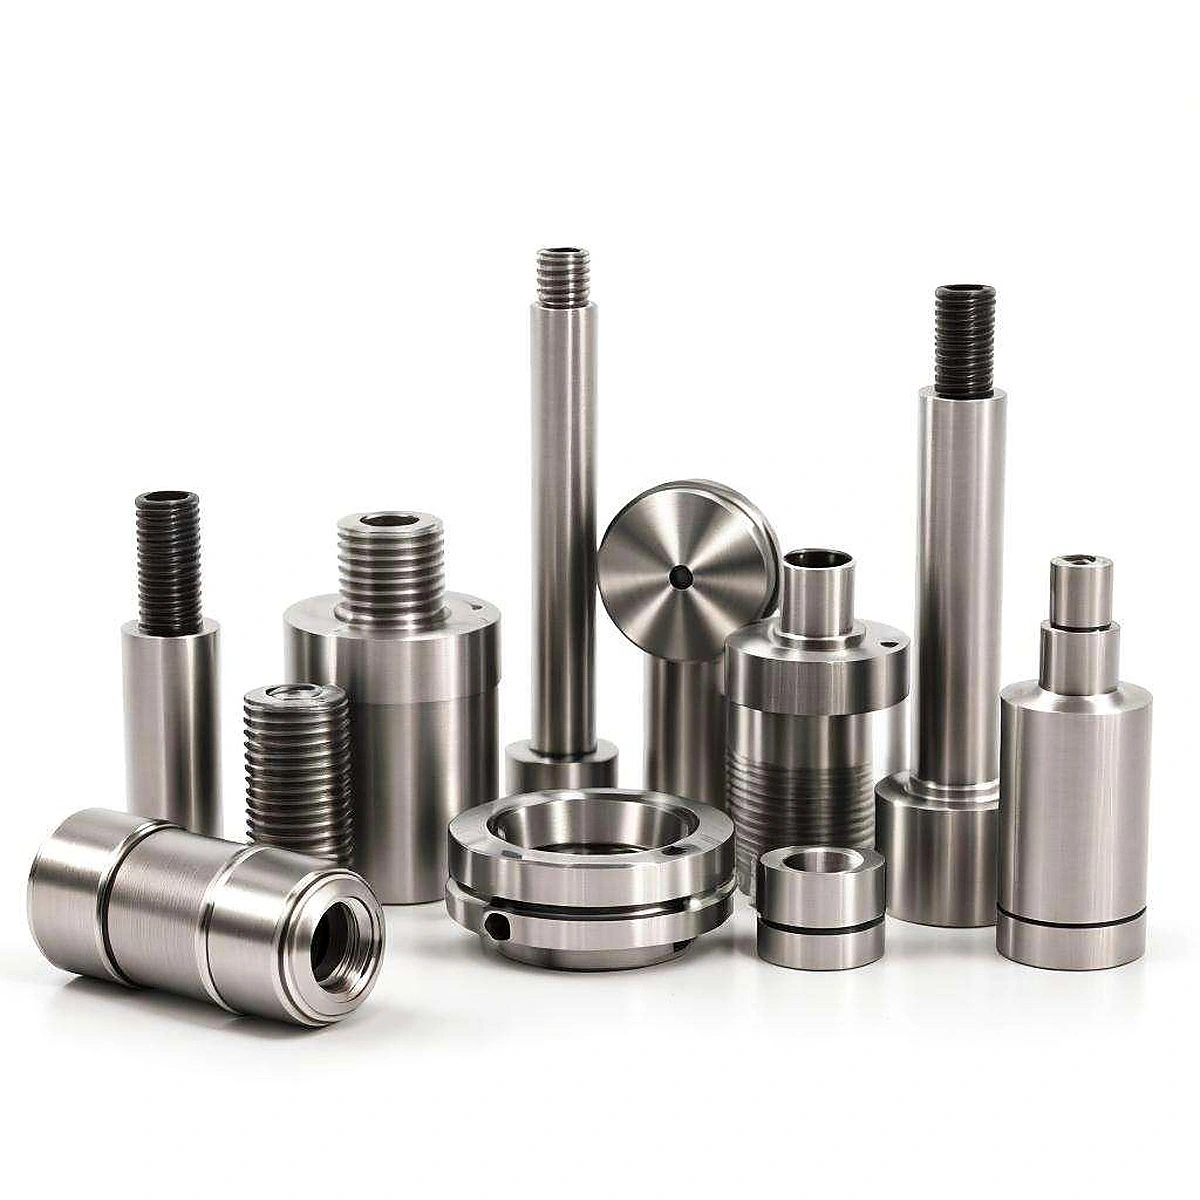
خدمات تشغيل المخارط CNC | قطع مصنعة بدقة عالية
لماذا يُبقي المشترون هذه الصفحة مفتوحة؟
| ما نقوم به | ما يعنيه ذلك بالنسبة لتجمعكم | |
|---|---|---|
| 1 | عملية خراطة متعددة العمليات بإعداد واحد | يتم قطع القطر الخارجي والقطر الداخلي والسن اللولبي والأخدود والتخريش والثقب العرضي في نفس عملية التثبيت - ولا تعتمد المركزية على إعادة التثبيت. |
| 2 | دفعات مختلطة متعددة الأصناف | يمكن تشغيل عشر مجموعات مختلفة من الأجزاء في دفعة واحدة؛ وتبقى تكلفة التغيير منخفضة للشراء القائم على المشاريع. |
| 3 | ±0.01 مم كمعيار | يتم تركيب عمود الدوران مع تجويف الأسطوانة دون الحاجة إلى تركيب يدوي على خط الإنتاج. |
| 4 | الخراطة والطحن معًا | يتم قطع الأسطح المستوية ومجاري المفاتيح والثقوب غير المحورية على المخرطة، بدون مورد ثانٍ، وبدون أسبوع إضافي. |
| 5 | الفولاذ المقاوم للصدأ، النحاس الأصفر، الألومنيوم | قم بتجربة تصميم باستخدام مادة واحدة، ثم انتقل إلى مادة الإنتاج. |
| 6 | تقرير هيئة الطيران المدني + شهادة المواد | تتضمن عملية التفتيش الواردة وثيقة للتحقق منها، وتبقى الشكاوى قابلة للتتبع. |
كل قطعة في هذه الصفحة مصنوعة من قضبان معدنية، وليست منحوتة من كتلة صلبة، وهذا ما يضمن ثبات سمك الجدار، والمركزية، وخطوة السن اللولبي في جميع أجزاء الدفعة. تتم عمليات الخراطة، والتسوية، والتجويف، والسن اللولبي، والتخديد، والتخريش، والحفر العرضي داخل عملية تثبيت واحدة، لذا يتم تشكيل سطح الكتف المستخدم كسطح تحديد الموقع بنفس طريقة تشكيل محور المحمل الذي يجب محاذاته معه. إن دقة هذه العملية الموحدة هي سر نجاح المنتج الحقيقي هنا: فهي التي تضمن إمكانية تحقيق دقة ±0.01 مم في الإنتاج بكميات كبيرة، بدلاً من الاقتصار على العينة فقط.
ما نتحول إليه
| 8 | عائلة جزئية | الميزات المرئية | الاستخدام النموذجي | ما نتحكم فيه |
|---|---|---|---|---|
| 1 | أعمدة متدرجة | درجات بقطر 3-6، وأكتاف، وأخاديد تخفيف الضغط | أعمدة الدوران، أعمدة المحركات، بكرات الصمامات | التمركز بين الدرجات، استقامة الكتفين |
| 2 | مقابض محززة | مقطع مستقيم أو ماسي الشكل مع عمود عادي | مقابض يدوية، قضبان ضبط، أعمدة تثبيت بالضغط | اتساق القطر الخارجي للخشن، وانتقال الخشن إلى العمود |
| 3 | أعمدة ملولبة ومسامير | خيط خارجي، قطع سفلي، شطف | قضبان التوجيه، مسامير الضبط، أعمدة التوصيل | دقة الخيوط، مركزية الخيوط مع العمود |
| 4 | جلبات ذات حواف | شفة بالإضافة إلى ماسورة رقيقة الجدار بالإضافة إلى تجويف | مقاعد المحامل، وأكمام التوجيه، وأغطية مانعات التسرب | توحيد سمك الجدار، انحراف سطح الشفة |
| 5 | فواصل ودعامات | ثقب نافذ، طول ثابت، نهايات مشطوفة | تباعد المحامل، وفواصل لوحة الدوائر المطبوعة، وموقع التجميع | تفاوت الطول، توازي السطح النهائي |
| 6 | أجزاء مثقوبة بشكل متقاطع | ثقوب شعاعية تتقاطع مع التجويف | وصلات الدبابيس، ممرات الزيت، القفل | زاوية الثقب، نقطة تقاطع الثقب مع المحور |
| 7 | أطواق مسننة ومضلعة | الأسنان الخارجية، أسنان الوجه، التجويف | الوصلات، والفهرسة، والقفل | شكل السن، حتى الفهرسة |
| 8 | تركيبات نحاسية | تجويف متدرج، ثقوب شعاعية، جسم سداسي أو دائري | توصيلات الهواء المضغوط والماء والأجهزة | عمق الخطوة، خشونة سطح الختم |
| 9 | المسامير والدبابيس | قطر صغير، نسبة طول إلى قطر عالية، نهايات مشطوفة | الموقع، المفصلات، قيود السفر | استقامة، نطاق التفاوت في القطر |
مجموعة الصور المعروضة في هذه الصفحة مُختارة بعناية: أعمدة من الفولاذ المقاوم للصدأ ذات حواف ماسية، وأجسام نحاسية ذات ثقوب متدرجة وثقوب شعاعية، وأكمام ذات حواف، وأطواق مُسننة، وفواصل عادية، جميعها من نفس الدفعة. هذا المزيج هو الوضع الطبيعي للعمل في الورشة، وليس صورة مُعدّة مسبقًا - ولهذا السبب لا تُفرض رسوم إضافية كبيرة على طلبات الأصناف المتعددة. إذا كان رسمك عبارة عن قطعة مُخرطة ذات حافة، أو لولب، أو حواف مُسننة، أو ثقب عرضي، أو وصلة مُسننة، فيجب أن يكون ضمن هذه القائمة.
القدرات والمواصفات
| غرض | النطاق النموذجي | ضيق (بعد المراجعة) | ملحوظة |
|---|---|---|---|
| القطر الخارجي | Ø3 – Ø80 مم | Ø2 – Ø120 مم | يعتمد ذلك على نوع قضبان الصلب وطريقة تثبيتها. |
| طول التشغيل الآلي | ≤ 200 مم | ≤ 300 مم | يلزم وجود مسند مركزي في الأجزاء الطويلة |
| التفاوت الخطي | ±0.01 مم | ±0.005 مم | أنهِ عملية الخراطة أو التجليخ |
| الاستدارة / التمركز | 0.01 مم | 0.005 مم | مثبتة في عملية تثبيت واحدة |
| خشونة السطح Ra | 1.6 ميكرومتر | 0.4 ميكرومتر | إنهاء عملية الخراطة أو التلميع اللاحق |
| ثقب | ابتداءً من Ø1.5 مم | ابتداءً من Ø1.0 مم | نسبة العمق إلى القطر التي تزيد عن 5 تتطلب حفرًا متدرجًا وتجويفًا |
| خيط | M1 – M36 / UNC / UNF / BSP | ملفات تعريف خاصة بالرسم | فحص مقياس القبول/الرفض بنسبة 100% |
| عقدة | مستقيم أو ماسي، معامل 0.3 - 1.0 | عجلات مُسننة مُخصصة | بالإشارة إلى DIN 82 |
| ثقب متقاطع | Ø0.8 – Ø10 مم | ثقوب مركبة متعددة الزوايا | الأدوات التي تعمل بالطاقة |
| الطحن على الأجزاء المخرطة | مسطحات، مجاري مفاتيح، مسطحات مفاتيح الربط | التشغيل متعدد الأوجه | تم إنجازه على المخرطة |
| حجم الدفعة | 1 – 100,000 قطعة | — | طلبات عينات من قطعة واحدة |
| مهلة | مدة تحضير العينة 5-7 أيام / مدة الإنتاج 15-25 يومًا | خدمة التوصيل السريع متوفرة عند الطلب | تم تأكيد ذلك وفقًا للجدول الزمني |
استخدم هذا الجدول كأداة فحص. إذا كان الجزء الخاص بك يقع ضمن خانة "النموذجي"، فستتلقى عرض سعر عادةً خلال يوم عمل واحد دون أي مراسلات. أما إذا كان يتطلب خانة "الدقة"، فتوقع مراجعة إضافية للرسم، لأننا سنسأل عن المعيار الذي يتحكم فعليًا في التوافق - فالتدقيق في دقة ±0.005 مم في بُعد لا يؤثر على التجميع يزيد التكلفة فقط. في الأجزاء المصنعة بدقة باستخدام آلات CNC، فإن التفاوت المهم هو الذي يحدد ما إذا كان الجزء سيدخل في التجميع دون الحاجة إلى تركيب يدوي.
المواد والتشطيب
| مادة | الدرجات | سلوك الانعطاف | الاستخدام النموذجي | التشطيبات متوفرة |
|---|---|---|---|---|
| الفولاذ المقاوم للصدأ | 303 / 304 / 316L / 17-4PH | الفولاذ 303 سهل التشغيل هو الخيار الأول؛ أما الفولاذ 316L فهو مقاوم للتآكل ولكنه لزج. | معدات غذائية، طبية، بحرية | التخميل، والتلميع الكهربائي، والطلاء بالنيكل |
| النحاس | H59 / H62 / C36000 | أفضل قابلية للتشغيل الآلي، وأعلى جودة للتشطيب بعد القطع | وصلات هوائية، أجزاء أجهزة، أجزاء زخرفية | التلميع، والطلاء بالنيكل أو الكروم، والتخميل |
| الألومنيوم | 6061-T6 / 7075-T6 | خفيفة الوزن وسريعة القطع، وتتشوه الجدران الرقيقة | تجهيزات التشغيل الآلي، ومشتتات الحرارة، والأجزاء المرئية | الأنودة (شفافة أو سوداء)، السفع بالخرز |
| فولاذ كربوني / فولاذ سهل القطع | 45# / 12L14 / 1215 | قوة عالية بتكلفة منخفضة | الأعمدة الهيكلية، والوصلات | أكسيد أسود، طلاء بالزنك، طلاء بالنيكل |
| النحاس / نحاس البريليوم | H62 / C17200 | توصيل كهربائي وحراري جيد | الأقطاب الكهربائية، والموصلات، والأجزاء الحرارية | الطلاء بالذهب، الطلاء بالنيكل، التخميل |
بالنسبة للأجزاء النحاسية المشكلة بالخراطة، يكون الخيار الأمثل في أغلب الأحيان هو C36000 أو H62، لأن النحاس سهل القطع يحافظ على حافة حادة ويترك سطحًا لامعًا فور إخراجه من أداة القطع، فلا حاجة إلى تلميع إضافي لمعظم التركيبات. أما بالنسبة للأجزاء النحاسية المشكلة بالخراطة باستخدام الحاسوب (CNC) والتي سيتم لحامها أو لحامها بالنحاس الأصفر، فسنسأل عن نسبة الرصاص قبل تقديم عرض السعر، لأن النحاس المحتوي على الرصاص يُشَكَّل بسهولة ولكنه مقيد الاستخدام في تطبيقات مياه الشرب والتطبيقات الطبية. وبصفتنا مصنعًا متخصصًا في الأجزاء النحاسية المشكلة بالخراطة، ونقوم أيضًا بتشكيل الفولاذ المقاوم للصدأ والألومنيوم، فإننا نحافظ على خطي إنتاج المادتين على آلات منفصلة حتى لا تتلوث دفعات الفولاذ المقاوم للصدأ ببرادة النحاس، وهو إجراء بسيط يجنبنا الكثير من شكاوى التآكل لاحقًا. يُعد الفولاذ المقاوم للصدأ 303 هو الخيار الافتراضي للأعمدة، بينما يُستخدم 316L فقط عند الحاجة الفعلية في بيئة العمل، نظرًا لارتفاع تكلفته وبطء عملية تشكيله.
التفتيش والتتبع
| منصة | طريقة | الناتج |
|---|---|---|
| المواد الواردة | فحص الشهادة بالإضافة إلى التحليل الطيفي الموضعي | شهادة المواد |
| المقال الأول | القياسات البُعدية الكاملة (الفرجار، الميكرومتر، جهاز عرض الملامح، جهاز قياس الإحداثيات ثلاثية الأبعاد) | تقرير الاتحاد الأيرلندي لكرة القدم |
| قيد التنفيذ | دوريات الأبعاد الحرجة، إدارة دورة حياة الأدوات | سجل الدورية |
| أخير | فحص كامل للأبعاد الحرجة، ومقاييس الخيوط المقبولة/غير المقبولة | سجل التفتيش |
| شحن | أخذ عينات بالإضافة إلى أرشيف صور، وتعبئة وفقًا لعلامة الشحن الخاصة بك | تقرير ما قبل الشحن |
في عمليات تصنيع الأجزاء الدقيقة، يُعدّ الفحص نقطة ضعفٍ رئيسية، حيث يتكبّد معظم الموردين خسائر مالية، ويتحمّل المشترون مخاطر غير مقصودة. قاعدتنا بسيطة: أي بُعد يُحدّده الرسم كعنصرٍ حاسم، يُقاس بدقةٍ تامة في الفحص النهائي، دون أخذ عينة منه. يتم فحص مركزية الأعمدة بين كتف التثبيت ومحور المحمل - وهما العنصران اللذان يُحدّدان بدقةٍ ما إذا كان التجميع يعمل بسلاسة. تُرفق تقارير العينة الأولى مع العينة، ما يُتيح مقارنة نتائج الفحص الواردة بالوثيقة بدلاً من الاعتماد على التخمين.
الدوران والطحن في منزل واحد
يُعدّ العمود المخرط الذي يحتاج أيضًا إلى سطح مستوٍ مُفرّغ، أو مجرى مفتاح، أو ثقب عرضي خارج المحور، السبب الأكثر شيوعًا لتأخير المشروع أسبوعًا. بدلًا من شحن القطعة إلى ورشة أخرى للفرزة، نقوم بتشكيل هذه الميزات في نفس البرنامج باستخدام أدوات مُدارة على المخرطة - مما يعني أيضًا أن السطح المستوي المُفرّغ يبقى مُرتبطًا بمحور الدوران بدلًا من سطح مُعاد تثبيته. هذا ما تُغطيه خدماتنا في مجال الخراطة والفرزة باستخدام الحاسوب: رسم واحد، سلسلة إعداد واحدة، تقرير فحص واحد.
التطبيقات
| صناعة | الأجزاء النموذجية | ما يهم هناك |
|---|---|---|
| الأتمتة الصناعية | أعمدة التوجيه، ووصلات الأسطوانات، وأعمدة التثبيت | دقة المقاس، ووقت تسليم ثابت |
| التحكم في السوائل والهواء المضغوط | وصلات نحاسية، بكرات صمامات، مقاعد | تشطيب سطح الختم، مركزية التجويف |
| السيارات والطاقة الجديدة | أغلفة الحساسات، أعمدة المحركات، البطانات | اتساق الدفعة، وثائق PPAP |
| الأجهزة الطبية | أعمدة وموصلات وأجزاء مقابض من الفولاذ المقاوم للصدأ | نظافة الأسطح، إمكانية تتبع المواد |
| الإلكترونيات والأجهزة | حوامل المجسات، والدروع، وأعمدة الضبط | أحجام صغيرة، لا توجد آثار أدوات على الأسطح الظاهرة |
| الأجهزة والسلع الاستهلاكية | مقابض محززة، وأعمدة زخرفية، وأعمدة توصيل | نمط التخريش، تشطيب متناسق |
كيفية تنفيذ طلب مخصص
| خطوة | أنت توفر | نحن نوصل الطلبات | وقت |
|---|---|---|---|
| 1 استفسار | رسم ثنائي الأبعاد (PDF/DWG) أو ثلاثي الأبعاد (STEP/IGES)، المادة، الكمية | فحص جدوى العملية | يوم عمل واحد |
| مراجعة DFM 2 | تأكيد التفاوت، المرجع، التشطيب | اقتراحات لخفض التكاليف، مثل تخفيف معايير التسامح غير الحرجة | 1-2 يوم عمل |
| 3 اقتباس | تم تأكيد حجم الدفعة ووقت التسليم | عرض أسعار رسمي يتضمن ملاحظات حول الأدوات | يوم عمل واحد |
| 4. أخذ العينات | تأكيد طلب العينة | عينة بالإضافة إلى تقرير الفحص الأولي وشهادة المواد | 5-7 أيام |
| 5 الإنتاج | الموافقة على العينة | الإنتاج بكميات كبيرة، تقرير الفحص النهائي، التعبئة والتغليف حتى علامة الشحن | 15-25 يومًا |
تُنجز عمليات تصنيع قطع الخراطة CNC المخصصة بأسرع وقت عند استلام الرسم كاملاً: المادة، وفئة التفاوت، وتشطيب السطح، ومعيار الخيوط، والأبعاد الحرجة المحددة. في حال عدم وجود هذه المعلومات في الرسم، سنقترح خيارًا افتراضيًا ونوضحه في عرض السعر، بدلاً من اختيار خيار عشوائي وترك النقاش يثار عند فحص الاستلام. إذا كان حجم الإنتاج السنوي كبيرًا ولكن الطلبية الأولى صغيرة، فأخبرنا بذلك - يمكننا تجهيز الأدوات وخطط الفحص مسبقًا بحيث تبقى الدفعة الأولى في متناول اليد.
المخزون، الحد الأدنى للطلب، ومدة التسليم
| غرض | التفاصيل |
|---|---|
| MOQ | قطعة واحدة |
| مخزون | مخزون نصف مصنّع مثبت على فواصل قياسية، ودعامات، وأحجام دبابيس شائعة، سهل التعديل |
| أخذ العينات | 5-7 أيام عمل تشمل تقرير الاتحاد الدولي للطيران |
| إنتاج | من 15 إلى 25 يوم عمل، حسب التشطيب والكمية |
| تسريع | إمكانية إدراج الجدول الزمني، ويتم احتساب تكلفة العمالة السريعة بشكل منفصل. |
| التعبئة والتغليف | علامة الشحن الخاصة بك؛ التعبئة الداخلية في أكياس مضادة للكهرباء الساكنة، أو صواني فقاعية، أو ورق زيتي لكل قطعة |
هذه خدمة خراطة CNC تُسعّر حسب مسار العملية وليس حسب رقم الكتالوج: فتكلفة العمود نفسه تختلف باختلاف ما إذا كان يحتاج إلى تشطيب نهائي، أو تخريش، أو ثقب عرضي. أخبرنا بحجم الإنتاج السنوي وكمية الطلب الأول، وسنقدم لك عرض سعر لكليهما، لتتمكن من معرفة نطاق التخفيضات السعرية بدقة بدلاً من افتراض أنها تبدأ من حمولة حاوية. تتغير مستويات المخزون تبعًا للإنتاج - لذا تأكد من المقاسات المتوفرة بدقة قبل الطلب.
FAQ
ما هي عملية الخراطة باستخدام الحاسوب (CNC)، وهل هي نفسها عملية الخراطة باستخدام الحاسوب (CNC)؟ الخراطة باستخدام الحاسوب هي عملية خراطة تُجرى على مخرطة يتم التحكم فيها بواسطة الحاسوب: حيث يدور قضيب الخام بينما تقوم أداة ثابتة بإزالة المادة. في الاستخدام اليومي، يُشير مصطلحا "الخراطة باستخدام الحاسوب" و"الخراطة باستخدام الحاسوب" إلى نفس العملية. وهي العملية المناسبة للأجزاء الدائرية والمتناظرة - مثل الأعمدة، والبطانات، والفواصل، والوصلات - وغير المناسبة للألواح المسطحة أو التجاويف العميقة، والتي تُصنّف ضمن عمليات التفريز.
ما هو هامش الخطأ المسموح به في القطع المصنعة بدقة عالية؟ ±0.01 مم هو هامش الخطأ القياسي لدينا، ويمكن تحقيق ±0.005 مم في أبعاد محددة بعد مراجعة الرسومات. لكن تجدر الإشارة إلى أنه في الأعمدة الطويلة والرفيعة، يكون العامل المحدد هو الانحراف وليس الماكينة، لذا قد نوصي باستخدام دعامة مركزية، أو عملية تشكيل على مرحلتين، أو هامش خطأ أقل قليلاً في القطر غير الوظيفي بدلاً من تحديد رقم لا يمكننا تكراره في جميع دفعات الإنتاج.
هل يُمكن تصنيع قطع صغيرة دقيقة بالخراطة دون تكلفة إعداد باهظة؟ نعم، حتى قطر 2 مم وقطعة واحدة للعينة. عادةً ما تُصنع هذه القطع من قضبان باستخدام جلبة توجيه أو ظرف تثبيت، لذا يكون الإعداد بسيطًا، ولكن تكلفة فحص القطعة الواحدة هي الأعلى عند الكميات الصغيرة، ولهذا السبب لا يكون طلب 50 قطعة أرخص بـ 50 مرة للوحدة الواحدة من طلب 5000 قطعة.
هل تتأكسد الأجزاء النحاسية المشغولة بالخراطة، وهل تحتاج إلى طلاء؟ يتأكسد النحاس الخام ويصبح لونه داكنًا مع مرور الوقت، ويزداد هذا التأكسد سرعةً في الهواء الرطب أو المحتوي على الكبريت. بالنسبة للأجزاء النحاسية الظاهرة المشغولة بالخراطة، نوصي باستخدام طلاء شفاف أو طلاء بالنيكل؛ أما بالنسبة للتجهيزات الداخلية حيث لا يهم المظهر، فإن النحاس الخام المشغول بالخراطة مناسب وأرخص. أخبرنا ببيئة الاستخدام وسنختار لك التشطيب المناسب بدلاً من اختيار التشطيب الأغلى تلقائيًا.
كيف نحافظ على اتساق الإنتاج على مدى 20,000 قطعة؟ إن تآكل الأدوات هو العدو الحقيقي، وليس القطعة الأولى. نسجل عمر الأدوات، ونعيد قياس الأبعاد الحرجة على فترات منتظمة، ونستبدل الحشوات بناءً على عددها بدلاً من انتظار انحراف أحد الأبعاد. في عمليات الإنتاج الطويلة، نختبر العملية على القطعة الأولى ونثبت المعايير، بحيث ينتج عامل آخر في الوردية الليلية نفس القطعة.
ما هي الملفات المطلوبة للحصول على عرض سعر؟ ملف PDF أو DWG ثنائي الأبعاد يتضمن التفاوتات والمادة، بالإضافة إلى ملف STEP/IGES إذا كان الجزء معقدًا. إذا كان لديك عينة فقط، فأرسل صورًا توضح الأبعاد الرئيسية، وسنقدم لك عرض سعر بناءً على ذلك مع مراعاة الافتراضات المذكورة. عادةً ما يتم الرد على عروض الأسعار خلال يوم عمل واحد.
اطلب عرض سعر
أرسل رسمًا واحدًا فقط - وليس طلبًا من كتالوج - للجزء الذي ترغب في تصنيعه. سنزودك بخطة عملية التصنيع، وتقييمًا واقعيًا للتفاوتات المسموح بها، وسعرًا. وإذا كان من الأنسب تصنيع الجزء بالطحن بدلًا من الخراطة، فسنخبرك بذلك قبل أن تنفق أموالك على عملية غير مناسبة. بصفتنا موردًا لأجزاء الخراطة الدقيقة، نتعامل مع كميات النماذج الأولية والإنتاج بكميات كبيرة، فإن المهندسين أنفسهم الذين يقدمون لك عرض السعر هم من يقومون بتركيبه في المصنع.