


Servizio di lavorazione al tornio CNC | Componenti torniti di precisione
Perché gli acquirenti tengono aperta questa pagina
| Cosa facciamo | Cosa significa per la tua assemblea | |
|---|---|---|
| 1 | Tornitura multi-operazione in un'unica configurazione | Diametro esterno, diametro interno, filettatura, scanalatura, zigrinatura e foro trasversale vengono tagliati nella stessa operazione di serraggio: la concentricità non dipende dal riposizionamento. |
| 2 | Lotti misti multivarietà | Dieci diverse famiglie di componenti possono essere prodotte in un unico lotto; i costi di cambio formato rimangono bassi per gli acquisti basati su progetti. |
| 3 | ±0,01 mm come standard | Gli accoppiamenti albero-foro avvengono senza necessità di adattamento manuale sulla linea di produzione. |
| 4 | Tornitura + fresatura combinate | Le superfici piane, le scanalature per chiavette e i fori fuori asse vengono tagliati al tornio, senza bisogno di un secondo fornitore e senza settimane aggiuntive. |
| 5 | Acciaio inossidabile, ottone, alluminio | Dimostra la validità del progetto con un materiale, poi passa al materiale di produzione. |
| 6 | Rapporto FAI + certificato del materiale | L'ispezione in entrata prevede un documento di riferimento per la verifica, e i reclami rimangono tracciabili. |
Ogni componente di questa pagina è tornito da una barra di materiale grezzo, non ricavato da un blocco, ed è per questo che lo spessore delle pareti, la concentricità e il passo della filettatura rimangono costanti in tutto il lotto. Tornitura, spianatura, alesatura, filettatura, scanalatura, zigrinatura e foratura trasversale avvengono all'interno di un unico punto di serraggio, quindi la superficie di spallamento utilizzata come superficie di posizionamento viene lavorata nella stessa configurazione del perno del cuscinetto con cui deve allinearsi. Questa disciplina a singola configurazione è il vero punto di forza: è ciò che consente di ottenere una tolleranza di ±0,01 mm nella produzione di massa, anziché solo sul campione.
Ciò che trasformiamo
| # | Famiglia parziale | Caratteristiche visibili | Uso tipico | Ciò che controlliamo |
|---|---|---|---|---|
| 1 | Alberi a gradini | Gradini di 3–6 cm di diametro, spalle, scanalature di scarico | Alberi di trasmissione, alberi motore, cursori delle valvole | Concentricità tra i passi, squadratura delle spalle |
| 2 | Alberi di impugnatura zigrinati | Sezione dritta o zigrinata a diamante più albero liscio | Manopole, aste di regolazione, alberi a pressione | Uniformità del diametro esterno della zigrinatura, transizione dalla zigrinatura all'albero |
| 3 | Alberi filettati e prigionieri | Filettatura esterna, sottosquadro, smusso | Tiranti, bulloni di regolazione, perni di collegamento | Precisione della filettatura, concentricità filettatura-albero |
| 4 | Boccole flangiate | Flangia più canna a parete sottile più alesaggio | Sedi dei cuscinetti, manicotti di guida, alloggiamenti delle guarnizioni | Uniformità dello spessore della parete, eccentricità della superficie della flangia |
| 5 | Distanziatori e supporti | Foro passante, lunghezza fissa, estremità smussate | Spaziatura dei cuscinetti, distanziatori PCB, posizione dello stack | Tolleranza di lunghezza, parallelismo della faccia terminale |
| 6 | Parti forate trasversalmente | Fori radiali passanti che intersecano il foro | Connessioni a perno, passaggi dell'olio, bloccaggio | Angolo del foro, intersezione tra foro e asse |
| 7 | Collari scanalati e dentati | Denti esterni, denti facciali, foro | Giunti, indicizzazione, bloccaggio | Profilo del dente, anche indicizzazione |
| 8 | Raccordi in ottone | Foro a gradini, fori radiali, corpo esagonale o rotondo | Connessioni pneumatiche, idrauliche e per strumenti. | Profondità del gradino, rugosità della superficie di tenuta |
| 9 | Perni e tasselli | Diametro ridotto, elevato rapporto lunghezza-diametro, estremità smussate | Posizione, cerniera, limitazione dei viaggi | Rettilineità, banda di tolleranza del diametro |
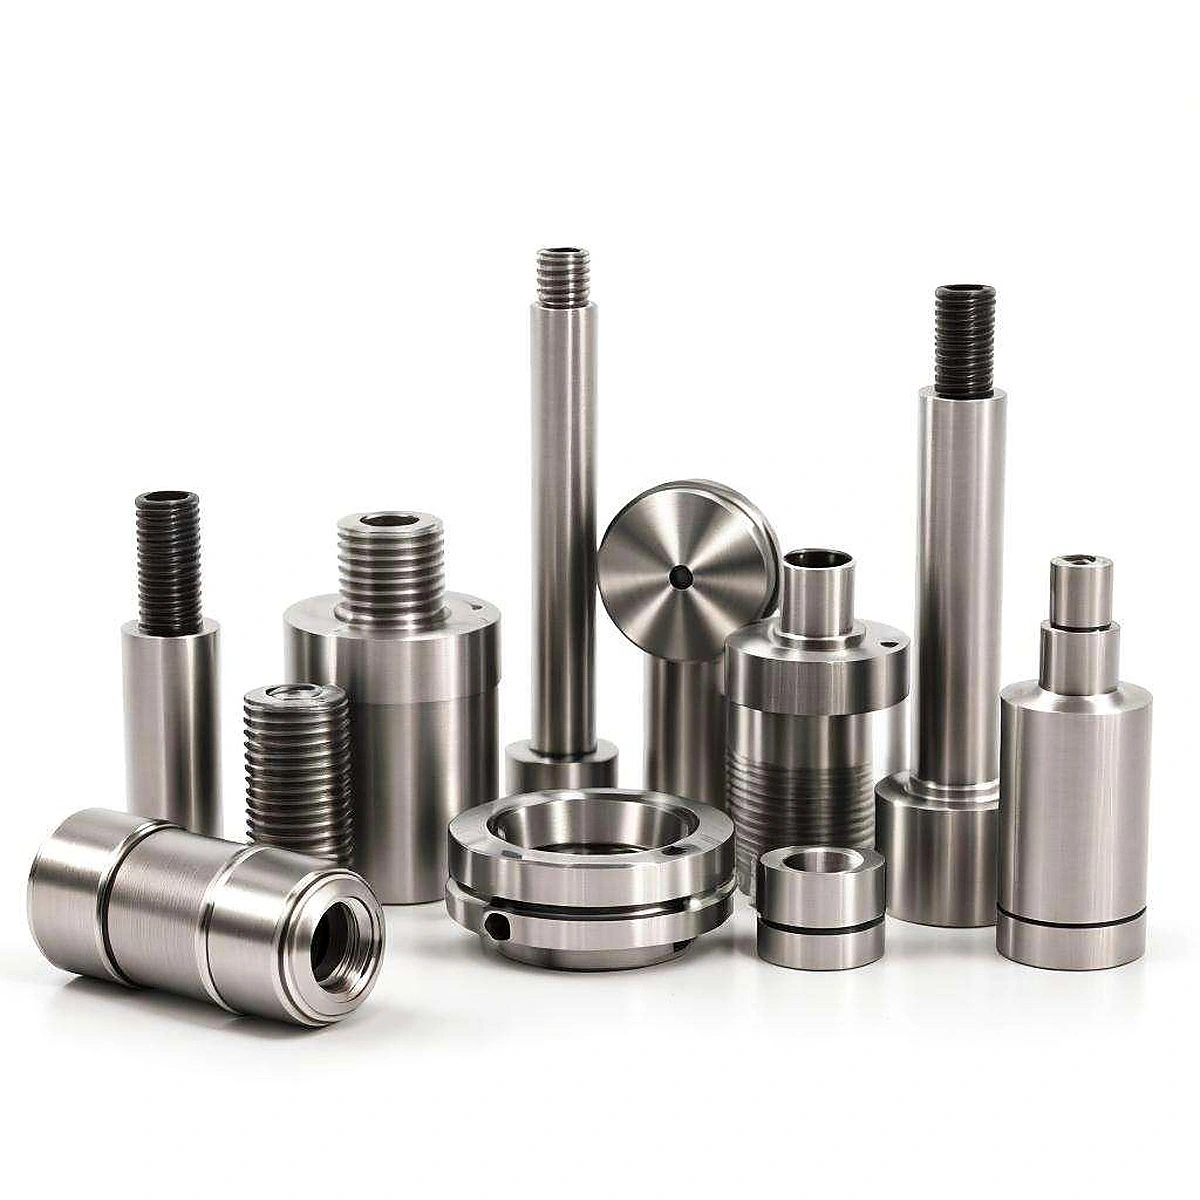
La serie di foto in questa pagina è volutamente mista: alberi in acciaio inox con zigrinatura a diamante, corpi in ottone con fori a gradini e radiali, manicotti flangiati, collari scanalati e distanziali lisci sono tutti presenti nello stesso lotto. Questa combinazione rappresenta la normale configurazione di lavoro in officina, non una foto in posa, ed è per questo che gli ordini con più varianti non comportano un elevato sovrapprezzo per il cambio di produzione. Se il vostro disegno raffigura un pezzo tornito con spalla, filettatura, zigrinatura, foro trasversale o scanalatura, è adatto a questo elenco.
Capacità e specifiche
| Articolo | Intervallo tipico | Stretto (in fase di revisione) | Nota |
|---|---|---|---|
| Diametro esterno | Ø3 – Ø80 mm | Ø2 – Ø120 mm | Dipende dal tipo di barra e dal sistema di fissaggio |
| Lunghezza di lavorazione | ≤ 200 mm | ≤ 300 mm | È necessario un supporto centrale per i pezzi lunghi |
| Tolleranza lineare | ±0,01 mm | ±0,005 mm | Rifinire la tornitura o la rettifica |
| Rotondità / concentricità | 0,01 mm | 0,005 mm | Mantenuto all'interno di un morsetto |
| Rugosità superficiale Ra | 1,6 μm | 0,4 μm | Tornitura finale o lucidatura successiva |
| Foro | da Ø1,5 mm | da Ø1,0 mm | Profondità/diametro > 5 richiede foratura e alesatura a gradini |
| Filo | M1 – M36 / UNC / UNF / BSP | Profili speciali per il disegno | Controllo del calibro passa/non passa al 100% |
| Zorretta | Dritto o a diamante, modulo 0,3 – 1,0 | Ruote zigrinate personalizzate | Riferimento alla norma DIN 82 |
| Foro trasversale | Ø0,8 – Ø10 mm | Fori composti multi-angolo | utensili motorizzati |
| Fresatura su pezzi torniti | Piatte, scanalature per chiave, superfici piane per chiave | Lavorazione multifacciale | Realizzato al tornio |
| dimensione del lotto | 1 – 100.000 pezzi | — | Ordini campione da un pezzo |
| Tempi di consegna | Campione 5-7 giorni / Produzione 15-25 giorni | Spedizione rapida su richiesta | Confermato rispetto al programma |
Considerate questa tabella come uno strumento di selezione. Se il vostro componente rientra nella colonna "Tipico", di solito riceverete un preventivo entro un giorno lavorativo, senza ulteriori scambi di email. Se invece rientra nella colonna "Preciso", aspettatevi un'ulteriore revisione del disegno, perché vi chiederemo quale riferimento controlla effettivamente l'accoppiamento: cercare una tolleranza di ±0,005 mm su una dimensione che non influisce sull'assemblaggio non fa altro che aumentare i costi. Per i componenti torniti di precisione CNC, la tolleranza che conta è quella che determina se il componente può essere inserito nell'assemblaggio senza necessità di adattamento manuale.
Materiali e finiture
| Materiale | Voti | Comportamento di svolta | Uso tipico | Finitura disponibile |
|---|---|---|---|---|
| acciaio inossidabile | 303 / 304 / 316L / 17-4PH | La lavorazione ad alta velocità del 303 è la prima scelta; il 316L è resistente alla corrosione ma gommoso. | attrezzature alimentari, mediche, marine | Passivazione, elettrolucidatura, nichelatura |
| Ottone | H59 / H62 / C36000 | Massima lavorabilità, finitura superficiale di taglio superiore. | Raccordi pneumatici, componenti per strumenti, componenti decorativi | Lucidatura, nichelatura o cromatura, passivazione |
| Alluminio | 6061-T6 / 7075-T6 | Leggere e veloci da tagliare, le pareti sottili si deformano | Dispositivi di automazione, dissipatori di calore, parti visibili | Anodizzazione (trasparente o nera), sabbiatura |
| Acciaio al carbonio/ad alta lavorabilità | 45# / 12L14 / 1215 | Elevata resistenza a basso costo | Alberi strutturali, connettori | Ossido nero, zincatura, nichelatura |
| Rame / rame al berillio | H62 / C17200 | Buona conduzione elettrica e termica | Elettrodi, contatti, componenti termici | Placcatura in oro, placcatura in nichel, passivazione |
Per i pezzi torniti in ottone, la scelta del materiale ricade quasi sempre su C36000 o H62, perché l'ottone a lavorabilità migliorata mantiene un tagliente affilato e lascia una superficie brillante subito dopo l'utensile, senza bisogno di lucidatura secondaria per la maggior parte dei raccordi. Per i pezzi torniti in ottone a controllo numerico che saranno saldati o brasati, chiediamo informazioni sul contenuto di piombo prima di fornire un preventivo, poiché l'ottone al piombo si lavora in modo eccellente ma è soggetto a restrizioni per applicazioni con acqua potabile e in ambito medicale. Essendo un'azienda produttrice di pezzi torniti in ottone che lavora anche acciaio inossidabile e alluminio, manteniamo le due linee di lavorazione su macchine separate in modo che i trucioli di ottone non contaminino mai un lotto di acciaio inossidabile: una piccola precauzione che evita molti problemi di corrosione in futuro. L'acciaio inossidabile 303 è il materiale standard per gli alberi; il 316L viene utilizzato solo quando l'ambiente di utilizzo lo richiede effettivamente, perché costa di più e richiede tempi di lavorazione più lunghi.
Ispezione e tracciabilità
| Palcoscenico | Metodo | Produzione |
|---|---|---|
| Materiale in arrivo | Verifica del certificato e analisi spettrale puntuale | Certificato del materiale |
| Primo articolo | Misurazione dimensionale completa (calibro, micrometro, proiettore di profili, CMM) | Rapporto FAI |
| In corso | Pattugliamento delle dimensioni critiche, gestione della durata degli utensili | Registro di pattuglia |
| Finale | Controllo al 100% delle dimensioni critiche, calibri passa/non passa per filettature | verbale di ispezione |
| Spedizione | Campionamento più archivio fotografico, imballaggio secondo le vostre indicazioni di spedizione. | Rapporto pre-spedizione |
Nella lavorazione di precisione dei componenti torniti, è proprio durante il controllo qualità che la maggior parte dei fornitori perde denaro silenziosamente e gli acquirenti si assumono rischi altrettanto silenziosamente. La nostra regola è semplice: qualsiasi dimensione indicata come critica nel disegno viene misurata al 100% durante il controllo finale, non campionata. Per gli alberi, la concentricità tra la spalla di centraggio e il perno del cuscinetto viene verificata: si tratta della coppia che determina effettivamente la precisione di rotazione dell'assemblaggio. I report del primo campione vengono spediti insieme al campione stesso, in modo che il controllo qualità in entrata possa confrontare i risultati con la documentazione anziché procedere per tentativi.
Tornitura e fresatura in un'unica casa
Un albero tornito che necessita anche di una superficie piana fresata, di una sede per chiavetta o di un foro trasversale fuori asse è la causa più comune di ritardi nei progetti. Invece di spedire il pezzo a un'officina esterna per la fresatura, realizziamo queste lavorazioni nello stesso programma utilizzando utensili motorizzati sul tornio, il che significa anche che la superficie piana fresata rimane riferita all'asse di tornitura anziché a una superficie riposizionata. Questo è ciò che offre la nostra linea di servizi di tornitura e fresatura CNC: un unico disegno, un'unica catena di impostazione, un unico rapporto di collaudo.
Applicazioni
| Industria | Parti tipiche | Ciò che conta lì |
|---|---|---|
| Automazione industriale | Alberi guida, raccordi per cilindri, montanti di fissaggio | Precisione di vestibilità, tempi di consegna stabili |
| Controllo dei fluidi e della pressione pneumatica | Raccordi in ottone, cursori delle valvole, sedi | Finitura della superficie di tenuta, concentricità del foro |
| Settore automobilistico e nuove energie | Alloggiamenti dei sensori, alberi motore, boccole | Coerenza del lotto, documenti PPAP |
| Dispositivi medici | Alberi, connettori e parti dell'impugnatura in acciaio inossidabile | Pulizia delle superfici, tracciabilità dei materiali |
| Elettronica e strumenti | Porta-sonda, schermi, alberi di regolazione | Dimensioni ridotte, nessuna traccia di lavorazione sulle superfici visibili. |
| Ferramenta e beni di consumo | Pomelli zigrinati, alberi decorativi, pali di collegamento | Zigrinatura a motivo, finitura uniforme |
Come funziona un ordine personalizzato
| Fare un passo | Tu fornisci | Effettuiamo la consegna | Tempo |
|---|---|---|---|
| 1 Richiesta | Disegno 2D (PDF/DWG) o 3D (STEP/IGES), materiale, quantità | Verifica di fattibilità del processo | 1 giorno lavorativo |
| 2 Recensione DFM | Conferma di tolleranza, riferimento, finitura | Suggerimenti per la riduzione dei costi, ad esempio allentando le tolleranze non critiche. | 1-2 giorni lavorativi |
| 3 Citazioni | Dimensioni del lotto e tempi di consegna confermati. | Preventivo formale comprensivo di note sugli utensili | 1 giorno lavorativo |
| 4 Campionamento | Conferma d'ordine del campione | Campione, rapporto FAI e certificato del materiale. | 5–7 giorni |
| 5 Produzione | Approvazione del campione | Produzione di massa, rapporto di ispezione finale, imballaggio per la spedizione | 15–25 giorni |
La produzione di componenti torniti CNC personalizzati è più rapida quando il disegno arriva completo: materiale, classe di tolleranza, finitura superficiale, standard di filettatura e dimensioni critiche chiaramente indicati. Se un disegno non specifica questi dettagli, proporremo un'opzione predefinita e lo comunicheremo nel preventivo, anziché scegliere un'opzione a caso e lasciare che la discussione si svolga durante il controllo qualità. Se il volume di produzione annuale è elevato ma il primo ordine è di piccole dimensioni, comunicatecelo: i piani di attrezzaggio e collaudo possono essere scaglionati in modo che il primo lotto rimanga economicamente vantaggioso.
Disponibilità a magazzino, quantità minima d'ordine e tempi di consegna
| Articolo | Dettaglio |
|---|---|
| MOQ | 1 pz |
| Azione | Semilavorati montati su distanziatori standard, supporti e perni di dimensioni comuni, facili da modificare |
| Campionamento | 5-7 giorni lavorativi, incluso il rapporto FAI |
| Produzione | 15-25 giorni lavorativi, a seconda della finitura e della quantità |
| Accelerare | È possibile inserire l'intervento in programma; la gestione rapida della manodopera è a pagamento. |
| Imballaggio | Il tuo marchio di spedizione; imballaggio interno in sacchetti antistatici, vassoi blister o carta oleata per ogni parte |
Si tratta di un servizio di tornitura CNC il cui prezzo è calcolato in base al processo di lavorazione anziché al codice articolo: lo stesso albero ha un costo diverso a seconda che necessiti di una finitura rettificata, di una zigrinatura o di un foro trasversale. Indicaci il volume annuo e la quantità del primo ordine e ti forniremo un preventivo per entrambi, così potrai vedere dove si applicano effettivamente gli sconti, invece di presumere che inizino a partire da un carico di container. Le scorte variano in base alla produzione: conferma le dimensioni esatte disponibili prima di ordinare.
FAQ
Cos'è la lavorazione al tornio CNC e corrisponde alla tornitura CNC? La lavorazione al tornio CNC è una tornitura eseguita su un tornio a controllo numerico: la barra di materiale ruota mentre un utensile fisso ne rimuove il materiale. Nell'uso comune, "lavorazione al tornio CNC" e "tornitura CNC" descrivono lo stesso processo. È il processo corretto per pezzi rotondi e simmetrici, come alberi, boccole, distanziali e raccordi, ma non adatto per piastre piane o cavità profonde, che rientrano nella fresatura.
Qual è la tolleranza effettivamente raggiungibile su pezzi torniti di precisione? La nostra tolleranza di produzione standard è di ±0,01 mm, mentre ±0,005 mm è ottenibile su dimensioni selezionate previa revisione del disegno. Un'avvertenza: su alberi lunghi e sottili, il fattore limitante è la flessione, non la macchina, quindi potremmo consigliare un supporto centrale, una sequenza a due passaggi o una tolleranza leggermente più ampia su un diametro non funzionale, anziché indicare un valore che non possiamo replicare sull'intero lotto.
È possibile produrre piccoli pezzi torniti di precisione senza costi di allestimento elevati? Sì, fino a Ø2 mm e 1 pezzo per campione. I piccoli pezzi torniti di precisione vengono solitamente torniti da una barra con una boccola di guida o una pinza, quindi l'allestimento è leggero, ma il costo di ispezione per singolo pezzo diventa preponderante a bassi volumi, motivo per cui un ordine di 50 pezzi non è 50 volte più economico per unità rispetto a uno di 5.000 pezzi.
I componenti torniti in ottone si ossidano? E necessitano di placcatura? L'ottone non trattato si ossida e si scurisce nel tempo, più velocemente in ambienti umidi o con presenza di zolfo. Per i componenti torniti in ottone a vista, consigliamo una lacca trasparente o una nichelatura; per i raccordi interni, dove l'aspetto non è importante, l'ottone grezzo lavorato è sufficiente e più economico. Indicateci l'ambiente di utilizzo e sceglieremo la finitura più adatta, anziché optare per la più costosa.
Come si mantiene la coerenza di un lotto di 20.000 pezzi? Il vero nemico è l'usura degli utensili, non il primo pezzo. Registriamo la durata degli utensili, misuriamo nuovamente le dimensioni critiche a intervalli fissi e sostituiamo gli inserti in base al conteggio, anziché aspettare che una dimensione si discosti dai valori previsti. Per le produzioni di grandi volumi, qualifichiamo anche il processo sul primo articolo e congeliamo i parametri, in modo che un operatore diverso nel turno di notte produca lo stesso pezzo.
Quali file sono necessari per un preventivo? Un file PDF o DWG 2D con tolleranze e materiale, più un file STEP/IGES se il pezzo è complesso. Se disponete solo di un campione, inviate delle foto con le dimensioni principali evidenziate e formuleremo un preventivo basandoci sulle ipotesi indicate. I preventivi vengono generalmente forniti entro un giorno lavorativo.
Richiedi un preventivo
Inviateci un disegno, non una richiesta da catalogo, ma il pezzo reale che dovete realizzare. Vi forniremo un piano di lavorazione, una verifica delle tolleranze e un preventivo. Se il pezzo dovesse essere fresato anziché tornito, ve lo diremo prima che spendiate soldi per un processo errato. In qualità di fornitori di componenti torniti di precisione, che lavorano sia con prototipi che con produzioni in serie, gli stessi ingegneri che elaborano il preventivo sono quelli che lo impostano in officina.