


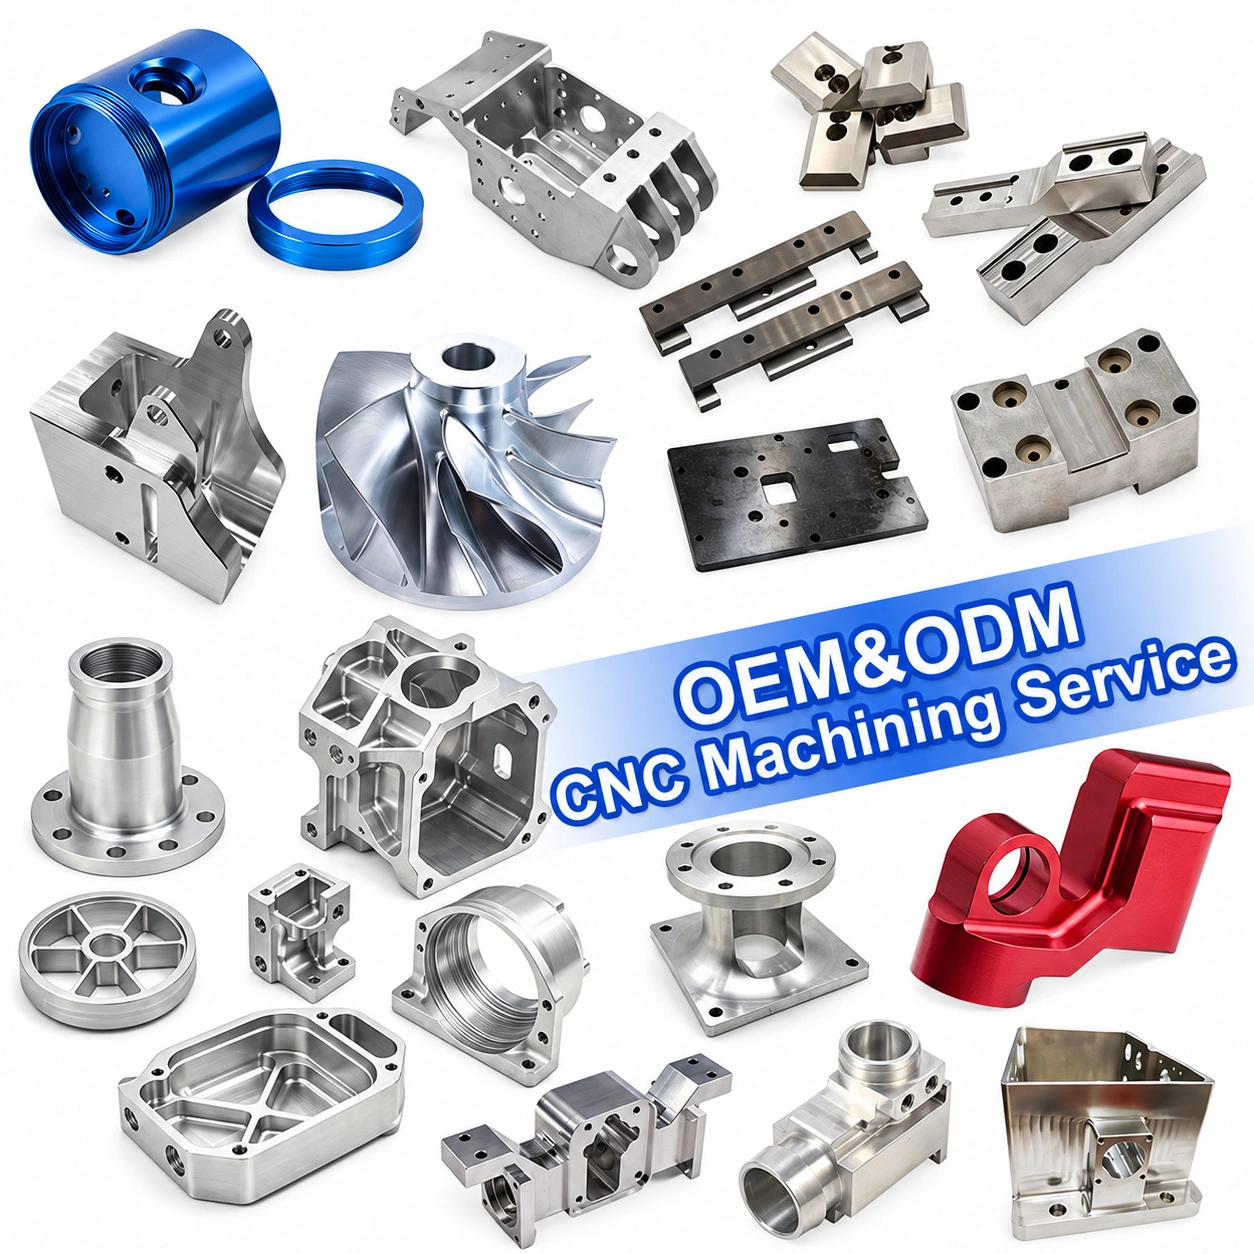
Schnelles Prototyping, OEM/ODM-CNC-Bearbeitungsservice
| Visible Produktfamilie | Beobachtbare Merkmale | Mögliche Projektrolle |
|---|---|---|
| Komplexe CNC-Gehäuse | Hohlräume, Rippen, Bohrungen, Befestigungslöcher und Außenflächen | Gerätegehäuse und Funktionsprototypen |
| Blaues zylindrisches Gehäuse | Gewindefläche, runder Körper, Bohrung und farbige Außenseite | Gehäuse, Adapter oder Schnittstellenkomponente; genaue Verwendung zur Bestätigung |
| Strukturklammern | Schräge Wände, Löcher, Rippen und Montageflächen | Automatisierungs-, Vorrichtungs- und Geräterahmen |
| Rotes, fertiges Bracket | Gebogene Außenseite, Bohrung und farbige Oberfläche | Kundenspezifische mechanische Unterstützung oder Schnittstelle |
| Mehrlochplatten | Durchgangslöcher, Schlitze und ebene Bezugsflächen | Vorrichtungen, Montageplatten und Werkzeuge |
| Flanschgehäuse | Rundflansch-, Bohrungs- und Bolzenlochmuster | Adapter, Dichtungen und Maschinenschnittstellen |
| Gewindefittings | Innen- oder Außengewinde und Stufenkörper | Steckverbinder, Adapter und fluidische/mechanische Schnittstellen |
| Gebogene oder laufradartige Teile | Schaufeln, gekrümmte Oberflächen und zentrale Nabe | Durchfluss-, Bewegungs- oder Prototypenkomponenten; Funktion zur Bestätigung |
| Bearbeitete Blöcke | Taschen, Senkbohrungen, Rippen und sich kreuzende Flächen | Vorrichtungen, Werkzeuge und Industrieteile |
| Hülsen und Ringe | Konzentrische Durchmesser, Bohrungen und Auflageflächen | Distanzstücke, Kragen und Montageschnittstellen |
| Kleine gedrehte Bauteile | Stufen, Nuten, Ansätze und Gewindeenden | Präzisionsmechanismen und Ersatzteile |
![Schnelles Prototyping, OEM/ODM-CNC-Bearbeitungsservice 6]() Prozessfähigkeitsmatrix
| Verfahren | Typische Merkmale | Geeignete Projektphase |
|---|---|---|
| CNC-Fräsen | Taschen, Schlitze, Löcher, Flächen, Rippen, Stufen und unregelmäßige Profile | Prototyp, Erstmuster und Serienproduktion |
| CNC-Drehen | Wellen, Hülsen, Ringe, Ansätze, Bohrungen und Gewinde | Prototypen-, Ersatz- und Nachlieferungslieferung |
| CNC-5-Achs-Bearbeitung | Abgewinkelte Flächen, zusammengesetzte Oberflächen und mehrseitige Merkmale | Komplexe Prototypen und Präzisionskomponenten |
| Bohren und Ausbohren | Durchgangsbohrungen, Sacklöcher, Senkbohrungen und Präzisionsbohrungen | Montage- und Passungsprüfung |
| Gewindefräsen oder Gewindeschneiden | Innengewinde, Merkmale im Zusammenhang mit Außengewinden und Befestigungsgewinde | Schnittstellen, Anschlüsse und Einstellungen |
| Entgraten und Kantenbearbeitung | Entgraten, Anfasen und Kantenvorbereitung | Montagebereitschaft und Handhabung |
| Oberflächenveredelung | Anodisieren, Polieren, Bürsten, Galvanisieren oder Beschichten, sofern zutreffend | Optik und funktionelle Verarbeitung |
| Inspektion | Dimensions-, Sicht- und projektbezogene Prüfungen | Erster Artikel und Nachproduktion |
Prototyp-zu-Produktions-Workflow
| Bühne | Ingenieur- oder Fertigungstätigkeit | Kundenleistung |
|---|---|---|
| 1. Projektaufnahme | Zeichnung, CAD-Daten, Muster, Antrag und Zielmenge prüfen | Projektbeschreibung und Revisionsprotokoll |
| 2. Designprüfung | Identifizieren Sie wichtige Schnittstellen, Hohlräume, Gewinde und Passungsmerkmale. | Klärungsliste und DFM-Diskussion |
| 3. Prozessplanung | Wählen Sie Fräsen, Drehen, 5-Achs-Bearbeitung oder eine kombinierte Bearbeitung. | Vorgeschlagene Fertigungsroute |
| 4. Materialbestätigung | Bitte bestätigen Sie, ob es sich um Aluminium, Edelstahl oder eine spezifizierte Alternative handelt. | Material- und Zustandsdokumentation |
| 5. Prototypangebot | Menge, Prüfung, Endbearbeitung und Verpackung definieren | Projektangebot und Annahmen |
| 6. Prototypenherstellung | Maschine die genehmigte Revision | Funktionsprototyp oder erster Entwurf |
| 7. Überprüfung und Iteration | Passform, Funktion und Designänderungen prüfen | Feedback zur Überarbeitung und aktualisierte Datei |
| 8. Inspektion | Überprüfen Sie die kritischen Maße und die sichtbare Oberfläche. | Inspektionsnachweise wie vereinbart |
| 9. Wiederholte Produktion | Genehmigte Prozess- und Revisionskontrollen anwenden | Kleinserien- oder OEM-Fertigung |
| 10. Verpackung und Versand | Bauteile schützen und Teileinformationen identifizieren | versandfertige Teile |
Diskussion über Material und Oberflächenbeschaffenheit
| Materialrichtung | Typischer Grund, dies zu berücksichtigen | Mögliche Komponenten |
|---|---|---|
| Aluminium | Leicht, bearbeitbar und für viele Gehäuse und Halterungen geeignet. | Abdeckungen, Halterungen, Gehäuse, Platten und Prototypenkörper |
| Edelstahl | Korrosionsbeständigkeit und langlebige Oberflächen | Armaturen, Wellen, Hülsen, Flansche und Maschinenteile |
| Kohlenstoff- oder legierter Stahl | Anforderungen an Festigkeit, Steifigkeit oder Verschleiß | Strukturteile, Bolzen, Wellen und Werkzeuge |
| Messing | Bearbeitbarkeit, Leitfähigkeit oder visueller Kontrast | Einsätze, Verbinder und kleine Drehteile |
| Technischer Kunststoff | Anforderungen an Isolierung, geringes Gewicht oder geringe Reibung | Buchsen, Führungen und nichtleitende Bauteile |
| Zielrichtung | Mögliches Ziel | Erforderliche Informationen |
|---|---|---|
| Bearbeitet | Funktionale metallische Optik | Rauheit oder visueller Standard |
| Poliert | Glatteres oder helleres Aussehen | Zielerscheinung oder genehmigtes Muster |
| Gebürstet | Richtungsgebundene Textur | Texturrichtung und -grad |
| eloxiert | Farb- und Oberflächenschutz für geeignetes Aluminium | Anforderungen an Legierung, Farbe und Oberflächenbeschaffenheit |
| galvanisiert oder beschichtet | Anforderungen in Bezug auf Aussehen, Korrosion oder Verschleiß | Behandlungsart und Dicke |
| Passiviert | Oberflächenbehandlungsrichtung für geeigneten Edelstahl | Werkstoffgüte und erforderlicher Standard |
DFM- und Engineering-Prüfpunkte
| Überprüfungspunkt | Warum es wichtig ist | Kundenfeedback |
|---|---|---|
| Wandstärke | Hilft dabei, Steifigkeit, Bearbeitungszugänglichkeit und Verformungsrisiko zu kontrollieren | Mindestwandanforderungen |
| Tiefer Hohlraum | Beeinträchtigt die Werkzeugreichweite, den Spanabtransport und die Innenbearbeitung. | Tiefe, Breite und Innenradius |
| Kleine Löcher | Bestimmt Werkzeuggröße und Prüfverfahren | Durchmesser, Tiefe und Lage |
| Gewindemerkmale | Erfordert klare Gewindenorm- und Gegenstückinformationen | Standard, Tonhöhe und Tiefe |
| Mehrseitige Merkmale | Möglicherweise ist eine zusätzliche Einrichtung oder ein 5-Achsen-Zugriff erforderlich. | Bezugs- und Merkmalsorientierung |
| Dünne Rippchen | Beeinflusst Steifigkeit und Vibrationen während der Bearbeitung | Rippendicke und Funktion |
| Gekrümmte Oberflächen | Beeinflusst Werkzeugweg, Oberflächengüte und Messung | Oberflächenprofil und Toleranz |
| Schnittstellen für Baugruppen | Entscheidend für Passform und Funktion | Zeichnung des Gegenstücks oder der Baugruppe |
OEM- und ODM-Anpassung
| Sonderanfertigung | Was kann besprochen werden? | Der Kunde sollte Folgendes bereitstellen |
|---|---|---|
| OEM-Zeichnungserstellung | Fertigung nach genehmigter Zeichnung und Revision | 2D-Zeichnung, CAD- und Revisionsnummer |
| ODM-Entwicklungsunterstützung | Überprüfen Sie ein Konzept, ein Beispiel oder eine funktionale Anforderung | Produktbeschreibung, Muster oder Zielverwendung |
| Geometrie | Gehäuse, Halterungen, Flansche, Platten, Wellen, Ringe und Verbinder | Modell oder markiertes Muster |
| Material | Aluminium, Edelstahl, Stahl, Messing oder technischer Kunststoff | Güteklasse und Betriebsumgebung |
| Oberflächenbehandlung | Anodisieren, Polieren, Bürsten, Galvanisieren oder Beschichten, wo geeignet | Standardausführung oder Referenzmuster |
| Prototypenmenge | Einzelstück-Prototyp, Mustercharge oder Kleinserienfertigung | Menge und Meilenstein |
| Markierung | Teilenummer, Logo, Chargen- oder Revisionskennzeichen | Kunstwerk und Standort |
| Verpackung | Einzelschutz, Schale, Beutel, Etikett und Karton | Verpackungsanleitung |
| Nachlieferung | Genehmigte Revision, Inspektion und Verpackungskontrolle | Prognose und Bestellhäufigkeit |
Anwendungsgebiete
| Anwendung | Beispielteile | Projektpriorität |
|---|---|---|
| Automatisierungsanlagen | Halterungen, Gehäuse, Platten, Wellen und Klemmen | Ausrichtung und Wiederholgenauigkeit |
| Industriemaschinen | Flansche, Gehäuse, Adapter und Strukturteile | Passform, Festigkeit und Gebrauchstauglichkeit |
| Robotik | Gelenke, Arme, Verbindungsstücke, Abstandshalter und bearbeitete Schnittstellen | Bewegung, Gewicht und Montage |
| Elektronische Geräte | Gehäuse, wärmeführende Teile, Platten und Steckverbinder | Schnittstelle, Erscheinungsbild und Wärmedesign |
| Fluid- und Prozessanlagen | Fittings, Verteiler, Muffen und Flanschkörper | Gewinde, Bohrungen und Dichtungsflächen |
| Vorrichtungen und Werkzeuge | Klemmen, Positionierplatten, Aufnahmen und Einsätze | Bezugskontrolle und Steifigkeit |
| Produktentwicklung | Prototypgehäuse, Halterungen, Laufräder und Mechanismusteile | Schnelle Designvalidierung |
| Wartung und Austausch | Kundenspezifische Adapter, Wellen, Hülsen und Gehäuse | Musterabgleich und Revisionskontrolle |
Qualitäts- und Inspektionsinformationen
| Hochwertiger Artikel | Was sollte definiert werden? | Zweck |
|---|---|---|
| Zeichnungsrevision | Genehmigte Datei und Änderungsstufe | Verhindert veraltete Produktion |
| Kritische Dimensionen | Passform, Bewegungsfreiheit, Abdichtung und Montageabmessungen | Die Inspektion konzentriert sich auf die Funktion |
| Datumsschema | Primär- und Sekundärquellen | Richtet Bearbeitung und Prüfung aus |
| Gewinde- und Bohrungsprüfungen | Gewindeform, Bohrungsgröße und Passungsverhältnis | Verringert das Montagerisiko |
| Oberflächenanforderungen | Rauheit, Aussehen und Behandlungsstandard | Entspricht Funktion und visuellem Ziel |
| Erste Artikelrezension | Prototypen- oder Erststückfreigabe | Bestätigt das Design vor der Wiederholung der Arbeiten |
| Inspektionsbericht | Vereinbarte Dimensionen und Belege | Unterstützt die technische Abnahme |
| Rückverfolgbarkeit | Teilenummer, Revisions- und Chargenkennzeichnung | Unterstützt die wiederholte OEM-Belieferung |
Häufig gestellte Fragen
Frage 1: Was ist ein professioneller Rapid-Prototyping-Service?
Es handelt sich um eine projektbasierte Dienstleistung, die eine Zeichnung, ein CAD-Modell, ein Muster oder ein Konzept in einen funktionsfähigen Prototyp umwandelt, der für Passformprüfungen, technische Überprüfungen, Designvalidierung und frühe Tests vor der Serienproduktion verwendet wird.
Frage 2: Bieten Sie OEM/ODM-CNC-Bearbeitungsdienstleistungen an?
Ja. Die OEM-Fertigung kann auf Basis einer genehmigten Zeichnung und deren Überarbeitung erfolgen. ODM-Projekte können mit einem Muster, einem Produktkonzept oder einer funktionalen Anforderung beginnen, gefolgt von einer technischen Prüfung und einem Fertigungsvorschlag.
Q3. Unterstützen Sie CNC-Fräsen, CNC-Drehen und CNC-5-Achs-Bearbeitung?
Die Abbildung kennzeichnet alle drei Bearbeitungsrichtungen: CNC-Fräsen, CNC-Drehen und CNC-5-Achs-Bearbeitung. Der endgültige Bearbeitungsablauf hängt von der Teilegeometrie, dem Material, der Zugänglichkeit, den Toleranzen und den Projektanforderungen ab.
Frage 4: Können Sie Prototypenteile aus Edelstahl und Aluminium herstellen?
Für Prototypenteile können Edelstahl und Aluminium geprüft werden. Vor Produktionsbeginn sollten die genauen Güteklassen, der Materialzustand, die Oberflächenbehandlung und die Prüfanforderungen festgelegt werden.
Frage 5: Welche Arten von präzisionsgefertigten Metallteilen können Sie herstellen?
Das sichtbare Sortiment umfasst Gehäuse, Halterungen, Flansche, Hülsen, Platten, Gewindefittings, Wellen, Ringe, Mehrlochblöcke, gebogene Bauteile und laufradähnliche Teile. Die endgültige Machbarkeit hängt von der genehmigten Konstruktion ab.
Frage 6: Können Sie einen Prototyp oder eine Kleinserie herstellen?
Einzelstück-Prototypen, Musterserien und Kleinserienfertigung können je nach Anforderungen an Einrichtung, Material, Inspektion, Endbearbeitung und Verpackung besprochen werden.
Frage 7: Können Sie anhand eines physischen Musters arbeiten?
Ja. Ein Muster kann die Entwicklung von Ersatzteilen, die Überprüfung von Konstruktionen oder die Diskussion über Reverse Engineering unterstützen. Für die Serienproduktion wird eine bemaßte Zeichnung oder eine CAD-Datei empfohlen.
Frage 8: Wann ist die CNC-5-Achs-Bearbeitung sinnvoll?
Es eignet sich für schräge Flächen, gekrümmte Oberflächen, tiefe Konturen und Bauteile, die aus mehreren Richtungen zugänglich sein müssen. Der genaue Bearbeitungsweg sollte nach der Geometrieprüfung festgelegt werden.
F9. Können Oberflächenfarbe und -beschaffenheit individuell angepasst werden?
Geeignete Oberflächenbehandlungen können je nach Material besprochen werden. Anodisieren wird im Allgemeinen mit geeigneten Aluminiumsorten in Verbindung gebracht; Farbe, Legierung und Oberflächenanforderungen müssen bestätigt werden.
Frage 10: Können Sie komplexe Hohlräume und dünne Rippen bearbeiten?
Komplexe Hohlräume und Rippen können überprüft werden. Die Zeichnung sollte Wandstärke, Innenradius, Tiefe, Zugänglichkeit, Bezugspunkte und funktionale Anforderungen definieren, damit der Prozess genau bewertet werden kann.