


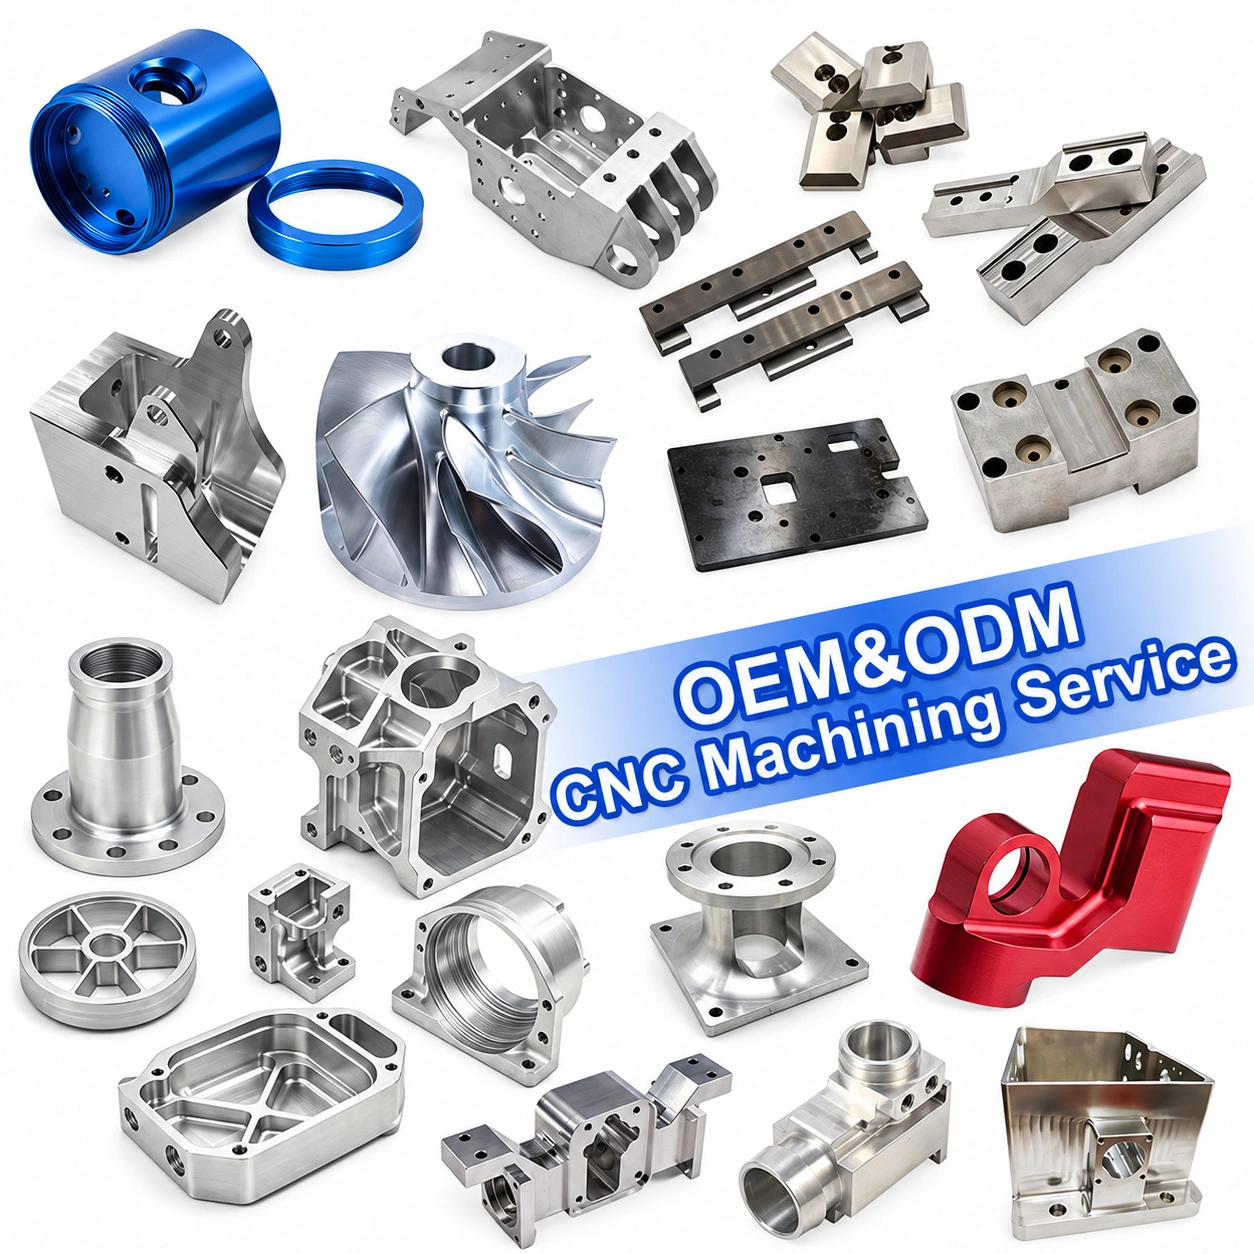
Prototipado rápido, servicio de mecanizado CNC OEM/ODM
| Familia de productos visibles | Características observables | Posible rol en el proyecto |
|---|---|---|
| Carcasas CNC complejas | Cavidades, nervaduras, perforaciones, orificios de montaje y caras externas | Carcasas de equipos y prototipos funcionales |
| Carcasa cilíndrica azul | Cara roscada, cuerpo circular, orificio y exterior coloreado | Carcasa, adaptador o componente de interfaz; se debe confirmar el uso exacto. |
| Soportes estructurales | Paredes angulares, agujeros, nervaduras y caras de montaje | Automatización, accesorios y bastidores de equipos |
| Soporte con acabado rojo | Exterior curvado, perforación y superficie coloreada | Soporte mecánico o interfaz personalizados |
| Placas con múltiples orificios | A través de agujeros, ranuras y superficies de referencia planas | Fijaciones, placas de montaje y herramientas |
| Carcasas con brida | Patrón de brida circular, orificio y agujeros para pernos | Adaptadores, juntas e interfaces de máquina |
| Accesorios roscados | Rosca interna o externa y cuerpo escalonado | Conectores, adaptadores e interfaces fluido-mecánicas |
| Piezas curvas o con forma de impulsor | Palas, superficies curvas y cubo central | Componentes de flujo, movimiento o prototipo; función para confirmar |
| Bloques mecanizados | Cavidades, avellanados, nervaduras y caras de intersección | Plantillas, herramientas y piezas industriales |
| Mangas y anillos | Diámetros concéntricos, orificios y superficies de asiento | Espaciadores, collares e interfaces de ensamblaje |
| Componentes pequeños torneados | Escalones, ranuras, salientes y extremos roscados | Mecanismos de precisión y piezas de repuesto |
![Prototipado rápido, servicio de mecanizado CNC OEM/ODM 6]() Matriz de capacidad de proceso
| Proceso | Características típicas | Fase adecuada del proyecto |
|---|---|---|
| Fresado CNC | Cavidades, ranuras, agujeros, superficies planas, nervaduras, escalones y perfiles irregulares. | Prototipo, primer artículo y producción. |
| Torneado CNC | Ejes, manguitos, anillos, salientes, orificios y roscas | Prototipo, reemplazo y suministro repetido |
| Mecanizado CNC de 5 ejes | Caras angulares, superficies compuestas y características de múltiples lados | Prototipos complejos y componentes de precisión |
| Perforación y perforación | agujeros pasantes, agujeros ciegos, avellanados y perforaciones de precisión | Validación del montaje y ajuste |
| Fresado o roscado | Roscas internas, elementos relacionados con roscas externas y roscas de montaje. | Interfaces, conexiones y ajustes |
| Desbarbado y acabado de bordes | Eliminación de rebabas, biselado y preparación de bordes. | Preparación y manejo del montaje |
| Acabado de superficies | Anodizado, pulido, cepillado, galvanizado o recubrimiento, según corresponda. | Acabado estético y funcional |
| Inspección | Verificaciones dimensionales, visuales y definidas por el proyecto. | Primer artículo y producción repetida |
Flujo de trabajo desde el prototipo hasta la producción
| Escenario | Actividad de ingeniería o fabricación | Entregable al cliente |
|---|---|---|
| 1. Admisión del proyecto | Revisar el dibujo, el CAD, la muestra, la aplicación y la cantidad objetivo. | Resumen del proyecto y registro de revisiones |
| 2. Revisión del diseño | Identificar las interfaces clave, las cavidades, las roscas y las características de ajuste. | Lista de aclaraciones y debate sobre DFM |
| 3. Planificación del proceso | Seleccione fresado, torneado, mecanizado de 5 ejes o ruta combinada. | Ruta de fabricación propuesta |
| 4. Confirmación del material | Confirme que se trate de aluminio, acero inoxidable o la alternativa especificada. | Registro de material y estado |
| 5. Cotización del prototipo | Defina la cantidad, la inspección, el acabado y el embalaje. | Presupuesto y supuestos del proyecto |
| 6. Fabricación de prototipos | Máquina la revisión aprobada | Prototipo funcional o primer artículo |
| 7. Revisión e iteración | Verifique el ajuste, la función y los cambios de diseño. | Comentarios sobre la revisión y archivo actualizado |
| 8. Inspección | Revise las dimensiones críticas y el acabado visible. | Pruebas de inspección según lo acordado |
| 9. Repetir la producción | Aplicar los controles de proceso y revisión aprobados. | Producción en lotes pequeños o para fabricantes de equipos originales (OEM). |
| 10. Embalaje y envío | Proteja los componentes e identifique la información de las piezas. | Piezas listas para su envío |
Discusión sobre materiales y acabados
| Dirección del material | Motivo típico para considerar | Componentes posibles |
|---|---|---|
| Aluminio | Ligero, mecanizable y apto para multitud de carcasas y soportes. | Cubiertas, soportes, carcasas, placas y cuerpos prototipo |
| Acero inoxidable | Resistencia a la corrosión y superficies expuestas duraderas | Accesorios, ejes, manguitos, bridas y piezas de maquinaria |
| Acero al carbono o aleado | Requisitos relacionados con la resistencia, la rigidez o el desgaste | Piezas estructurales, pasadores, ejes y herramientas |
| Latón | Maquinabilidad, conductividad o contraste visual | Insertos, conectores y piezas pequeñas torneadas |
| Plástico de ingeniería | Requisitos de aislamiento, bajo peso o baja fricción | Casquillos, guías y componentes no conductores |
| Dirección final | Objetivo posible | Información requerida |
|---|---|---|
| Tal como se mecanizó | Aspecto metálico funcional | Rugosidad o estándar visual |
| Pulido | Aspecto más liso o brillante | Aspecto deseado o muestra aprobada |
| Cepillado | Textura direccional | Dirección y grado de la textura |
| Anodizado | Protección del color y la superficie para aluminio adecuado | Requisitos de aleación, color y acabado |
| Galvanizado o recubierto | Requisitos relacionados con la apariencia, la corrosión o el desgaste | Tipo y espesor del tratamiento |
| Pasivado | Dirección del tratamiento superficial para acero inoxidable adecuado | Grado del material y estándar requerido |
Puntos de revisión de DFM e ingeniería
| Punto de revisión | Por qué es importante | Opinión del cliente |
|---|---|---|
| Espesor de pared | Ayuda a controlar la rigidez, el acceso al mecanizado y el riesgo de distorsión. | Requisito mínimo de pared |
| Cavidad profunda | Afecta al alcance de la herramienta, la eliminación de virutas y el acabado interno. | Profundidad, anchura y radio interno |
| pequeños agujeros | Determina el tamaño de la herramienta y el método de inspección. | Diámetro, profundidad y ubicación |
| Características enhebradas | Requiere información clara sobre el estándar de rosca y el acoplamiento. | Estándar, paso y profundidad |
| Características de múltiples lados | Puede requerir configuración adicional o acceso de 5 ejes. | Orientación del datum y de las características |
| costillas finas | Afecta a la rigidez y la vibración durante el mecanizado. | Grosor y función de las nervaduras |
| Superficies curvas | Influye en la trayectoria de la herramienta, el acabado y la medición. | Perfil de superficie y tolerancia |
| Interfaces de ensamblaje | Fundamental para el ajuste y el funcionamiento. | Dibujo de la pieza de acoplamiento o del conjunto |
Personalización OEM y ODM
| Artículo personalizado | ¿Qué se puede discutir? | El cliente debe proporcionar |
|---|---|---|
| Producción de planos OEM | Fabricación según planos y revisiones aprobados. | Dibujo 2D, CAD y número de revisión |
| Soporte para el desarrollo de ODM | Revisar un concepto, una muestra o un requisito funcional. | Información general del producto, muestra o uso previsto. |
| Geometría | Carcasas, soportes, bridas, placas, ejes, anillos y conectores | Modelo o muestra marcada |
| Material | Aluminio, acero inoxidable, acero, latón o plástico de ingeniería. | Grado y entorno operativo |
| Tratamiento de superficies | Anodizado, pulido, cepillado, galvanizado o recubrimiento, según corresponda. | Muestra estándar o de referencia de acabado |
| Cantidad de prototipos | Prototipo de una sola pieza, lote de muestra o producción de bajo volumen. | Cantidad e hito |
| Calificación | Número de pieza, logotipo, lote o marca de revisión | Obra de arte y ubicación |
| Embalaje | Protección individual, bandeja, bolsa, etiqueta y caja. | Instrucciones de embalaje |
| Suministro repetido | Revisión, inspección y control de embalaje aprobados | Previsión y frecuencia de pedidos |
Áreas de aplicación
| Solicitud | Piezas de ejemplo | Prioridad del proyecto |
|---|---|---|
| Equipos de automatización | Soportes, carcasas, placas, ejes y abrazaderas | Alineación y repetibilidad |
| Maquinaria industrial | Bridas, carcasas, adaptadores y piezas estructurales | Ajuste, resistencia y funcionalidad |
| Robótica | Articulaciones, brazos, eslabones, espaciadores e interfaces mecanizadas | Movimiento, peso y ensamblaje |
| Equipos electrónicos | Carcasas, componentes relacionados con el calor, placas y conectores | Interfaz, apariencia y diseño térmico |
| Equipos para fluidos y procesos | Accesorios, colectores, manguitos y cuerpos con bridas | Roscas, orificios e interfaces de sellado |
| Dispositivos de fijación y herramientas | Abrazaderas, placas de posicionamiento, soportes e insertos | Control de referencia y rigidez |
| Desarrollo de productos | Carcasas, soportes, impulsores y piezas de mecanismos prototipo | Validación rápida del diseño |
| Mantenimiento y reemplazo | Adaptadores, ejes, manguitos y carcasas a medida. | Coincidencia de muestras y control de revisiones |
Información sobre calidad e inspección
| Artículo de calidad | ¿Qué debería definirse? | Objetivo |
|---|---|---|
| Revisión del dibujo | Archivo aprobado y nivel de cambio | Evita la producción obsoleta |
| Dimensiones críticas | Dimensiones de ajuste, movimiento, sellado y montaje | Centra la inspección en la función |
| Esquema de referencia | Referencias primarias y secundarias | Alinea el mecanizado y la inspección. |
| comprobaciones de roscas y orificios | Forma de la rosca, tamaño del orificio y relación de acoplamiento | Reduce el riesgo de montaje |
| Requisito de superficie | Estándar de rugosidad, apariencia y tratamiento | Coincide con la función y el objetivo visual. |
| Revisión del primer artículo | Aprobación del prototipo o de la primera pieza | Confirma el diseño antes de repetir el trabajo. |
| Registro de inspección | Dimensiones y evidencia acordadas | Apoya la aceptación técnica |
| Trazabilidad | Número de pieza, revisión y etiqueta de lote | Admite el suministro OEM repetitivo |
Preguntas frecuentes
P1. ¿Qué es un servicio profesional de creación rápida de prototipos?
Se trata de un servicio basado en proyectos que convierte un dibujo, un modelo CAD, una muestra o un concepto en un prototipo funcional para realizar comprobaciones de ajuste, revisiones de ingeniería, validación del diseño y pruebas preliminares antes de la producción a mayor escala.
P2. ¿Ofrecen servicio de mecanizado CNC OEM/ODM?
Sí. La producción OEM puede seguir un plano y una revisión aprobados. Los proyectos ODM pueden comenzar con una muestra, un concepto de producto o un requisito funcional, seguido de una revisión de ingeniería y una propuesta de fabricación.
P3. ¿Ofrecen servicios de fresado CNC, torneado CNC y mecanizado CNC de 5 ejes?
La imagen muestra las tres direcciones de proceso: fresado CNC, torneado CNC y mecanizado CNC de 5 ejes. La ruta de proceso final depende de la geometría de la pieza, el material, el acceso, las tolerancias y los requisitos del proyecto.
P4. ¿Pueden fabricar prototipos de piezas de acero inoxidable y aluminio?
Para la fabricación de prototipos, se pueden utilizar acero inoxidable y aluminio. Antes de la producción, se deben especificar las calidades exactas, el estado del material, el tratamiento superficial y los requisitos de inspección.
P5. ¿Qué tipos de piezas metálicas personalizadas de precisión pueden fabricar?
La gama visible incluye carcasas, soportes, bridas, manguitos, placas, racores roscados, ejes, anillos, bloques multiorificio, componentes curvos y piezas tipo impulsor. La viabilidad final depende del diseño aprobado.
P6. ¿Pueden producir un prototipo o una pequeña cantidad?
En función de los requisitos de configuración, material, inspección, acabado y embalaje, se pueden analizar prototipos de una sola pieza, lotes de muestra y producción de bajo volumen.
P7. ¿Puede trabajar a partir de una muestra física?
Sí. Una muestra puede servir de apoyo para el desarrollo de piezas de repuesto, la revisión del diseño o el análisis de ingeniería inversa. Para la producción en serie, se recomienda un plano acotado o un archivo CAD.
P8. ¿Cuándo resulta útil el mecanizado CNC de 5 ejes?
Resulta útil para caras angulares, superficies curvas, características profundas y componentes que requieren acceso desde múltiples direcciones. La ruta de mecanizado real debe confirmarse tras la revisión geométrica.
P9. ¿Se pueden personalizar el color y el acabado de la superficie?
En función del material, se pueden analizar las opciones de acabado más adecuadas. El anodizado suele asociarse a grados de aluminio apropiados; es necesario confirmar el color, la aleación y los requisitos de acabado.
P10. ¿Puede mecanizar cavidades complejas y nervaduras delgadas?
Se pueden analizar cavidades y nervaduras complejas. El dibujo debe definir el espesor de la pared, el radio interno, la profundidad, el acceso, el nivel de referencia y los requisitos funcionales para que el proceso pueda evaluarse con precisión.