


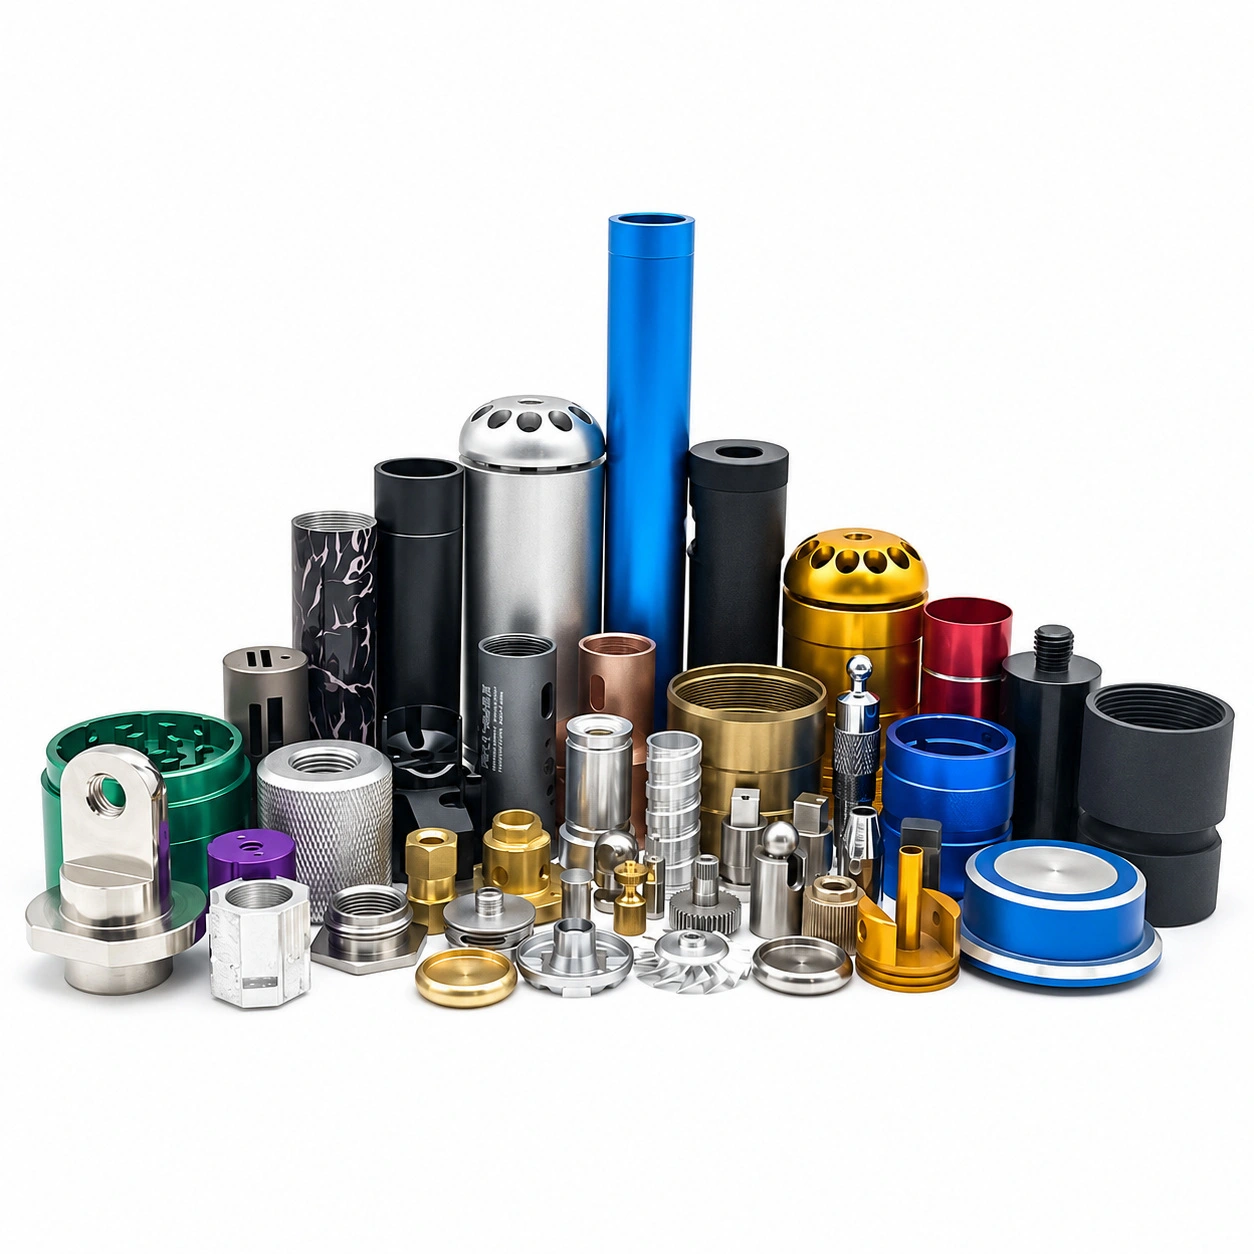
Pièces usinées CNC sur mesure en acier inoxydable et découpe au jet d'eau
Familles de parties visibles
| Famille apparentée | Caractéristiques visibles ou définissables par dessin | Utilisation potentielle |
|---|---|---|
| Connecteurs filetés | Filetages extérieurs, filetages intérieurs, épaulements et faces d'étanchéité | Adaptateurs, raccords et connexions mécaniques |
| Corps filetés étagés | Diamètres multiples, sections de filetage et épaulements axiaux | Interfaces industrielles et pièces de rechange |
| Bouchons à bride | Bride circulaire, bossage fileté et alésage central | Ensembles de montage, d'étanchéité et de connexion |
| Boîtiers cylindriques à fentes | Cylindre extérieur, cavité interne et fentes latérales | Couvercles, corps de retenue et boîtiers d'équipement |
| Composants de la tasse ou du manchon | Paroi extérieure, alésage intérieur et siège concentrique | Entretoises, guides, interfaces de retenue et de rotation |
| Disques multi-trous | Corps circulaire, ouverture centrale et trous répétés | Accessoires, plaques de montage et quincaillerie liée à l'écoulement |
| Pièces sphériques multiport | Corps extérieur incurvé avec ouvertures filetées entrecroisées | Vannes, raccords ou accessoires spéciaux ; fonction de confirmation |
| Arbres et goupilles | Diamètres coaxiaux, épaulements, rainures et détails d'extrémité | Mouvement, positionnement et transmission |
| Bagues et colliers | Alésage, diamètre extérieur, épaulement et face d'assise | Alignement, espacement et rétention |
| Adaptateurs compacts | Filetage, alésage, corps hexagonal ou rond et transition d'extrémité | Intégration et maintenance des équipements |
![Pièces usinées CNC sur mesure en acier inoxydable et découpe au jet d'eau 6]() Tableau de géométrie et de caractéristiques
| Fonctionnalité | Ce que cela signifie | Informations de dessin requises |
|---|---|---|
| Filetage externe | Filetage à l'extérieur d'un arbre ou d'un raccord | Taille standard, nominale, pas, longueur et relief |
| Filetage interne | Filetage à l'intérieur d'un alésage ou d'un logement | État standard, profondeur, entrée et état du fond |
| Alésage coaxial | Alésage aligné avec l'axe de rotation | Diamètre, profondeur, faux-rond et ajustement |
| Diamètre étagé | Plusieurs diamètres le long d'un axe | Séquence des diamètres, position de l'épaulement et tolérance |
| Bride | Section de positionnement ou de montage plus large | diamètre extérieur, épaisseur, configuration des trous et référence |
| Trou radial | Trou latéral traversant un corps cylindrique | Position, angle, diamètre et intersection |
| Fente ou fenêtre | Ouvrir le dispositif de dégagement, d'évent, de serrage ou d'accès | Largeur, longueur, profondeur et traitement des bords |
| Lame de finition | Encoche pour fixation ou siège | Diamètre, profondeur, angle et position |
| Corps multiport | Plusieurs trous ou filetages sur différentes faces | Relations entre orientation, référence et assemblage |
| Transition de surface | Chanfrein, rayon, rainure ou épaulement | Profil, taille et bord affecté |
Instructions relatives aux matériaux
La description du produit fournie par l'utilisateur mentionne le fer, l'acier inoxydable et l'acier au carbone. Les images montrent des pièces métalliques, mais n'indiquent pas les nuances exactes ; le choix final doit figurer sur le dessin ou le cahier des charges.
| Direction matérielle | Raison typique à considérer | Exemples de composants |
|---|---|---|
| Acier inoxydable | Résistance à la corrosion et surfaces exposées durables | Raccords filetés, manchons, adaptateurs et boîtiers |
| acier au carbone | Résistance, rigidité et utilisation structurelle industrielle | Arbres, bouchons, goupilles et pièces porteuses |
| Acier/matériaux à base de fer en général | Le coût ou les exigences mécaniques dépendent du niveau | Supports, manchons et composants de machines |
| Aluminium | Poids réduit et usinabilité adaptée lorsque spécifié | Couvercles, supports, petits boîtiers et accessoires |
| Laiton | usinabilité, conductivité ou aspect | Petits adaptateurs, inserts et raccords tournés |
| Plastique technique | Fonction d'isolation, de faible poids ou de faible friction | Douilles, guides et pièces non conductrices |
![Pièces usinées CNC sur mesure en acier inoxydable et découpe au jet d'eau 7]() Domaine d'application des procédés de tournage, de fraisage et de découpe au jet d'eau
| Processus | Idéal pour | Sortie possible |
|---|---|---|
| Tournage CNC | Pièces coaxiales, arbres, manchons, bagues et corps filetés | Composants ronds ou rotatifs |
| Fraisage CNC | Surfaces plates, poches, fentes, trous et faces irrégulières | Blocs, supports et fonctions secondaires |
| Découpe au jet d'eau | Profilés de tôles ou de plaques adaptés | Découpe de pièces brutes, de plaques et de composants profilés |
| Forage et alésage | Trous traversants, trous borgnes et alésages de précision | Interfaces d'assemblage et de connexion |
| Filetage et taraudage | Filetages internes ou externes | Fonctions de fixation, de réglage et de connexion |
| Combinaison tournage-fraisage | Corps tourné avec trous radiaux, méplats ou fentes | Composants multifonctionnels |
| ébavurage | bords tranchants et bavures de coupe | Manipulation plus sûre et assemblage plus propre |
| Traitement de surface | Aspect, corrosion ou finition fonctionnelle | Pièces finies spécifiques au projet |
Découpe au jet d'eau et usinage secondaire
La découpe au jet d'eau n'est pas systématiquement adaptée à toutes les pièces métalliques. Elle est généralement envisagée lorsque le client a besoin d'un profil plat à partir d'une tôle ou d'une plaque avant toute opération ultérieure. Le projet doit préciser si la pièce découpée subira ultérieurement des opérations de perçage, de taraudage, de fraisage, de tournage, de rectification, d'ébavurage ou de traitement de surface.
| Question relative à la demande de prix | Pourquoi c'est important |
|---|---|
| Quelle est la qualité du matériau ? | Le comportement de coupe et l'usinage en aval dépendent du matériau. |
| Quelle est l'épaisseur de la plaque ou de la feuille ? | Détermine si le découpage au jet d'eau est une solution appropriée. |
| Le profil est-il plat ou rotationnel ? | Les profils plats peuvent convenir à la découpe ; les formes rotatives peuvent nécessiter un tournage. |
| Les conditions aux limites sont-elles critiques ? | Les exigences relatives à la largeur de coupe, à la conicité, aux bavures et au post-traitement doivent être définies. |
| Les trous sont-ils inclus dans la découpe ? | Les petits trous peuvent nécessiter un perçage ou un usinage secondaire. |
| Quelles sont les tolérances finales ? | La tolérance de coupe et la tolérance d'usinage fini sont différentes. |
| Une intervention secondaire est-elle nécessaire ? | Le processus complet doit inclure le fraisage, le tournage ou l'ébavurage si nécessaire. |
Flux de travail du dessin à la pièce
| Scène | Activité de travail | Sortie destinée aux clients |
|---|---|---|
| 1 | Recevez un dessin, un fichier CAO ou un échantillon. | Registre de référence et de révision |
| 2 | Révision des matières et de la géométrie | Questions concernant la qualité, l'épaisseur et les caractéristiques |
| 3 | Sélectionner le chemin de traitement | Tournage, fraisage, découpe au jet d'eau ou proposition combinée |
| 4 | Confirmer les fonctionnalités critiques | Emplacements des filetages, alésages, brides, fentes et trous |
| 5 | Établir un devis | Discussion sur les prix et la production en fonction du projet |
| 6 | Produire un prototype ou un premier article | Pièce pour évaluation de l'ajustement et du fonctionnement |
| 7 | Effectuer des contrôles en cours de processus | Surveillance des caractéristiques et des dimensions |
| 8 | Inspection finale complète | Contrôles dimensionnels et visuels convenus |
| 9 | Appliquer la finition et emballer | Protection, étiquetage et identification des pièces |
| 10 | Expédition et maintenance de la révision | Référence pour les commandes répétées |
Services de personnalisation
| Article personnalisé | Qu'est-ce qui peut être personnalisé ? | Commentaires des clients |
|---|---|---|
| Géométrie de la pièce | Raccords, arbres, manchons, brides, anneaux, boîtiers et adaptateurs | Dessin 2D, CAO 3D ou échantillon |
| Fils | Forme, pas, longueur et relief du filetage interne/externe | Données d'appel et d'accouplement des fils de discussion |
| Alésage | Alésage traversant, alésage borgne, contre-alésage et alésage étagé | Diamètre, profondeur, ajustement et référence |
| Détails de fraisage | Surfaces planes, poches, fentes, trous radiaux et faces de montage | Emplacements et orientation des fonctionnalités |
| Profil de découpe | Profil de découpe au jet d'eau ou contour de plaque | Géométrie et épaisseur DXF/CAD |
| Matériel | Acier inoxydable, acier au carbone, matériau à base de fer, aluminium, laiton ou plastique | Note et application |
| Finition | Finition brute d'usinage, polie, brossée, plaquée, revêtue ou autre finition spécifiée | Échantillon standard ou de référence |
| Marquage | Numéro de pièce, révision, code de lot ou logo | Œuvre d'art et emplacement |
| Quantité | Un prototype, petite série ou production en série | Quantité et date cible |
| Conditionnement | Protection individuelle, plateau, sachet, étiquette et marquage du carton | Spécifications d'emballage |
Applications
| Application | Exemples de pièces | Objectif du projet |
|---|---|---|
| machines industrielles | Brides, boîtiers, bouchons, manchons et adaptateurs | Solidité, ajustement et facilité d'entretien |
| équipement à fluide ou à gaz | Corps filetés, raccords et pièces multiport | Confirmation du filetage, de l'étanchéité et du matériau |
| Automation | Arbres, colliers, brides et pièces de montage | Positionnement et répétabilité |
| Outillage et dispositifs de fixation | Plaques, disques, inserts et pièces à fentes | Référence, serrage et rigidité |
| Entretien et réparation | Connecteurs de rechange, manchons et adaptateurs sur mesure | Appariement des échantillons et contrôle des révisions |
| enceintes d'équipement | Couvercles cylindriques, coupelles et boîtiers usinés | Interface, apparence et ajustement |
| développement de produits | Tournage de prototypes, fraisage et découpe d'ébauches | Validation et itération de la conception |
| Fournisseur OEM général | composants métalliques définis par dessin | Révision, inspection et commandes répétées |
Informations sur la qualité et l'inspection
| Article de qualité | Que faut-il spécifier ? | But |
|---|---|---|
| Certificat de matériel | Documentation relative au niveau et au matériel requis | Confirme l'identité matérielle |
| Révision du dessin | Fichier approuvé et niveau de modification | Empêche la production obsolète |
| Vérification du fil de discussion | Contrôle du filetage ou de la pièce d'accouplement | Contribue à la fiabilité de l'assemblage |
| Ajustement de l'alésage et de l'arbre | Ajustement avec jeu, transition ou interférence | Contrôle le comportement d'installation |
| Planéité et profil | Particulièrement pertinent pour les plaques découpées et les faces fraisées | Supporte le montage et l'étanchéité |
| Finition visuelle | Bavures, rayures, décoloration et normes de traitement | Les commandes ont donné l'apparence |
| Premier article | Test du prototype ou du premier exemplaire | Confirme la conception avant la production en série |
| Inspection finale | Dimensions et enregistrements convenus | Fournit des preuves de projet |
| traçabilité des emballages | Numéro de pièce, révision et étiquette de lot | Soutient l'approvisionnement répété |
FAQ
Q1. Que sont les pièces de tournage CNC en acier inoxydable sur mesure ?
Ce sont des composants en acier inoxydable fabriqués selon un dessin du client, un fichier CAO ou un échantillon approuvé. On peut citer comme exemples les raccords filetés, les corps étagés, les arbres, les manchons, les anneaux, les bouchons, les adaptateurs et les boîtiers.
Q2. Pouvez-vous usiner l'acier au carbone et les matériaux à base de fer ?
L'acier au carbone et les autres matériaux à base de fer peuvent être évalués en fonction de leur nuance, de leur traitement thermique, de leur géométrie, de leur environnement corrosif et de leur application finale. La nature exacte du matériau doit être précisée dans le plan ou le cahier des charges.
Q3. Que comprend un service de fraisage CNC pour petites pièces métalliques ?
Cela peut inclure des petits blocs, des plaques, des supports, des fentes, des méplats, des poches, des trous, des brides, des inserts et des opérations de fraisage secondaires sur des pièces tournées ou découpées. La faisabilité dépend de la taille, de l'accessibilité, des tolérances et du matériau.
Q4. La découpe au jet d'eau peut-elle être combinée à l'usinage CNC ?
Oui. Une ébauche découpée au jet d'eau peut être ensuite percée, taraudée, fraisée, tournée, ébavurée ou traitée en surface si le dessin l'exige. L'ensemble du processus doit être considéré comme un projet unique.
Q5. La découpe au jet d'eau convient-elle aux pièces rondes filetées ?
Généralement, une pièce ronde filetée est plus facilement usinée par tournage CNC. La découpe au jet d'eau peut convenir à une ébauche plate ou à un profilé de plaque destiné à un usinage ultérieur. Le procédé final dépend de la géométrie et de l'épaisseur.
Q6. Pouvez-vous réaliser des filetages internes et externes ?
Oui. Les filetages internes et externes peuvent être vérifiés, y compris les raccords filetés, les bouchons, les manchons et les adaptateurs. Les informations relatives au standard du filetage, au pas, à la profondeur, à la longueur et à l'accouplement sont requises.
Q7. Pouvez-vous produire des pièces à partir d'un échantillon physique ?
Un échantillon physique peut faciliter l'étude de faisabilité, le développement de pièces de rechange ou les discussions relatives à la rétro-ingénierie. Un dessin ou un fichier CAO est recommandé pour les tolérances critiques et les commandes répétées.
Q8. Quels matériaux peuvent être personnalisés ?
Les matériaux utilisés pour ce produit sont l'acier inoxydable, l'acier au carbone et les matériaux à base de fer. L'aluminium, le laiton, les plastiques techniques et d'autres matériaux peuvent également être envisagés s'ils conviennent à l'application et au procédé.
Q9. Pouvez-vous usiner des brides, des manchons et des pièces multi-orifices ?
Oui. Les images montrent des brides, des manchons, des anneaux, des corps cylindriques et un corps sphérique à ouvertures multiples. L'orientation finale des orifices, le filetage, l'alésage, l'étanchéité et les exigences d'assemblage doivent être définis par un dessin.
Q10. Quelles informations sont nécessaires pour établir un devis ?
Fournissez le dessin ou le fichier CAO, la nuance de matériau, la quantité, les tolérances critiques, les filetages, les alésages, la finition de surface, les exigences d'inspection, l'application et le plan de livraison prévu.